Kurzantwort
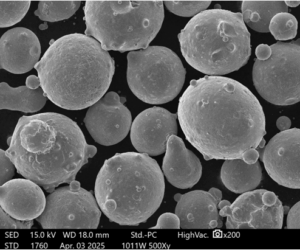
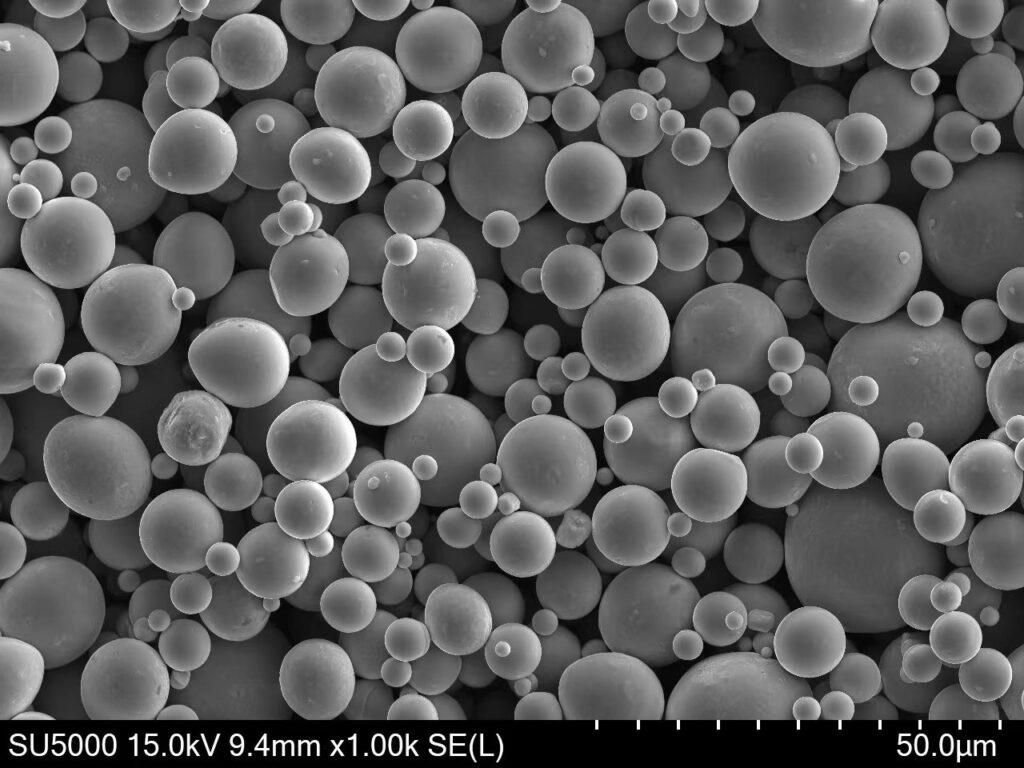
CM247LC PREP – kugelförmiges Pulver ist ein Nickel-Superlegierungspulver mit hohem Gamma-Prime-Anteil, das im Plasma-Rotationselektrodenverfahren hergestellt wird und die Kriechfestigkeit der gegossenen CM247LC-Schaufellegierung in einer tiegel-freien, ultrareinen Pulverform für die additive Fertigung und das heißisostatische Pressen bietet. Mit einem Gamma-Prime-Anteil von etwa 65–70 Volumenprozent hält die Legierung Betriebstemperaturen von 1000–1050 °C stand und bietet eine Kriechbruchlebensdauer, die mit der von gerichtet erstarrtem Gussmaterial vergleichbar ist. Das PREP-Herstellungsverfahren sorgt für eine Sphärizität von über 0,95, einen Sauerstoffgehalt von höchstens 150 ppm und praktisch keine keramischen Einschlüsse, was das Pulver zur ersten Wahl für die Reparatur von Turbinenschaufeln, Heißbereichskomponenten und rotierenden Bauteilen mit hoher Integrität macht, bei denen die Reinheit des Pulvers direkt das Ermüdungsverhalten bestimmt.
| Eigentum | Wert |
|---|---|
| System Legierung | Ni-basierte Gamma-Prime-Superlegierung (Sorte für Gussschaufeln) |
| Gamma-Prime-Fraktion | 65–70, Band 1, TP3T |
| Dichte | 8,54 g/cm³ |
| Typische Partikelgröße | 45–106 µm (HIP/EBM), 53–150 µm (DED) |
| Kugelförmigkeit (PREP) | >= 0,95 |
| Sauerstoffgehalt | <= 150 ppm |
| Maximale Betriebstemperatur | 1000–1050 °C |
| Wesentlicher Vorteil | Kriechfestigkeit in Klingenqualität bei tiegel freier Pulverreinheit |
Was ist das kugelförmige Pulver CM247LC PREP und welche Vorteile bietet dieses Material?
CM247LC PREP – kugelförmiges Pulver gehört zur Pulver auf Nickelbasis Familie und ist die pulvermetallurgische Variante von CM247LC, einem kohlenstoffarmen Derivat der Guss-Superlegierung MAR-M247, die ursprünglich für gerichtet erstarrte und einkristalline Turbinenschaufeln entwickelt wurde. Die chemische Zusammensetzung wurde bewusst von der Gusslegierung übernommen: eine Nickelmatrix, die durch einen sehr hohen Anteil an geordnetem Ni3(Al,Ti,Ta)-Gamma-Prime-Phasen sowie durch schwere Lösungsvermittler wie Wolfram und Tantal und ein Korngrenzenpaket aus Hafnium, Kohlenstoff, Bor und Zirkonium verstärkt wird.
Der entscheidende Unterschied liegt in der Art und Weise, wie das Pulver hergestellt wird. Das Plasma-Rotationselektrodenverfahren (PREP) schmilzt die Spitze eines rotierenden Legierungsstabs mit einem Plasmabogen und schleudert die Tröpfchen durch Zentrifugalkraft in eine Inertkammer. Da weder ein Keramiktiegel noch eine Düse mit der Schmelze in Berührung kommt, enthält das Pulver keine Keramikeinschlüsse, die die Ermüdungslebensdauer von gaszerstäubtem Superlegierungspulver einschränken, und die Sauerstoffaufnahme bleibt außergewöhnlich gering.
Im Bereich der Heißbereichstechnik bietet diese Kombination konkrete Vorteile:
- Temperaturbeständigkeit auf Klingenqualität. Die Legierung behält ihre nutzbare Festigkeit bis zu einer Temperatur von 1000–1050 °C bei, was etwa 300 °C über der praktischen Obergrenze von Inconel 718 liegt, wodurch sie zu den festesten druckbaren Nickellegierungen auf dem Markt zählt.
- Hervorragendes Kriech- und Bruchverhalten. Ein hoher Gamma-Prime-Gehalt in Verbindung mit der Festigkeitssteigerung durch die Mischkristallbildung von W und Ta sorgt für eine lange Bruchlebensdauer unter anhaltender Hochtemperaturbelastung – das wichtigste Konstruktionskriterium für Turbinenkomponenten.
- Hervorragende Reinheit des Pulvers. PREP-Partikel sind nahezu frei von Schlacke und feuerfesten Einschlüssen, was die Ermüdungsgrenze von HIP-verdichtetem und aufgebrachtem Material erhöht.
- Hervorragende mikrostrukturelle Gleichmäßigkeit. Durch die schnelle, tiegelfreie Erstarrung entstehen homogene Mikroseparationsmuster, die vorhersehbar auf Homogenisierungs- und Alterungswärmebehandlungen reagieren.
- Reparatur und Verträglichkeit der Zusatzstoffe. Das Pulver findet breite Anwendung beim DED-Verfahren und beim Laserauftragschweißen zur Wiederherstellung verschlissener Schaufelspitzen und Leitschaufeln, wobei eine chemische Übereinstimmung mit der Gusslegierung des Grundwerkstoffs zwingend erforderlich ist.
Es ist wichtig zu beachten, dass CM247LC eine nicht schweißbare Legierung ist: Aufgrund ihres hohen Al- und Ti-Gehalts neigt sie bei der Pulverbettfusion zu Erstarrungs- und Dehnungsalterungsrissen. Daher wird sie hauptsächlich durch HIP-Verdichtung, DED-Reparatur, Elektronenstrahlschmelzen mit hoher Vorwärmung und thermisches Spritzen verarbeitet und nicht durch herkömmliches LPBF – ein Unterschied, den Käufer bei der Planung eines AM-Programms berücksichtigen sollten. Die Prozessauswahl, die Strategie zur Vorwärmung des Bauteils und die Wärmebehandlung nach dem Bau sollten alle vor Beginn einer Qualifizierungskampagne mit dem Pulverlieferanten abgestimmt werden, da die für schweißbare Superlegierungen entwickelten Parameterfenster nicht auf dieses Material übertragbar sind.
Angaben zur chemischen Zusammensetzung und Anteile der Legierungselemente
Die Zusammensetzung von CM247LC ist ein sorgfältig ausgewogenes Gesamtpaket, bei dem etwa die Hälfte der Legierungsbestandteile die Bildung von Gamma-Prime-Phasen fördert und der Rest die Festigkeit der festen Lösung, die Karbidbildung und die Oxidationsbeständigkeit optimiert. Der im Vergleich zu MAR-M247 niedrige Kohlenstoffgehalt verbessert die Gießbarkeit und die Duktilität, während die Karbidverstärkung an den Korngrenzen erhalten bleibt.
Chemische Zusammensetzung von CM247LC
| Element | Min (wt%) | Max (wt%) | Rolle |
|---|---|---|---|
| Ni | Waage | Waage | FCC-Gamma-Matrix, die alle Verstärkungsphasen umfasst |
| Cr | 7.8 | 8.4 | Oxidations- und Heißkorrosionsbeständigkeit durch Cr₂O₃-Zunder |
| Co | 9.0 | 9.5 | Erhöht den Gehalt an Gamma-Prime-Solvus; verbessert die Kriechfestigkeit und die mikrostrukturelle Stabilität |
| Mo | 0.4 | 0.6 | Festlösungsverstärker; unterteilt sich in die Gamma-Matrix |
| W | 9.2 | 9.8 | Starker Festlösungsverstärker; verlangsamt diffusionsbedingtes Kriechen |
| Ta | 3.0 | 3.4 | Starker Gamma-Prime-Bildner; erhöht die Hochtemperaturfestigkeit und -stabilität |
| Al | 5.4 | 5.8 | Primärer Gamma-Prime-Bildner; bildet bei Temperatur schützendes Al₂O₃ |
| Ti | 0.6 | 0.8 | Gamma-Prime-Former; wird in Ni₃(Al,Ti,Ta) eingesetzt |
| Hf | 1.2 | 1.6 | Korngrenzverstärker; bildet stabile MC-Karbide; verbessert die Gießbarkeit |
| C | 0.05 | 0.09 | Bildet die Karbide MC und M23C6, die die Korngrenzen fixieren |
| B | 0.010 | 0.020 | Kohäsion an den Korngrenzen; verbessert die Bruchduktilität |
| Zr | 0.005 | 0.015 | Korngrenzverstärkung; bindet Schwefel |
| O | – | 0.015 | Grenzwert für die Pulverqualität; wird durch das tiegel-freie PREP-Schmelzverfahren auf ein Minimum reduziert |
Drei Merkmale dieser chemischen Zusammensetzung verdienen die Aufmerksamkeit des Käufers. Erstens ist es der kombinierte Al- und Ti-Gehalt von etwa 6,2–6,6 Gew.-%, der die Legierung als schwer schweißbar einstuft und die oben beschriebene Vorsicht bei der Prozessauswahl erforderlich macht. Zweitens ist ein Hafniumgehalt von über 1 Gew.-% unter den druckbaren Superlegierungen ungewöhnlich und von zentraler Bedeutung für die Querkriechduktilität der Legierung in polykristalliner Form. Drittens gewährleistet die Sauerstofftoleranz des PREP-Pulvers von unter 150 ppm den geringen Gehalt an Einschlüssen, den die ermüdungskritischen Anwendungen dieser Legierung erfordern – etwas, das bei herkömmlichen Gaszerstäubung (GA) Verfahren mit höheren, aber dennoch innerhalb der zulässigen Grenzen liegenden Sauerstoffgehalten.
Physikalische und mechanische Eigenschaften – Vollständiges Datenblatt
Die nachstehenden Daten fassen typische Werte für HIP-verdichteten und wärmebehandelten CM247LC zusammen, gegebenenfalls ergänzt durch Referenzwerte für gerichtet erstarrtes Gussmaterial. Die tatsächlichen Eigenschaften hängen vom Verdichtungsverfahren, der Wärmebehandlung und der Prüfrichtung ab; chargenspezifische Daten sind stets dem Analysezertifikat des Lieferanten zu entnehmen.
Wichtige Eigenschaften
| Eigentum | Wert | Einheit |
|---|---|---|
| Dichte | 8.54 | g/cm3 |
| Schmelzbereich | 1245-1370 | C |
| Gamma Prime Solvus | ~1230 | C |
| Wärmeleitfähigkeit (RT) | ~10.5 | W/m·K |
| Wärmeausdehnungskoeffizient (20–1000 °C) | 16-18 x 10-6 | /K |
| Elastizitätsmodul (RT) | ~205 | GPa |
| Streckgrenze (RT, wärmebehandelt) | 850-950 | MPa |
| Zugfestigkeit (RT, wärmebehandelt) | 1000-1100 | MPa |
| Dehnung (RT) | 4-8 | % |
| Streckgrenze (870 °C) | 650-750 | MPa |
| Spannungsbruch (980 °C / 200 MPa) | >50 | h |
| Härte (wärmebehandelt) | 380-440 | HV |
| Maximale Betriebstemperatur | 1000-1050 | C |
Das Materialprofil verdeutlicht, warum diese Legierung zu den besten druckbaren Nickelwerkstoffen zählt. Die Festigkeit bei Raumtemperatur übertrifft die von Inconel 718 zwar nur geringfügig, doch der entscheidende Vorteil zeigt sich bei Temperaturen über 800 °C: Dort sorgt der hohe Gamma-Prime-Anteil dafür, dass die Streckgrenze und die Kriechfestigkeit noch lange erhalten bleiben, nachdem ausscheidungsgehärtete Legierungen wie 718 bereits überaltert und erweicht sind.
Die Duktilität stellt den entsprechenden Kompromiss dar. Eine Dehnung von 4 bis 8 Prozent ist typisch für eine Legierung der „Blade-Klasse“ und reicht für Bauteile im Heißbereich aus, die eher auf Kriechverhalten und Kurzzeitermüdung als auf starke plastische Verformung ausgelegt sind. Insbesondere die Kombination aus Hafnium und Kohlenstoff an den Korngrenzen sorgt dafür, dass die Bruchduktilität bei langfristiger Einwirkung hoher Temperaturen auf einem akzeptablen Niveau bleibt.
Für AM-Anwender definiert der Gamma-Prime-Solvus bei etwa 1230 °C den Wärmebehandlungsbereich: Die Lösungsglühung muss sich dieser Temperatur annähern, um die verdichtete Mikrostruktur zu homogenisieren; anschließend folgt eine kontrollierte Alterung, um das feine sekundäre Gamma-Prime-Phasenmaterial auszufällen, das für die endgültige Festigkeit sorgt.
Technische Daten – PSD-Toleranzen und Liste der verfügbaren Güteklassen
Das Pulver CM247LC PREP wird in Korngrößenfraktionen geliefert, die auf HIP-, DED-, EBM- und Spritzverfahren abgestimmt sind, wobei die Toleranzen hinsichtlich Morphologie und Reinheit enger sind als bei gaszerstäubten Äquivalenten.
Verfügbare Spezifikationen
| Parameter | Standard/Wert |
|---|---|
| Partikelgrößenverteilung (HIP/EBM) | 45–106 µm |
| Partikelgrößenverteilung (DED/Ummantelung) | 53–150 µm, 75–180 µm |
| Partikelgrößenverteilung (Thermospritzen) | 20–75 µm |
| Sphärizität | >= 0,95 |
| Scheinbare Dichte | >= 4,8 g/cm³ |
| Zapfstellendichte | >= 5,3 g/cm³ |
| Durchflussmenge in der Halle | <= 14 s/50 g |
| Sauerstoffgehalt | <= 150 ppm |
| Stickstoffgehalt | <= 100 ppm |
| Anteil der Hohlpartikel | Sehr gering (Zentrifugalverfestigung) |
| Gehalt an keramischen Einschlüssen | Praktisch null (schmelztiegel-frei) |
| Grad Optionen | Standardausführung CM247LC; Premium-Qualität für sauerstoffarme Umgebungen; modifizierte Hf/B-Varianten auf Anfrage |
| Verpackung | Vakuumversiegelt, mit Argon gespült, 5–50 kg |
| Individuelle Zusammenstellung | Auf Anfrage erhältlich |
PREP-Pulver zeichnet sich durch eine engere und gröbere Korngrößenverteilung aus als GA-Pulver, wobei relativ wenige Partikel kleiner als 20 µm sind. Dies ist ein Vorteil für DED und HIP, wo grobes, hochsphärisches, frei fließendes Pulver die Zuführungsstabilität und die Packungsdichte verbessert. Für LPBF-Anwender, die Partikelgrößen von 15–45 µm benötigen, bedeutet dies jedoch, dass sie Ertrag und Preisgestaltung mit dem Lieferanten besprechen sollten, da feine Fraktionen einen geringeren Anteil an der PREP-Produktion ausmachen.
Alle Chargen werden mit vollständiger Zertifizierung hinsichtlich chemischer Zusammensetzung, PSD, Fließverhalten und Morphologie ausgeliefert; Premium-Qualitäten können zusätzlich mit einer Röntgen-CT-Untersuchung auf Hohlpartikel und einer erweiterten Prüfung auf Einschlüsse für Anwendungen mit rotierenden Bauteilen geliefert werden.
Produktionsverfahren: Zerstäubung und Pulverkonditionierung
Die PREP-Fertigung von CM247LC beginnt mit einem im Vakuum-Induktionsschmelzverfahren geschmolzenen und raffinierten Legierungsstab, der in einer Inertgaskammer mit hoher Geschwindigkeit rotiert, während ein Plasmabogen dessen Spitze schmilzt. Durch die Zentrifugalkraft werden geschmolzene Tröpfchen herausgeschleudert, die sich im Flug kugelförmig ausbilden und verfestigen, ohne mit dem Material eines Tiegels, einer Düse oder der Kammerwand in Berührung zu kommen. Dieser Mechanismus ist der Grund für die beiden charakteristischen Eigenschaften des Pulvers: eine praktisch nullige Verunreinigung durch Keramik und eine Sauerstoffaufnahme, die auf wenige hundert Teile pro Million oder weniger begrenzt ist.
Bei einer hochlegierten Superlegierung wie CM247LC kommt dem schmelztiegel-freien Schmelzen eine besondere Bedeutung zu. Aluminium, Titan und Hafnium reagieren alle mit oxidischen Feuerfestmaterialien, sodass beim Kontaktschmelzen zwangsläufig Einschlüsse entstehen und diese Elemente lokal abgereichert werden; PREP vermeidet beide Fehlerarten und liefert Pulver, dessen chemische Zusammensetzung weitgehend mit der des Stangenmaterials übereinstimmt.
Die Aufbereitung des Pulvers nach der Gewinnung erfolgt in einer festgelegten Reihenfolge:
- Klassifizierung Durch Sieben und Luftabscheidung werden die gewünschten Größenfraktionen isoliert und Feinanteile entfernt.
- Überprüfung von Durchfluss und Dichte überprüft den Hall-Fluss, die scheinbare Dichte und die Schüttdichte im Vergleich zur Freigabespezifikation.
- Vollständige chemische Analyse Mittels ICP-OES und Inertgasfusion werden bei jeder Charge alle zwölf kontrollierten Elemente sowie O und N überprüft.
- Morphologie und Oberflächenprüfung Die SEM-Untersuchung bestätigt die Sphärizität, die Satellitenkonzentrationen und das Fehlen von Oberflächenoxiden.
- Interne Qualitätsprüfung Anhand eines metallografischen Querschnitts oder einer Röntgen-Computertomografie werden Hohlpartikel quantifiziert.
- Vakuum- und Argonverpackung Die Beigabe von Trockenmittel schützt das Pulver während der Lagerung und des Transports vor Feuchtigkeit und Oxidation.
Die Wärmebehandlung nach der Verdichtung erfolgt gemäß der etablierten Praxis für die Gusslegierung: ein Lösungsschritt nahe dem Gamma-Prime-Solvus, um segregierte Phasen und eutektisches Gamma-Prime aufzulösen, gefolgt von einem oder mehreren Alterungsschritten, bei denen das feine sekundäre Gamma-Prime ausfällt, das für die Endfestigkeit verantwortlich ist. Abnehmer, die Pulver mittels HIP verdichten, sollten sich beim Lieferanten vergewissern, ob der empfohlene Zyklus von der Spezifikation für Gusslegierungen abweicht, da die feinere, atomisierte Mikrostruktur auf etwas niedrigere Lösungsglühtemperaturen und kürzere Haltezeiten reagieren kann.
Sofern es die Programme zulassen, bietet das von GA hergestellte CM247LC eine kostengünstigere Alternative mit feineren Schnittvarianten; ein Vergleich der beiden Verfahren wird auf der GA-Pulver Seite. Für rotierende HIP-Teile, Schaufelreparaturen und Qualifizierungsprogramme, bei denen der Einschlussgehalt vertraglich begrenzt ist, bleibt PREP die Standardspezifikation.
Anwendungen nach Branchen: Luft- und Raumfahrt, Medizin und Energiewirtschaft
Das kugelförmige Pulver CM247LC PREP eignet sich für eine Reihe konzentrierter, hochwertiger Anwendungen, bei denen die Temperaturbeständigkeit und die Reinheit die höheren Kosten für dieses Premium-Pulver rechtfertigen. Informationen zum Branchenkontext finden Sie auf der Anwendungen seite.
Heißbereiche von Turbinen in der Luft- und Raumfahrt. Der Hauptanwendungsbereich ist die Herstellung und Reparatur von Turbinenschaufeln und -leitschaufeln. Mithilfe von DED und Laserauftragschweißen mit chemisch abgestimmtem CM247LC-Pulver werden abgenutzte Schaufelspitzen und beschädigte Leitschaufelsegmente an gerichtet erstarrten und einkristallinen Bauteilen wiederaufgebaut, wodurch die Geometrie zu einem Bruchteil der Ersatzkosten wiederhergestellt wird. Aus HIP-verdichtetem Pulver werden zudem nahezu endkonturgenaue Heißbereichskomponenten wie Dichtungssegmente und Ersatzteile für kleine Strukturgussteile hergestellt.
Industriegasturbinen und Energie. Kraftwerksturbinen arbeiten bei ähnlichen Verbrennungstemperaturen wie Flugzeugtriebwerke, weisen jedoch weitaus längere Überholungsintervalle auf, was den Einsatz von HIP-Pulvermetallurgiekomponenten mit einer Kriechfestigkeit begünstigt, die der von Gussteilen entspricht. Bauteile für Brennkammern, Übergangsstücke und Turbinenverkleidungen sind derzeit im Fokus der Qualifizierung, und die für das thermische Spritzen geeigneten Pulversorten dienen als Bindeschichten und oxidationsbeständige Aufträge.
Turbolader und rotierende Maschinen. Hochleistungs-Turbinenräder für Turbolader arbeiten an der Temperaturgrenze von Superlegierungen aus Guss, und das HIP-verdichtete CM247LC eröffnet die Möglichkeit, Räder mit feineren und homogeneren Mikrostrukturen herzustellen, als dies mit Guss möglich ist. Der geringe Gehalt an Einschlüssen im PREP-Pulver ist hier entscheidend, da Turboladerräder rotierende Bauteile sind, deren Lebensdauer durch Ermüdung begrenzt ist.
Medizin und Zahnmedizin (aufstrebend). Zwar sind Nickel-Superlegierungen keine Implantatmaterialien, doch werden im Bereich der zahnmedizinischen und medizinischen Werkzeuge Hochtemperatur-Nickellegierungen für Warmumformwerkzeuge verwendet, und im Rahmen von Forschungsprogrammen wird PREP-Superlegierungs-Pulver für Geräte in sterilen Umgebungen untersucht, die wiederholten Hochtemperatur-Sterilisationszyklen ausgesetzt sind. Die tiegelfreie Reinheit des PREP-Pulvers unterstützt die Nachweisführung hinsichtlich der Reinheit, die in diesen regulierten Branchen erforderlich ist.
Forschungs- und Qualifizierungsprogramme. CM247LC zählt zu den in der Literatur zum additiven Fertigen am intensivsten untersuchten High-Gamma-Prime-Legierungen, da sie die Grenze der Druckbarkeit für ausscheidungsgehärtete Nickelsysteme markiert. Universitäten und Motorenhersteller bestellen PREP-Pulver gezielt, um Strategien zur Rissminderung, abgestufte Reparaturen und Hochtemperatur-Verarbeitungsfenster für das EBM-Verfahren zu entwickeln, was es zu einem festen Bestandteil der Entwicklungsportfolios für fortschrittliche Legierungen macht.
Vergleich mit anderen Güten und alternativen Legierungssystemen
Bei der Materialauswahl für den CM247LC wird dieser in der Regel mit der schweißbaren Superlegierung Inconel 718, den hochfesten, druckbaren Legierungen der Rene-65-Klasse und der eng verwandten Gusslegierung MAR-M247 verglichen.
CM247LC PREP-Pulver im Vergleich zu alternativen Legierungen
| Eigentum | CM247LC (PREP) | Inconel 718 (GA) | MAR-M247 (Guss) | Hastelloy X (GA) |
|---|---|---|---|---|
| Dichte (g/cm³) | 8.54 | 8.19 | 8.54 | 8.22 |
| Gamma Prime (Band 1, Teil 3) | 65-70 | ~15 | 65-70 | 0 |
| Max. Betriebstemperatur (°C) | 1000-1050 | 700 | 1000-1050 | 1100 (geringe Belastung) |
| RT-Zugfestigkeit (MPa) | 1000-1100 | 1100-1300 | 950-1050 | 750-800 |
| Kriechbruch (980 °C) | Ausgezeichnet | Schlecht | Ausgezeichnet | Mäßig |
| Schweißbarkeit / Eignung für LPBF | Schwierig | Ausgezeichnet | Nicht zutreffend | Ausgezeichnet |
| Reinheit des Pulvers (PREP) | Sehr hoch | k. A. (GA-Standard) | K.A. | k. A. (GA-Standard) |
| Relative Pulverkosten | Sehr hoch | Mittel | K.A. | Mittel |
Im Vergleich zu Inconel 718 ist CM247LC zwar in Bezug auf die Formbarkeit und die Duktilität bei niedrigen Temperaturen unterlegen, bietet jedoch eine deutliche Verbesserung der Temperaturbeständigkeit; 718 kann bei Temperaturen über etwa 700 °C nicht mehr eingesetzt werden, während CM247LC bei 300 °C höheren Temperaturen einsetzbar ist. Im Vergleich zu Hastelloy X lässt sich die Mischkristalllegierung weitaus leichter drucken und verträgt unter geringer Beanspruchung höhere Spitzentemperaturen, jedoch fehlt ihr jegliche Ausscheidungshärtung, sodass sie im kriechbegrenzten Betrieb keine nennenswerten Lasten tragen kann. Im Vergleich zu ihrem gegossenen Ausgangsmaterial MAR-M247 bietet das PREP-Pulververfahren eine identische chemische Zusammensetzung bei feinerer Korngröße, geringerem Einschlussgehalt und einer Near-Net-Shape-Fähigkeit, die mit Gussverfahren nicht erreicht werden kann.
Die Auswahlkriterien sind daher eng gefasst, aber entscheidend: Wenn ein Bauteil einer Dauerbelastung bei Temperaturen über 900 °C standhalten muss und das Verfahren HIP, DED oder EBM mit hoher Vorwärmung ist, gehört das Pulver CM247LC PREP zu den besten verfügbaren Optionen; wenn die Druckbarkeit im LPBF-Verfahren oder die Kosten ausschlaggebend sind, bleiben schweißbare Sorten wie 718 die richtige Wahl.
Unser Unternehmen
Shanghai Truer Technology Co. Ltd. ist ein in China ansässiger Anbieter von Lösungen für die additive Fertigung, der PREP-Pulverherstellungsanlagen und hochwertige kugelförmige Metallpulver aus einer Hand anbietet. Das 2009 gegründete Unternehmen bietet sowohl Gaszerstäubung (GA) und PREP Fertigungskapazitäten für Nickellegierungen, Titanlegierungen, Aluminiumlegierungen, rostfreie Stähle, Kobaltlegierungen, Kupferlegierungen, Hochentropie-Legierungen und Spezialwerkstoffe.
Truer bietet Dienstleistungen in den Bereichen Entwicklung maßgeschneiderter Legierungen, Prototypenfertigung in Kleinserien sowie Serienproduktion für Branchen wie Luft- und Raumfahrt, medizinische Implantate, Öl und Gas sowie die Automobilindustrie an. Das Unternehmen betreibt in Zusammenarbeit mit führenden Forschungseinrichtungen ein gemeinsames Innovationszentrum für den 3D-Metalldruck.
Bei Anfragen zum kugelförmigen Pulver CM247LC PREP oder zu anderem Metallpulver, Wenden Sie sich an das Team.
FAQ
Frage 1: Wie sieht die typische Partikelgrößenverteilung des kugelförmigen Pulvers CM247LC PREP aus? A: Die Standard-PREP-Korngröße liegt bei 45–106 µm für HIP und EBM, bei 53–150 µm und 75–180 µm für DED und Laserauftragschweißen. PREP erzeugt von Natur aus eine grobe, schmale Korngrößenverteilung mit nur sehr wenigen Feinanteilen unter 20 µm, was die Fließfähigkeit und die Packungsdichte in diesen Verfahren verbessert.
Frage 2: Kann das Pulver CM247LC in LPBF-Systemen verwendet werden? A: Die LPBF-Verarbeitung stellt eine Herausforderung dar, da der hohe Al- und Ti-Gehalt die Legierung anfällig für Erstarrungs- und Dehnungsalterungsrisse macht. Sie wird hauptsächlich mittels HIP, DED-Reparatur und EBM mit hoher Vorwärmung verarbeitet, obwohl Forschungsprogramme mit modifizierten Scan-Strategien und beheizten Bauplatten eine begrenzte Machbarkeit von LPBF nachgewiesen haben.
Frage 3: Über welche Zertifizierungen verfügt das Pulver CM247LC PREP? A: Jede Charge wird mit einem Analysezertifikat geliefert, das die vollständige chemische Zusammensetzung mit zwölf Elementen, den Sauerstoff- und Stickstoffgehalt, die Partikelgrößenverteilung, die Hall-Durchflussrate sowie die Schüttdichte und die Klopfdichte umfasst. Bei Premium-Qualitäten können zusätzlich SEM-Morphologieberichte, eine Röntgen-CT-Untersuchung auf Hohlpartikel sowie eine erweiterte Dokumentation der Einschlüsse enthalten sein.
Frage 4: Wie hoch ist die Mindestbestellmenge für CM247LC PREP-Pulver? A: Für die Prozessentwicklung und Qualifizierungsserien stehen Probemengen von 5–10 kg zur Verfügung. Serienaufträge werden in der Regel in vakuumversiegelten, mit Argon gespülten Behältern zu je 25–50 kg geliefert, wobei sich der Preis am hohen Hafnium- und Tantalgehalt der Legierung orientiert.
Frage 5: Kann die Zusammensetzung von CM247LC individuell angepasst werden? A: Ja. Die Hafnium-, Bor- und Kohlenstoffgehalte können innerhalb oder außerhalb des Standardbereichs angepasst werden, um das Verhalten an den Korngrenzen für bestimmte Verdichtungsverfahren zu optimieren. Darüber hinaus können über den Service des Lieferanten zur Entwicklung kundenspezifischer Legierungen modifizierte Varianten hergestellt werden, die für eine verbesserte Druckbarkeit entwickelt wurden.
Frage 6: Wie lang ist die typische Lieferzeit für Bestellungen von CM247LC PREP-Pulver? A: Lagerware wird in der Regel innerhalb von zwei bis vier Wochen versandt, was auf die vor der PREP-Umwandlung erforderliche Vorbereitung der Legierungsstangen zurückzuführen ist. Sonderzusammensetzungen oder Premium-Reinheitsklassen erfordern in der Regel sechs bis zehn Wochen, einschließlich des Schmelzens der Stangen, der Planung der Zerstäubung und des vollständigen Zertifizierungspakets.