簡単な回答
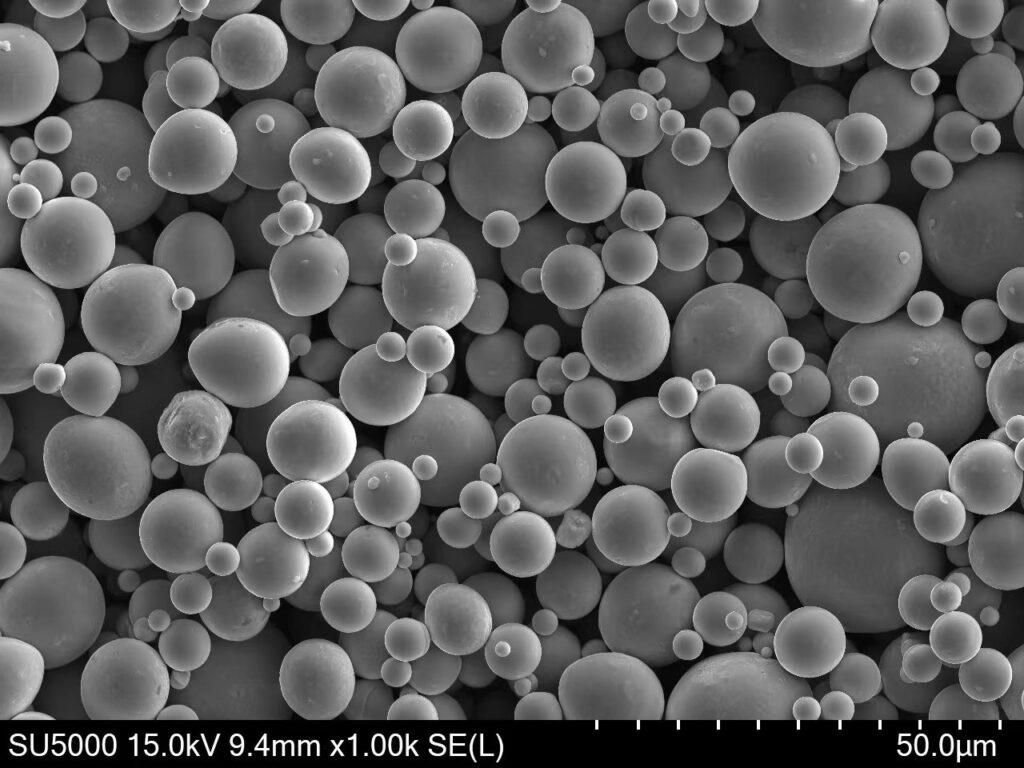
CM247LC PREP 球状粉末 これは、プラズマ回転電極法によって製造された高ガンマプライム型ニッケル超合金粉末であり、積層造形や熱等方圧成形向けに、るつぼを使用しない超清浄な粉末形態でありながら、鋳造CM247LCブレード合金と同等のクリープ強度を発揮します。 体積比で約65~70%のガンマプライムを含むこの合金は、1000~1050℃の使用温度に耐え、方向性凝固鋳造材に匹敵するクリープ破断寿命を発揮します。 PREP法による製造により、球状度0.95以上、酸素含有量150 ppm以下、およびセラミック介在物が事実上ゼロという特性が得られ、この粉末は、粉末の清浄度が疲労性能を直接左右するタービンブレードの補修、高温部部品、および高信頼性が求められる回転部品に最適な選択肢となっています。.
| プロパティ | 価値 |
|---|---|
| 合金システム | Ni系ガンマプライム超合金(鋳造ブレード用グレード) |
| ガンマ・プライム・フラクション | 65-70 vol% |
| 密度 | 8.54 g/cm³ |
| 代表的な粉末粒径 | 45~106 µm(HIP/EBM)、53~150 µm(DED) |
| 真円度(PREP) | >= 0.95 |
| 酸素含有量 | <= 150 ppm |
| 最高使用温度 | 1000~1050 C |
| 主な利点 | ブレード級のクリープ強度と、るつぼを使用しない粉体の清浄性 |
CM247LC PREP 球状粉末とは何か、およびその材料上の利点
CM247LC PREP 球状粉末 は~に属する ニッケル系粉末 ファミリーに属し、もともと方向性凝固および単結晶タービンブレード用に開発された鋳造超合金MAR-M247の低炭素派生材であるCM247LCの粉末冶金形態です。 その化学組成は、鋳造合金から意図的に継承されています。すなわち、極めて高い割合の秩序化されたNi3(Al,Ti,Ta)γ'相によって強化されたニッケルマトリックスに、タングステンやタンタルなどの高溶出元素、およびハフニウム、炭素、ホウ素、ジルコニウムからなる粒界成分が組み合わされています。.
決定的な違いは、粉末の製造方法にあります。その プラズマ回転電極法(PREP) プラズマアークを用いて回転する合金棒の先端を溶融させ、その溶融滴を遠心力で不活性ガス室へと噴射する。セラミック製のるつぼやノズルが溶融物と接触しないため、ガスアトマイズ法で製造された超合金粉末に見られる、疲労寿命を制限するセラミック介在物が生じず、酸素の吸収量も極めて低く抑えられる。.
ホットセクションの設計において、この組み合わせは具体的なメリットをもたらします:
- ブレードグレードの耐熱性。. この合金は、1000~1050℃まで実用上の強度を維持しており、これはインコネル718の実用上限温度を約300℃上回るため、現在利用可能な3Dプリント可能なニッケル合金の中でも最も強度の高いものの一つに数えられます。.
- 優れたクリープおよび破断特性。. 高濃度のガンマプライムに加え、WおよびTaによる固溶体強化により、タービン部品の主要な設計基準である、持続的な高温負荷下での長い破断寿命が実現される。.
- 優れた粉末の清浄度。. PREP粒子にはスラグや耐火物の混入がほとんどないため、HIP圧密および堆積された材料の疲労耐性が向上する。.
- 微細組織の一貫性が極めて優れている。. 迅速かつるつぼを使用しない凝固法では、均質な微細偏析パターンが形成され、このパターンは均質化および時効熱処理に対して予測可能な挙動を示す。.
- 修理と添加剤の適合性。. この粉末は、DEDやレーザークラッディングにおいて、摩耗したブレード先端やベーンを修復するために広く使用されており、これらの用途では母材となる鋳造合金との化学組成の一致が必須となります。.
CM247LCは非溶接可能クラスの合金である点に留意することが重要です。AlとTiの含有量が高いため、粉末床溶融法では凝固割れやひずみ老化割れが生じやすい傾向があります。 そのため、この材料の加工には、主に HIP 固結、DED 補修、高予熱を伴う電子ビーム溶融、および溶射が用いられ、従来の LPBF はあまり使用されません。購入者は、AM プログラムを計画する際に、この点を認識しておく必要があります。 溶接可能な超合金向けに策定されたパラメータ範囲は、この材料には適用できないため、認定試験を開始する前に、プロセスの選定、積層前の予熱戦略、および積層後の熱処理について、粉末サプライヤーと合意しておく必要があります。.
化学組成の詳細および合金元素の寄与
CM247LCの組成は、合金元素含有量の約半分がガンマプライム相の形成を促進し、残りが固溶体強度、炭化物の形成、および耐酸化性を調整するように、慎重にバランスが取られたものです。MAR-M247に比べて炭素含有量が低いため、粒界炭化物による強化効果を維持しつつ、鋳造性と延性を向上させています。.
CM247LCの化学組成
| エレメント | Min (wt%) | Max (wt%) | 役割 |
|---|---|---|---|
| Ni | バランス | バランス | すべての強化段階を網羅したFCCガンママトリックス |
| Cr | 7.8 | 8.4 | Cr₂O₃スケールによる耐酸化性および耐熱腐食性 |
| Co | 9.0 | 9.5 | ガンマ・プライム・ソルバスを生成し、クリープ特性および微細組織の安定性を向上させる |
| Mo | 0.4 | 0.6 | 固溶体強化剤;ガンマ行列への分割 |
| W | 9.2 | 9.8 | 強力な固溶体強化剤。拡散に起因するクリープを遅らせる |
| タ | 3.0 | 3.4 | 強力なガンマプライム生成剤。高温での強度と安定性を高める |
| Al | 5.4 | 5.8 | 主要なガンマプライム生成体。高温下で保護層となるAl₂O₃を形成する |
| Ti | 0.6 | 0.8 | ガンマ・プライム形成剤;Ni3(Al,Ti,Ta)に置換される |
| Hf | 1.2 | 1.6 | 結晶粒界強化剤;安定したMC炭化物を形成する;鋳造性を向上させる |
| C | 0.05 | 0.09 | MCおよびM23C6の炭化物を形成し、それらが結晶粒界を固定する |
| B | 0.010 | 0.020 | 粒界凝集性;破断延性を向上させる |
| Zr | 0.005 | 0.015 | 結晶粒界強化;硫黄の除去 |
| O | – | 0.015 | 粉末の品質限界;るつぼを使用しないPREP溶融法により、これを最小限に抑えている |
この化学組成には、購入者が注目すべき3つの特徴があります。第一に、アルミニウムとチタンの合計含有量が約6.2~6.6 wt%であるため、この合金は溶接が困難と分類され、前述のような溶接プロセスの選定には細心の注意が必要となります。 第二に、1 wt%を超えるハフニウム含有量は、積層造形可能な超合金の中では珍しく、多結晶形態におけるこの合金の横方向クリープ延性に極めて重要な役割を果たしています。 第三に、PREP粉末の酸素含有量が150 ppm未満であるため、この合金の疲労強度を要する用途で求められる低い介在物含有量を維持できており、これは従来の ガスアトマイズ法(GA) 酸素濃度は高いものの、依然として基準を満たしている範囲内にある手法。.
物理的および機械的特性 完全なデータシート参照
以下のデータは、HIP圧密および熱処理を施したCM247LCの代表的な値をまとめたものであり、必要に応じて鋳造・方向性凝固の基準値も併記しています。実際の特性は、圧密方法、熱処理、および試験方向によって異なります。ロットごとのデータについては、必ずサプライヤーの分析証明書を参照してください。.
主要物件
| プロパティ | 価値 | 単位 |
|---|---|---|
| 密度 | 8.54 | g/cm3 |
| 溶解範囲 | 1245-1370 | C |
| ガンマ・プライム・ソルバス | ~1230 | C |
| 熱伝導率(RT) | ~10.5 | W・m・K |
| 熱膨張係数(20~1000 ℃) | 16-18 x 10-6 | /K |
| ヤング率(RT) | ~205 | GPa |
| 降伏強度(常温、熱処理後) | 850-950 | MPa |
| 引張強度(常温、熱処理済み) | 1000-1100 | MPa |
| 伸び(RT) | 4-8 | % |
| 降伏強度(870 C) | 650-750 | MPa |
| 応力破断(980 ℃/200 MPa) | >50 | h |
| 硬度(熱処理後) | 380-440 | HV |
| 最高使用温度 | 1000-1050 | C |
この合金の特性プロファイルを見ると、なぜこの合金が印刷可能なニッケル系材料の中でトップクラスに位置づけられているのかがわかります。 室温での強度はインコネル718をわずかに上回る程度ですが、決定的な優位性が現れるのは800℃以上です。この温度域では、高いγ'相含有率により、718などの析出硬化型合金が過時効により軟化してしまった後も、長期間にわたり降伏強度と耐クリープ性が維持されます。.
延性は、これに伴うトレードオフである。ブレード級合金では、通常4~8%の伸びが一般的であり、これは、大きな塑性変形ではなく、クリープや低サイクル疲労に対して設計された高温部部品には十分な値である。 ハフニウムと炭素からなる粒界組成は、長期の高温暴露下でも破断延性を許容範囲内に維持する上で特に重要な役割を果たしている。.
AMユーザーにとって、1230 C付近のガンマプライムソルバスが熱処理の範囲を決定づけます。すなわち、固結直後の微細組織を均質化するためには、溶体化処理をこの温度近くまで行う必要があり、その後、最終的な強度をもたらす微細な二次ガンマプライムを析出させるために、制御された時効処理を行う必要があります。.
仕様書 PSDの許容差および利用可能なグレード一覧
CM247LC PREP粉末は、HIP、DED、EBM、およびスプレー成形プロセスに合わせて選別された粒度分布で供給され、ガスアトマイズ法による同等品よりも、形態および清浄度に関する許容誤差が厳格に管理されています。.
利用可能な仕様
| パラメータ | 標準/値 |
|---|---|
| 粒子径分布(HIP/EBM) | 45~106 μm |
| 粒子径分布(DED/クラッド) | 53~150 μm、75~180 μm |
| 粒子径分布(溶射) | 20~75 µm |
| 球形度 | >= 0.95 |
| 見かけ密度 | >= 4.8 g/cm³ |
| タップ密度 | >= 5.3 g/cm³ |
| ホールの流量 | <= 14 秒/50g |
| 酸素含有量 | <= 150 ppm |
| 窒素含有量 | <= 100 ppm |
| 中空粒子率 | 極めて低い(遠心凝固) |
| セラミック含有量 | 実質的にゼロ(るつぼ不要) |
| グレード・オプション | 標準型 CM247LC;低酸素プレミアムグレード;Hf/B含有量の調整済みバリエーションはご要望に応じて対応可能 |
| パッケージング | 真空密封、アルゴンガス充填、5~50 kg |
| カスタム構成 | ご要望に応じてご用意いたします |
PREP粉末は、GA粉末に比べて粒度分布が狭く、粒子が粗いという特徴があり、20 um未満の粒子は比較的少ない。 これは、粗く、球形度が高く、流動性の良い粉末が供給安定性や充填密度を向上させるDEDやHIPにとっては利点となるが、15~45 μmの粒子径を求めるLPBFユーザーにとっては、微細な粒子分がPREPの生産量に占める割合が小さいため、サプライヤーと歩留まりや価格について協議する必要があることを意味する。.
すべてのロットには、化学分析、PSD、流動性、および形態に関する完全な証明書が付属しており、プレミアムグレードについては、中空粒子のX線CTスクリーニングや、回転部品用途向けの強化された不純物検査を追加して供給することが可能です。.
製造方法:噴霧化および粉末調整プロセス
CM247LCのPREP製造は、真空誘導溶解および精錬された合金棒から始まります。この合金棒は、不活性ガスチャンバー内で高速回転させられながら、その先端がプラズマアークによって溶融されます。 遠心力によって溶融液の液滴が放出され、その液滴は坩堝、ノズル、あるいはチャンバー壁の材料に接触することなく、飛行中に球状化して凝固します。このメカニズムこそが、この粉末の2つの特徴的な品質、すなわちセラミック汚染が実質的にゼロであること、および酸素含有量が数百ppm以下に抑えられていることの源となっています。.
CM247LCのような高合金スーパーアロイの場合、るつぼを使用しない溶解は特に重要となります。 アルミニウム、チタン、ハフニウムはいずれも酸化物系耐火物と反応するため、接触溶解を行うと必然的に介在物が混入し、局所的にこれらの元素が枯渇してしまう。PREP法は、こうした両方の不具合を回避し、棒材の化学組成に極めて近い粉末を製造することができる。.
採取後の粉末の調整は、以下の手順に従って行われます:
- 分類 ふるい分けと空気分離により、対象の粒子径範囲を分離し、微細粒子を除去する。.
- 流量および密度の検証 リリース仕様書に基づき、ホールフロー、見かけ密度、およびタップ密度を確認する。.
- 包括的な化学分析 ICP-OESおよび不活性ガス融合法により、すべてのロットについて、管理対象の12元素に加え、酸素(O)および窒素(N)の分析結果が確認されます。.
- 形態および表面検査 SEMによる観察により、球形であること、サテライトレベルの有無、および表面酸化物の存在がないことが確認された。.
- 内部品質審査 金属組織の断面観察またはX線CTにより、中空粒子を定量化する。.
- 真空・アルゴン包装 乾燥剤を封入することで、保管および輸送中の湿気や酸化から粉末を保護します。.
緻密化後の熱処理は、鋳造合金の定評ある手法に従います。すなわち、偏析相および共晶γ'を溶解させるために、γ'ソルバス付近での溶体化工程を行い、その後、最終的な強度を担う微細な二次γ'を析出させるための1回以上の時効処理を行います。 HIP法によって粉末を緻密化する購入者は、推奨サイクルが鋳造合金の仕様と異なるかどうかをサプライヤーに確認する必要があります。これは、アトマイズ直後の微細な組織は、わずかに低い溶体化温度や短い保持時間でも応答する可能性があるためです。.
プログラムの仕様上可能な場合、GA社が製造するCM247LCは、より細かいカットが可能な低コストの代替品となります。これら2つの方法の比較については、 GAパウダー ページ。HIP処理対象の回転部品、ブレードの修理、および含有量が契約上制限されている認定プログラムについては、PREPが引き続き標準仕様となります。.
業界別アプリケーション:航空宇宙、医療、エネルギー分野
CM247LC PREP 球状粉末は、耐熱性や清浄性が求められる、高付加価値の用途に限定して使用されます。これらの用途では、その特性がプレミアム粉末のコストを正当化するものです。業界別の詳細については、 アプリケーション ページを参照されたい。
航空宇宙用タービンの高温部。. 主な用途は、タービンブレードおよびベーンの製造および修理です。 DEDおよびレーザークラッディング技術を用い、化学組成が適合したCM247LC粉末により、方向性凝固および単結晶の部品において、摩耗したブレード先端や損傷したベーンセグメントを修復し、交換費用のわずかな費用で形状を復元します。また、HIP圧密処理を施した粉末を用いて、シールセグメントや小型構造用鋳造品の代替品など、ニアネットシェイプの熱部部品も製造可能です。.
産業用ガスタービンとエネルギー。. 発電用タービンは、航空エンジンと同程度の燃焼温度で稼働しますが、オーバーホールの間隔ははるかに長いため、鋳造品と同等のクリープ特性を備えたHIP粉末冶金部品が適しています。燃焼器部品、トランジションピース、タービンシュラウドは現在積極的に認定が進められている分野であり、この粉末の溶射用グレードは、ボンドコートや耐酸化性オーバーレイとして用いられています。.
ターボチャージャーおよび回転機械。. 高性能ターボチャージャーのタービンホイールは、鋳造超合金の耐熱限界温度で動作しますが、HIP圧密処理を施したCM247LCを用いることで、鋳造では得られない、より微細で均質な微細構造を持つホイールを実現できます。ターボチャージャーのホイールは疲労が限界となる回転部品であるため、PREP粉末の介在物含有量が少ないことが、ここでの決定的な要因となります。.
医療・歯科(新興分野)。. ニッケル超合金はインプラント材料ではありませんが、歯科および医療用工具分野では、熱間成形用金型に高温ニッケル合金が使用されており、また、繰り返しの高温滅菌サイクルにさらされる無菌環境用機器向けに、PREP超合金粉末の評価が研究プログラムにおいて進められています。 PREP粉末はるつぼを使用せずに製造されるため高い純度を誇り、これらの規制対象分野で求められる清浄度の証明を裏付けることができます。.
研究および資格認定プログラム。. CM247LCは、析出硬化型ニッケル系合金の造形可能性の限界を示すことから、AM(アディティブ・マニュファクチャリング)分野の文献において、最も多く研究されている高γ'合金の一つに数えられています。 大学やエンジンOEM各社は、亀裂低減戦略、グラデーション修復、およびEBMによる高温処理ウィンドウの開発を目的として、特にPREP粉末を発注しており、この粉末は先進合金開発ポートフォリオの定番となっています。.
他のグレードとの比較および代替合金システムの選択肢
CM247LCの材料選定にあたっては、通常、溶接可能な超合金であるインコネル718、高強度の3Dプリント用合金であるレネ65系材料、およびこれと密接に関連するMAR-M247鋳造組成材を比較対象としています。.
CM247LC PREPパウダーと代替合金の比較
| プロパティ | CM247LC (PREP) | インコネル718(GA) | MAR-M247(鋳造品) | ハステロイX (GA) |
|---|---|---|---|---|
| 密度(g/cm³) | 8.54 | 8.19 | 8.54 | 8.22 |
| ガンマ・プライム(vol%) | 65-70 | ~15 | 65-70 | 0 |
| 最高使用温度(℃) | 1000-1050 | 700 | 1000-1050 | 1100(低応力) |
| RT 引張強度(MPa) | 1000-1100 | 1100-1300 | 950-1050 | 750-800 |
| クリープ破断(980 ℃) | 素晴らしい | 貧しい | 素晴らしい | 中程度 |
| 溶接性/LPBFへの適合性 | 難しい | 素晴らしい | 該当なし | 素晴らしい |
| 粉末の清浄度(PREP) | 非常に高い | 該当なし(GA規格) | 該当なし | 該当なし(GA規格) |
| 粉末の相対コスト | 非常に高い | ミディアム | 該当なし | ミディアム |
インコネル718と比較すると、CM247LCは成形性や低温延性に劣るものの、耐熱性においては飛躍的な向上を実現しています。718はおよそ700℃以上では使用できないのに対し、CM247LCはそれより300℃高い温度でも使用可能です。 ハステロイ X と比較すると、この固溶体合金は成形がはるかに容易で、低応力下ではより高いピーク温度に耐えることができますが、析出強化が全くなく、クリープ制限のある使用環境では大きな荷重に耐えることができません。 鋳造母材である MAR-M247 と比較すると、PREP パウダー法は、鋳造では達成できない、より微細な結晶粒径、より低い介在物含有量、およびニアネットシェイプ成形能力を備え、化学組成も一致しています。.
したがって、選定の基準は限定的ではあるが決定的なものである。すなわち、部品が900℃を超える環境下で持続的な荷重に耐える必要があり、かつ製造プロセスがHIP、DED、または高予熱を伴うEBMである場合、 CM247LC PREP粉末は、利用可能な選択肢の中でも最も優れたものの一つとなります。一方、LPBFでの成形性やコストが優先される場合は、718のような溶接可能なグレードが依然として適切な選択となります。.
当社
上海Truer Technology Co., Ltd 中国を拠点とする積層造形サプライヤーであり、PREP粉末製造装置と高品質な球状金属粉末を統合しています。2009年に設立された同社は、以下の両方を提供しており、 ガスアトマイズ法(GA) そして PREP ニッケル合金、チタン合金、アルミニウム合金、ステンレス鋼、コバルト合金、銅合金、高エントロピー合金、および特殊材料にわたる製造能力。.
Truer社は、航空宇宙、医療用インプラント、石油・ガス、自動車などの業界向けに、カスタム合金の開発、小ロットの試作、および量産サービスを提供しています。同社は、一流の研究機関と提携し、金属3Dプリンティングに関する共同イノベーションセンターを運営しています。.
CM247LC PREP球状粉末、またはその他の金属粉末に関するお問い合わせは、, チームにお問い合わせください.
よくある質問
Q1: CM247LC PREP 球状粉末の一般的な粒子径分布はどのようなものですか? A: PREPの標準的な粒度分布は、HIPおよびEBMでは45~106 um、DEDおよびレーザークラッディングでは53~150 umおよび75~180 umの分画となっています。 PREPは、20 µm未満の微細粒子が極めて少ない、粗粒で分布幅の狭い粒子分布を自然に生み出すため、これらのプロセスにおける流動性および充填密度が向上します。.
Q2: CM247LC粉末はLPBFシステムで使用できますか? A: LPBFによる加工は、AlおよびTiの含有量が高いため、合金が凝固割れやひずみ老化割れを起こしやすくなることから、困難を伴います。主にHIP、DEDによる補修、および高温予熱を伴うEBMによって加工されていますが、スキャン戦略の改良や加熱された造形プレートを用いた研究プログラムにより、LPBFの限定的な実現可能性が実証されています。.
Q3: CM247LC PREPパウダーにはどのような認証が付いていますか? A: すべてのロットには、12元素の全化学成分、酸素および窒素含有量、粒子径分布、ホール流量、見かけ密度およびタップ密度を記載した分析証明書が同梱されています。プレミアムグレードの場合、SEM形態報告書、X線CTによる中空粒子のスクリーニング、および不純物に関する詳細な文書が追加される場合があります。.
Q4: CM247LC PREPパウダーの注文における最小注文数量(MOQ)はどれくらいですか? A: プロセス開発や適格性確認用の試作分として、5~10 kgの数量をご用意しています。量産注文については、通常、25~50 kg入りの真空密封・アルゴン充填容器で納入され、価格は合金のハフニウムおよびタンタル含有量の高さを反映した設定となっています。.
Q5: CM247LCの構成はカスタマイズできますか? A: はい。ハフニウム、ホウ素、炭素の含有量は、標準範囲内またはその範囲を超えて調整することができ、特定の緻密化プロセスに合わせて粒界挙動を最適化できます。また、サプライヤーのカスタム合金開発サービスを利用すれば、造形性を向上させるために開発された改良型バリエーションを製造することも可能です。.
Q6:CM247LC PREPパウダーの注文における一般的なリードタイムはどのくらいですか? A: 在庫品の組成については、PREP変換の前に合金棒材の準備が必要なため、通常2~4週間以内に発送されます。特注の化学組成や高純度グレードの場合は、棒材の溶解、アトマイズ処理のスケジュール調整、および完全な認証書類一式の手配を含め、通常6~10週間を要します。.