Kurzantwort
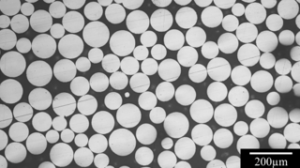
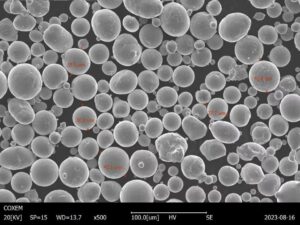
7075 Aluminium-Legierung Pulver ist ein kugelförmiges Al-Zn-Mg-Cu-Ausgangsmaterial (nominal 5,6% Zn, 2,5% Mg, 1,6% Cu, Rest Al), das die festesten der handelsüblichen Aluminiumknetlegierungen in Pulverbettschmelz-, Pulvermetallurgie- und thermische Spritzverfahren einbringt. Ihr Leistungsprofil im LPBF lässt sich am besten als „hohe Erträge bei hoher Disziplin“ beschreiben: Bei ordnungsgemäßer Verarbeitung und T6-Wärmebehandlung erreichen gedruckte 7075-Teile eine Zugfestigkeit von 500–570 MPa – etwa doppelt so viel wie bei AlSi10Mg – bei einer Dichte von nur 2,81 g/cm³; doch der breite Erstarrungsbereich der Legierung (477–635 °C) und ihr geringer Siliziumgehalt machen sie zur rissanfälligsten der gängigen druckbaren Aluminiumlegierungen; daher erfordert eine erfolgreiche Fertigung eine Vorwärmung der Bauplatte auf 150–200 °C, sorgfältig abgestimmte Parameter (typischerweise 300–370 W, 800–1200 mm/s, Schichtdicke 30–40 Mikrometer) sowie in vielen Fällen mit Nanopartikeln dotierte Pulvervarianten, die die Kornstruktur verfeinern und Heißrisse unterdrücken. Die Pulverspezifikationen sollten eine Partikelgrößenverteilung (PSD) von 15–53 Mikrometer mit einem D50-Wert nahe 35 Mikrometer, eine Sphärizität über 92%, einen Sauerstoffgehalt unter 0,08 Gew.-% sowie eine pro Charge überprüfte Zink-Magnesium-Zusammensetzung vorsehen, da beide Elemente während der Zerstäubung und des Druckvorgangs bevorzugt verdampfen. Einkäufer sollten 7075 als hochwertigen Strukturwerkstoff für Anwendungen betrachten, die tatsächlich Aluminium der Klasse 500+ MPa erfordern, und sollten sich vor der Festlegung auf Produktionsmengen vergewissern, dass der Lieferant über Erfahrung mit rissanfälligen Aluminiumgüten verfügt.
Was ist 7075-Aluminiumlegierungspulver und welche Vorteile bietet dieses Material?
7075 Aluminium-Legierung Pulver ist die Pulverform der Legierung, die den Maßstab für hochfestes Aluminium in der Luft- und Raumfahrt gesetzt hat. Standardisiert als AA7075, EN AW-7075 und AlZn5,5MgCu gehört es zur 7xxx-Reihe, in der Zink das Hauptlegierungselement ist, ergänzt durch Magnesium und Kupfer, um das ausscheidungsgehärtete System zu schaffen, das für die höchsten Festigkeitswerte verantwortlich ist, die in der konventionellen Aluminiummetallurgie verfügbar sind. In der kaltverformten T6-Zustandsform wird es seit Jahrzehnten in Flugzeugstrukturen eingesetzt, von Flügelholmen bis hin zu Rumpfrahmen – überall dort, wo das Verhältnis von Festigkeit zu Gewicht dem von Stahl nahekommt, bei nur einem Drittel der Dichte.
Innerhalb der Familie der Aluminiumlegierungspulver Unter den für die additive Fertigung angebotenen Werkstoffen liegt 7075 an der Leistungsspitze. Die Standard-Aluminiumlegierungen für die additive Fertigung, AlSi10Mg und AlSi7Mg, sind aus Gussverfahren abgeleitete Zusammensetzungen, die aufgrund ihrer Druckbarkeit ausgewählt wurden; 7075 ist eine aus dem Schmiedeverfahren abgeleitete Zusammensetzung, die aufgrund ihrer Festigkeit ausgewählt wurde. Diese Herkunft hatte in der Vergangenheit sowohl Vor- als auch Nachteile: Frühe LPBF-Versuche mit 7075 führten zu starken Erstarrungsrissen, und die Legierung wurde zum Paradebeispiel für ein “nicht schweißbares” Aluminium in der Pulverbettfusion. Die Prozessentwicklung der letzten zehn Jahre – darunter Vorwärmen auf hohe Temperaturen, verfeinerte Abtaststrategien und insbesondere die Beimischung von Nanopartikeln in das Pulver – hat 7075 von einem nicht druckbaren zu einem serienreifen Werkstoff gemacht, der nun in strukturellen Anwendungen zum Einsatz kommt, in denen die maximale Festigkeit von AlSi10Mg (330 MPa) nicht ausreicht.
Zu den materiellen Vorteilen, die die Nachfrage nach 7075-Pulver ankurbeln, gehören:
- Die höchste Festigkeit aller handelsüblichen Aluminiumpulver: Die Zugfestigkeit von T6 liegt bei 500–570 MPa; gemessen an der spezifischen Festigkeit kommt dieser Werkstoff dem Titan Ti6Al4V nahe, kostet aber nur einen Bruchteil davon.
- Hervorragende spezifische Festigkeit und Steifigkeit: das Standardwerk für gewichtskritische Konstruktionen in der Luft- und Raumfahrt, im Motorsport und im Verteidigungsbereich.
- Gutes Ermüdungsverhalten: langjährige Tradition in der Herstellung von zyklisch belasteten Flugzeugzellen.
- Bearbeitbarkeit: Nachbearbeitete Oberflächen weisen eine saubere Oberfläche mit engen Toleranzen auf und eignen sich daher für hybride Arbeitsabläufe, bei denen zunächst gedruckt und anschließend bearbeitet wird.
- Etablierte technische Daten: Die jahrzehntelange Erfolgsbilanz im Einsatz erleichtert die Qualifizierung von gedruckten Derivaten.
Käufer sollten diese Vorteile gegen die dokumentierten Einschränkungen der Legierung abwägen: die im Vergleich zu 6xxx-Legierungen mäßige Korrosionsbeständigkeit, die Anfälligkeit für Spannungskorrosion im T6-Zustand (die durch eine Überalterung auf T73 gemildert wird, was jedoch mit gewissen Festigkeitsverlusten einhergeht) sowie die strengen Verarbeitungsvorschriften, die aufgrund ihrer Rissanfälligkeit erforderlich sind.
Übersicht über die chemische Zusammensetzung mit Angaben zu den Funktionen der Elemente
Die Legierung 7075 ist die am stärksten legierte der gängigen Aluminium-Konstruktionsgüten, und jedes ihrer vier aktiven Elemente trägt sowohl zur Festigkeit als auch zur Druckbarkeit bei – oder beeinträchtigt diese.
Chemische Zusammensetzung von 7075
| Element | Min (%) | Max (%) | Rolle |
|---|---|---|---|
| Zink (Zn) | 5.1 | 6.1 | Primäres Verstärkungselement; bildet während der Alterung MgZn₂-Ausscheidungen |
| Magnesium (Mg) | 2.1 | 2.9 | Bildet zusammen mit Zink das Eta-Phasen-Ausscheidungssystem |
| Kupfer (Cu) | 1.2 | 2.0 | Erhöht die Festigkeit und die Reaktion auf Niederschlag; verringert die Korrosionsbeständigkeit |
| Chrom (Cr) | 0.18 | 0.28 | Kontrolle der Kornstruktur; verbessert die Beständigkeit gegen Spannungskorrosion |
| Silizium (Si) | – | 0.40 | Verunreinigung; ein geringer Gehalt bewahrt zwar die Zähigkeit, trägt aber in keiner Weise zum Druck bei |
| Eisen (Fe) | – | 0.50 | Verunreinigung; wird begrenzt, um spröde intermetallische Phasen zu vermeiden |
| Manganese (Mn) | – | 0.30 | Verunreinigungskontrolle; geringfügige Kornverfeinerung |
| Titan (Ti) | – | 0.20 | Kornverfeinerer in der Schmelzpraxis |
| Aluminium (Al) | Waage | Waage | Basismatrix |
Zink bei 5,1–6,11 TP3T verankert das Verstärkungssystem. Während der Lösungsglühung bei etwa 465–480 °C lösen sich Zink und Magnesium in der Matrix auf; während der Alterung (T6: typischerweise 120 °C) scheiden sie als feine Eta-Prime-Phasen (MgZn₂) aus, die die Streckgrenze auf etwa 500 MPa erhöhen. Zink bestimmt zudem die Verarbeitungsrisiken der Legierung: Es erweitert den Erstarrungsbereich erheblich, und sein Dampfdruck führt zu einer selektiven Verdampfung im LPBF-Schmelzbad, sodass gedruckte Teile regelmäßig einen um mehrere Zehntel Prozent niedrigeren Zinkgehalt aufweisen als das Ausgangspulver. Seriöse Pulverhersteller richten die chemische Zusammensetzung zum Ausgleich auf die obere Hälfte der Spezifikation aus, und Käufer sollten sowohl die chemische Zusammensetzung des Pulvers als auch die der gedruckten Teile während der Qualifizierung überprüfen.
Magnesium bei 2,1–2,91 TP3T Es bildet in der Ausfällungssequenz Verbindungen mit Zink und weist ein ähnliches Verdampfungsverhalten auf, wodurch sich das Problem der Zusammensetzungsveränderung während des Druckvorgangs noch verstärkt. Das Zn:Mg-Verhältnis auf dem Zertifikat ist ein aussagekräftigerer Qualitätsindikator als jedes der beiden Elemente für sich genommen.
Kupfer bei 1,2–2,01 TP3T beschleunigt und verstärkt die Ausscheidungsreaktion und verbessert das Verhalten bei erhöhten Temperaturen, was jedoch auf Kosten der beiden bekannten Schwächen der Legierung geht: einer geringeren allgemeinen Korrosionsbeständigkeit im Vergleich zu 6xxx-Legierungen und einer erhöhten Anfälligkeit für Heißrisse während der Erstarrung. Kupferreiche Korngrenzenschichten sind ein Hauptgrund für die Rissanfälligkeit von 7075 im LPBF-Verfahren, weshalb bei geimpften Pulvervarianten eine Kornverfeinerung angestrebt wird, um beginnende Risse mit der verbleibenden Schmelze zu füllen.
Chrom bei 0,18–0,281 TP3T Es reguliert die Rekristallisation und die Kornstruktur während der Kaltumformung und verbessert die Beständigkeit gegen Spannungsrisskorrosion; aus diesem Grund gilt 7075-T73 als die SCC-beständige, überalterte Härtungsstufe.
Die fast vollständiges Fehlen von Silizium (maximal 0,401 TP3T) ist die grundlegende Tatsache hinsichtlich der Druckbarkeit: Silizium ist das Element, das AlSi10Mg und AlSi7Mg beim LPBF-Verfahren fehlertolerant macht, während es in 7075 im Wesentlichen fehlt. Alles im Prozessdesign der Pulverbettfusion für diese Legierung – Vorwärmung, Parameter, Impfung – dient dazu, diese eine Tatsache der Zusammensetzung auszugleichen.
Referenzdaten zu physikalischen und mechanischen Eigenschaften für die Konstruktion
Die Auslegungswerte für 7075 hängen von der Temperierung ab, wobei T6 die höchste Festigkeit und T73 die höchste Beständigkeit gegen Spannungskorrosion aufweist. Die folgenden Werte basieren auf Prüfungen an T6-Material bei Raumtemperatur; gut verarbeitete LPBF-Bauteile erreichen nach vollständiger Wärmebehandlung die gleichen Wertebereiche.
Wichtige Eigenschaften
| Eigentum | Wert | Einheit |
|---|---|---|
| Dichte | 2.81 | g/cm3 |
| Schmelzbereich | 477-635 | °C |
| Wärmeleitfähigkeit (T6) | 130 | W/m*K |
| Elektrische Leitfähigkeit | 33 | % IACS |
| Koeffizient der thermischen Ausdehnung | 23.5 | um/m*K |
| Elastizitätsmodul | 71.7 | GPa |
| Zugfestigkeit (T6) | 500-570 | MPa |
| Streckgrenze (T6) | 430-505 | MPa |
| Dehnung (T6) | 7-11 | % |
| Härte (T6) | 150 | HB |
| Ermüdungsfestigkeit (10^7 Zyklen) | 160-200 | MPa |
Die Kombination aus Festigkeit und Dichte lautet die Überschrift zum Design. Mit einer Zugfestigkeit von 500–570 MPa und einer Dichte von 2,81 g/cm³ bietet T6 7075 eine spezifische Festigkeit, die mit der von Ti6Al4V vergleichbar ist, bei etwa einem Fünftel der Materialkosten pro Kilogramm – der Hauptgrund dafür, dass es in gewichtskritischen Konstruktionen dominiert, in denen die Temperaturbeständigkeit von Titan nicht erforderlich ist. Der für Aluminium typische Elastizitätsmodul von 71,7 GPa bedeutet, dass bei auf Steifigkeit ausgerichteten Konstruktionen kein Vorteil aus der hohen Festigkeit gezogen werden kann; daher spielt 7075 seine Vorzüge insbesondere in festigkeitsbegrenzten Bereichen aus.
Die Schmelzbereich von 477–635 °C ist der breiteste unter den gängigen Aluminium-Konstruktionslegierungen und die Hauptursache für ihr LPBF-Verhalten. Ein Erstarrungsintervall von 158 Grad bedeutet, dass sich erstarrende Schmelzbäder über einen längeren Zeitraum im anfälligen halbfesten Zustand befinden, in dem thermische Kontraktion die Flüssigkeitsfilme zerreißt – der Mechanismus der Heißrisse. Prozessmaßnahmen greifen dieses Intervall aus verschiedenen Richtungen an: Das Vorheizen reduziert thermische Gradienten und Schrumpfspannungen, optimierte Parameter verkleinern das Schmelzbad und dessen Spannungsfeld, und Nanopartikel-Impfstoffe (typischerweise TiB₂, TiC oder Zr-basierte Partikel, die in Anteilen von Bruchteilen eines Prozents in das Pulver eingemischt werden) die Keimbildung feiner, gleichachsiger Körner anregen, deren intergranulare Flüssigkeitskanäle offen bleiben und Risse bei ihrer Entstehung wieder auffüllen.
Wärmeleitfähigkeit von 130 W/m*K in T6 Dies ist die wichtigste nicht-mechanische Einschränkung der Legierung: Da 7075 etwa 20–251 TP3T unter 6061 und AlSi7Mg liegt, kommt es für Anwendungen, bei denen das Wärmemanagement im Vordergrund steht, nicht in Frage, und beim LPBF-Verfahren trägt es zu steilen Temperaturgradienten bei, die durch Vorwärmstrategien ausgeglichen werden müssen.
Auswahl der Härtungsstufe verdient besondere Aufmerksamkeit bei der Konstruktion. T6 maximiert die Festigkeit, weist jedoch in dicken Abschnitten unter anhaltender Zugbeanspruchung eine Anfälligkeit für Spannungsrisskorrosion auf, insbesondere in feuchten oder maritimen Umgebungen; bei T73 geht durch Überalterung ein Festigkeitsverlust von etwa 10–15% ein, dafür wird eine nahezu vollständige Immunität gegen Spannungsrisskorrosion und eine bessere Bruchzähigkeit erreicht. In der Luft- und Raumfahrt werden standardmäßig T73-Typen für Primärstrukturen verwendet, und Qualifizierungsprogramme für gedruckte Bauteile sollten den Härtungszustand ausdrücklich festlegen, anstatt standardmäßig von der Spitzenfestigkeit auszugehen.
Technische Daten – PSD-Toleranzen und Liste der verfügbaren Güteklassen
Das Pulver 7075 wird in Standard- und dotierten Varianten geliefert, wobei die Spezifikationen die Verarbeitungsempfindlichkeit der Legierung widerspiegeln.
Verfügbare Spezifikationen
| Parameter | Standard/Wert |
|---|---|
| PSD für LPBF / SLM | 15–53 µm (D10 ~20, D50 ~35, D90 ~54) |
| PSD für DED | 45–106 µm |
| PSD für Press-and-Sinter-PM | 45–150 µm |
| Sphärizität | >= 92% |
| Durchflussmenge im Hall-Kanal | <= 50 s/50 g |
| Scheinbare Dichte | >= 1,35 g/cm³ |
| Zapfstellendichte | >= 1,60 g/cm³ |
| Sauerstoffgehalt | <= 0,08 wt% (Premium <= 0,05 wt%) |
| Nachschlagewerk zur Chemie | AA7075 / EN AW-7075 |
| Inokulierte Varianten | Zugaben von TiB2-, TiC- und Zr-Nanopartikeln (0,1–11 TP3T) |
| Verpackung | Vakuumverpackt oder mit Argon gefüllt, 5–25 kg |
Die 15–53 Mikrometer LPBF-Schnitt entspricht den branchenüblichen Vorgaben der Aluminiumindustrie, wonach Feinanteile unter 15 Mikrometer auf unter 10% begrenzt sind. Speziell bei 7075 ist die Gleichmäßigkeit der Verteilung über die üblichen Fließargumente hinaus von Bedeutung: Bei rissempfindlichen Legierungen wirkt sich die Gleichmäßigkeit der Schichtdicke direkt auf die Gleichmäßigkeit des Temperaturgradienten aus, sodass die D50-Stabilität von Charge zu Charge in Nachbestellspezifikationen besondere Beachtung verdient.
Optionen für den Gehalt an Impfstoff stellen die wichtigste Entscheidung hinsichtlich der Materialbeschaffung dar. Es gibt drei kommerzielle Ansätze:
- Standard-7075-Pulver, bedruckbar mit festen Vorheiz- und Entwicklungsparametern, niedrigste Kosten, geeignet für Fälle, in denen der Käufer über eigene Kapazitäten zur Parameterentwicklung verfügt.
- Mit Nanopartikeln versetztes 7075, mechanisch gemischt oder mit TiB₂, TiC oder ähnlichen kornverfeinernden Partikeln beschichtet, wodurch sich das Prozessfenster erheblich erweitert und ein rissfreies Drucken bei herkömmlichen Parametern ermöglicht wird – allerdings zu einem erheblichen Preisaufschlag.
- Varianten mit veränderter chemischer Zusammensetzung, mit angepassten Zn/Mg-Verhältnissen oder geringen Zusätzen (Zr, Sc) zur Verbesserung der Kornstruktur im erstarrten Zustand, hergestellt im Rahmen kundenspezifischer Zerstäubungsaufträge.
Käufer, die nicht über eigene LPBF-Entwicklungsressourcen verfügen, sollten standardmäßig auf inokuliertes Material zurückgreifen; der Aufpreis für das Pulver ist gering im Vergleich zu den Kosten fehlgeschlagener Parameterkampagnen.
Chargenzertifizierung sollte eine vollständige chemische Analyse mittels ICP-OES umfassen, wobei Zink und Magnesium auf zwei Dezimalstellen genau anzugeben sind, sowie die Bestimmung des Sauerstoffgehalts durch Inertgasfusion, die Partikelgrößenverteilung (PSD) mittels Laserdiffraktion gemäß ISO 13320, die Hall-Flow-Messung gemäß ASTM B213 und die morphologische Bildgebung mittels Rasterelektronenmikroskopie (SEM). Bei mit Impfstoffen versetzten Varianten sollten die Zertifikate zusätzlich die Art des Impfstoffs, dessen Gehalt sowie die Überprüfung der Verteilung dokumentieren, da eine Agglomeration des Impfstoffs den Kornverfeinerungsmechanismus zunichte macht. Die Vorschriften zur Pulverwiederverwendung für 7075 folgen der Aluminium-Praxis mit strengeren Grenzwerten: Ein Zink- und Magnesiumverlust sowie ein Sauerstoffanstieg über mehrere Zyklen hinweg beeinträchtigen sowohl die Formbarkeit als auch die Alterungsfestigkeit direkt; daher sollten die Trendlinien für Sauerstoff und Zink maßgeblich für die Erneuerungsraten sein und nicht die Anzahl der Zyklen.
Herstellungsprozess: Zerstäubungsprüfung und Wärmebehandlung
Das Pulver 7075 wird durch Inertgaszerstäubung hergestellt, wobei der Schmelzprozess von einer zentralen Herausforderung geprägt ist: Zink und Magnesium müssen in der Schmelze und im Pulver zurückgehalten werden.
Schmelzen Es werden Induktionsöfen unter Inertgas verwendet, die mit Primäraluminium und Vorlegierungen beschickt werden. Da sowohl Zink als auch Magnesium bei den Überhitzungstemperaturen von Aluminium leicht verdampfen, wird bei der Ofenführung die Haltezeit minimiert, die flüchtigen Elemente erst spät zugegeben und der Verlust durch eine Chargenberechnung ausgeglichen, die durch eine Analyse vor dem Gießen überprüft wird. Die gezielte Einstellung der chemischen Zusammensetzung in der oberen Hälfte der Zn- und Mg-Bereiche ist eine bewusste Vorgehensweise für die AM-Güteklasse 7075, um die weitere Verdampfung auszugleichen, die im Schmelzbad des Kunden auftritt.
Gaszerstäubung (GA) zerlegt die Schmelze in Hochdruck-Argon- oder Stickstoffstrahlen. Für hochwertige LPBF-Sorten wird Argon bevorzugt; Stickstoff wird für Standardwerkstoffe verwendet. Die abgeschlossene Turmumgebung begrenzt die Sauerstoffaufnahme bei gut durchgeführten Produktionsläufen auf 0,04–0,08 Gew.-%, und die schnelle Verfestigung der Tröpfchen erzeugt eine feine, übersättigte Mikrostruktur, die gut auf die anschließende Alterung anspricht.
Prüfung und Klassifizierung Aufteilung der Atomisierungskörnung in handelsübliche Körnungsbereiche unter inerten, explosionsgeschützten Bedingungen, wie sie für feine Aluminiumlegierungspulver vorgeschrieben sind, gefolgt von dem Mischen, der Zertifizierung und der Vakuum- oder Argonverpackung mit Trockenmittel.
Wärmebehandlung wird beim Teilehersteller durchgeführt und vervollständigt die Wertschöpfungskette der Legierung. Der Standardzyklus für gedrucktes oder gesintertes 7075:
- Lösungsglühen bei 465–480 °C 1–2 Stunden lang, wobei sich die Zn-Mg-Cu-Phasen auflösen. Die Temperaturregelung ist entscheidend: Das Lösungsfenster liegt nahe am Beginn des eutektischen Schmelzens, und ein Überschreiten dieses Bereichs führt zu einem beginnenden Schmelzvorgang, der sich in Form von Porosität und einem Einbruch der Eigenschaften bemerkbar macht.
- Wasserabschreckung um den übersättigten Zustand aufrechtzuerhalten.
- Künstliche Alterung, T6 bei ca. 120 °C für 24 Stunden zur Erzielung maximaler Festigkeit oder T73-Zweistufen-Nachalterung zur Verbesserung der Spannungsrissbeständigkeit.
- Optional Heißisostatisches Pressen (HIP) vor der Lösungsglühbehandlung von ermüdungskritischen Bauteilen, um Restporositäten bei etwa 480–500 °C und 100 MPa Argon zu schließen.
Lieferanten mit integrierter Prozessfähigkeit, einschließlich eigener PREP-Pulverherstellungstechnologie Bei Speziallegierungsfraktionen können wir unsere Kunden über das Pulver hinaus unterstützen: Wir beraten bei der Auswahl der dotierten Varianten, den Sauerstoffgrenzwerten und den Wärmebehandlungsfenstern, die eine reproduzierbare Herstellung rissfreier 7075-Bauteile mit der in der Spezifikation festgelegten Festigkeit ermöglichen.
Anwendungen nach Branchen: Luft- und Raumfahrt, Medizin und Energiewirtschaft
Anwendungen für 7075-Pulver konzentrieren sich auf Bereiche, in denen sowohl das Gewicht von Aluminium als auch die Kosten von Titan die wirtschaftlichen Anforderungen nicht erfüllen, sodass Aluminium der 500-MPa-Klasse die Lösung darstellt. Typische Anwendungsbeispiele sind im Folgenden sowie auf der Website des Anbieters zusammengefasst. Anwendungen seite.
Typische Anwendungsbereiche nach Branche
| Industrie | Typische Teile | Warum 7075-Pulver? |
|---|---|---|
| Luft- und Raumfahrt | Halterungen, Beschläge, Verstärkungsrippen, Strukturrahmen für Drohnen | Höchstes Al-Festigkeits-Gewichts-Verhältnis, historische Daten |
| Verteidigung und Drohnen | Flugzeugzellen, Komponenten von Waffensystemen | Festigkeit bei minimalem Gewicht, schnelle Iteration |
| Motorsport | Radaufhängungsstreben, Strukturknotenpunkte, Getriebegehäuse | Festigkeit von über 500 MPa, Bearbeitbarkeit |
| Medizinische Geräte | Chirurgische Roboterarme, Instrumentenhalterungen, Mobilitätshilfen | Steife, leichte und stabile Bauteile |
| Energie | Konstruktionen für Drohnen-Inspektionsplattformen, Gehäuse für Stellantriebe | Leichtbau und Festigkeit für Luftfahrtsysteme |
| Industrierobotik | Hochgeschwindigkeits-Armsegmente, Endeffektoren | Reduzierung der bewegten Masse |
Luft- und Raumfahrt sowie Verteidigung Ankerbedarf. Gedruckte Halterungen, Verbindungselemente und Primärstrukturen für UAVs aus 7075 nutzen Festigkeitswerte, die AlSi10Mg nicht erreichen kann, und ermöglichen so eine echte strukturelle Konsolidierung: Mehrteilige Baugruppen werden als einzelne Teile der 500-MPa-Klasse gedruckt. UAV- und Loitering-Munition-Flugkörper eignen sich besonders gut: geringe Stückzahlen, extreme Gewichtsempfindlichkeit, komplexe, lastoptimierte Geometrien und Beschaffungsaspekte, die den Einsatz von Titan ausschließen. Qualifizierungsprogramme stützen sich auf die umfangreichen Daten zur Kaltumformung der Legierung, und die Wahl der T73-Zustandsbezeichnung folgt der Standardpraxis für SCC bei Flugzeugzellen.
Motorsport und Hochleistungsfahrzeuge Verwenden Sie 7075 für Federbeine, Strukturknotenpunkte und Antriebskomponenten, bei denen die Belastungen bekannt, extrem und festigkeitsbegrenzt sind. Die Bearbeitbarkeit der Legierung unterstützt den im Rennsport üblichen hybriden Arbeitsablauf: „Near-Net“-Druck, Bearbeitung von Lagersitzen und Schnittstellen auf Maß, T6 oder T73, Prüfung, Rennen.
Medizin- und Rehabilitationstechnik stellt ein kleineres, aber wachsendes Segment dar: Bei den Auslegerarmen von Operationsrobotern und hochwertigen Mobilitätshilfen wird das Verhältnis von Festigkeit zu Gewicht der Legierung genutzt, um Strukturen zu bewegen, bei denen jedes Gramm an der distalen Seite des Auslegers auf Kosten des Motordrehmoments und der Regelbandbreite geht. Hierbei handelt es sich um mechanische Anwendungen, nicht um Implantate; Biokompatibilität spielt keine Rolle, und die Auswahl erfolgt rein nach strukturellen Gesichtspunkten.
Energie und Industrierobotik Hier gilt dasselbe physikalische Prinzip: Drohnenbasierte Inspektionsplattformen und Hochgeschwindigkeits-Roboterarme profitieren von einer Reduzierung der bewegten Masse, wobei die spezifische Festigkeit von 7075 sowohl AlSi10Mg (zu schwach für denselben Querschnitt) als auch Titan (zu teuer für diese Stückzahlen) übertrifft.
In all diesen Branchen gilt dieselbe Entscheidungsregel: Wenn die Konstruktion durch Festigkeitsanforderungen begrenzt, gewichtskritisch und kostengebunden ist und wenn die Korrosionsbelastung durch die Wahl der Legierung und die Oberflächenbehandlung in den Griff zu bekommen ist, bietet 7075-Pulver das, was kein anderes druckbares Aluminium leisten kann.
Vergleich mit ähnlichen Werkstoffen und wesentliche Unterschiede bei den Eigenschaften
Die Alternativen zu 7075 lassen sich in die Familie der druckbaren Aluminiumlegierungen, die es an Festigkeit übertrifft, und die Scandiumlegierung unterteilen, die es preislich übertrifft.
7075 im Vergleich zu ähnlichen Aluminium-AM-Legierungen
| Eigentum | 7075 | 6061 | AlSi10Mg | Scalmalloy |
|---|---|---|---|---|
| Wichtigste Legierungselemente | Zn, Mg, Cu | Mg, Si, Cu | Si, Mg | Mg, Sc, Zr |
| Zugfestigkeit (T6/gealtert, MPa) | 500-570 | ~310 | 320-340 | 480-520 |
| Dehnung (T6, %) | 7-11 | 8-12 | 4-7 | 10-14 |
| Dichte (g/cm³) | 2.81 | 2.70 | 2.68 | 2.67 |
| Druckbarkeit von LPBF | Schwierig (anfällig für Risse) | Mäßig | Ausgezeichnet | Gut |
| Wärmeleitfähigkeit (W/m·K) | ~130 | ~167 | 120-150 | 130-150 |
| Korrosionsbeständigkeit | Mäßig (T73 verbessert) | Ausgezeichnet | Gut | Sehr gut |
| Ermüdungsverhalten | Sehr gut | Gut | Mäßig | Ausgezeichnet |
| Relative Pulverkosten | Mittel bis hoch | Niedrig | Niedrig | Sehr hoch |
6061 ist die Allzweck-Alternative: deutlich einfacher zu drucken, bessere Leitfähigkeit, bessere Korrosionsbeständigkeit und kostengünstig, allerdings mit einer Obergrenze von etwa 310 MPa. Bauteile aus 6061 benötigen bei gleicher festigkeitsbegrenzter Belastung etwa 70% mehr Querschnittsfläche als solche aus 7075, was seine Vorteile zunichte macht, wo immer das Gewicht eine Rolle spielt.
AlSi10Mg ist der Champion in Sachen Druckbarkeit und die richtige Standardwahl für geometriebestimmte Bauteile ohne hohe strukturelle Anforderungen. Seine Höchstfestigkeit von 330 MPa und sein bescheidenes Ermüdungsverhalten schließen ihn schlichtweg aus den Belastungsfällen aus, in denen 7075 seine Vorzüge ausspielen kann.
Scalmalloy Es vereint die Festigkeit von 7075 mit besserer Duktilität, Ermüdungsbeständigkeit und Korrosionsbeständigkeit sowie – was entscheidend ist – einer weitaus einfacheren Druckbarkeit dank der in die chemische Zusammensetzung integrierten Sc-Zr-Kornverfeinerung. Es ist in fast jeder Hinsicht das bessere Material, mit Ausnahme der beiden Faktoren, die bei den meisten Beschaffungsentscheidungen ausschlaggebend sind: die Pulverkosten (um ein Vielfaches höher) und die Lieferbasis. Programme, bei denen die Leistung im Vordergrund steht, entscheiden sich für Scalmalloy; Programme, die Leistung und Kosten abwägen, wählen das dotierte 7075.
Die Auswahlregel: AlSi10Mg für geometrieorientierte Bauteile, 6061 für Anforderungen an Leitfähigkeit und Schweißbarkeit, Scalmalloy, sofern das Budget eine leistungsorientierte Optimierung zulässt, und 7075, wenn eine Aluminiumfestigkeit der 500-MPa-Klasse zu marktüblichen Materialkosten erreicht werden muss, wobei die aufgrund der Rissempfindlichkeit dieses Werkstoffs erforderlichen Prozessanforderungen zu beachten sind.
Unser Unternehmen
Shanghai Truer Technology Co. Ltd. ist ein in China ansässiger Anbieter von Lösungen für die additive Fertigung, der PREP-Pulverherstellungsanlagen und hochwertige kugelförmige Metallpulver aus einer Hand anbietet. Das 2009 gegründete Unternehmen bietet sowohl Gaszerstäubung (GA) sowie PREP-Fertigungskapazitäten für Nickellegierungen, Titanlegierungen, Aluminiumlegierungen, rostfreie Stähle, Kobaltlegierungen, Kupferlegierungen, Hochentropie-Legierungen und Spezialwerkstoffe.
Für hochfeste Aluminium-Ausgangsmaterialien liefert Truer die Sorten 7075, 6061, 2024, AlSi7Mg, AlSi10Mg und verwandte Sorten in Form von LPBF-, DED- und pulvermetallurgischen Schnitten, deren chemische Zusammensetzung so ausgelegt ist, dass die Verdampfung von Zink und Magnesium während des Druckvorgangs ausgeglichen wird. Inokulierte 7075-Varianten für verbesserte LPBF-Prozessfenster sind als kundenspezifische Kampagnenprodukte erhältlich, und jede Charge wird auf Anfrage mit einem Analysezertifikat ausgeliefert, das die vollständige chemische Zusammensetzung auf zwei Dezimalstellen, den Sauerstoffgehalt, die Partikelgrößenverteilung (PSD) mittels Laserdiffraktion, den Hall-Flow-Wert, die scheinbare Dichte sowie die SEM-Morphologie umfasst.
Das Unternehmen bietet zudem die Entwicklung maßgeschneiderter Legierungen, die Fertigung von Prototypen in kleinen Stückzahlen sowie die Serienproduktion für Kunden aus den Bereichen Luft- und Raumfahrt, Verteidigung, Motorsport und Industrie an. Ein gemeinsames Innovationszentrum für den 3D-Metalldruck, das in Zusammenarbeit mit führenden Forschungseinrichtungen betrieben wird, unterstützt die Parameterentwicklung und die Optimierung der Wärmebehandlung für rissanfällige Aluminiumlegierungen, einschließlich der Vorwärmstrategie und der Bewertung der Legierungszusätze für 7075-LPBF-Programme.
Bei Fragen zu den Spezifikationen des Pulvers aus der Aluminiumlegierung 7075, zu legierten Varianten oder zur Probenentnahme, Wenden Sie sich an das Team mit Ihrem PSD-Zielwert, dem Sauerstoffgrenzwert und der geschätzten Jahresmenge.
FAQ
Frage 1: Wie sieht die typische Partikelgrößenverteilung von 7075-Aluminiumpulver aus? A: Die Standard-LPBF-Dicke liegt bei 15–53 Mikrometer mit einem D50-Wert von etwa 35 Mikrometer, beim DED-Verfahren werden 45–106 Mikrometer verwendet, und für das Press-und-Sinter-Verfahren sind Qualitäten im Bereich von 45–150 Mikrometer erhältlich. Die Konsistenz des D50-Werts von Charge zu Charge ist bei dieser rissempfindlichen Legierung besonders wichtig.
Frage 2: Kann 7075-Pulver sowohl in SLM- als auch in DED-Systemen verwendet werden? A: Ja, wenn die PSD auf den Prozess abgestimmt ist, doch der Einsatz von LPBF erfordert eine sorgfältige Prozessgestaltung: Vorheizen der Bauplatte auf 150–200 °C, ausgefeilte Scan-Parameter und vorzugsweise mit Nanopartikeln versetztes Pulver, um Heißrisse zu unterdrücken. DED ist aufgrund der langsameren Abkühlung und der höheren Wärmezufuhr etwas toleranter.
Frage 3: Über welche Zertifizierungen verfügt das Pulver 7075? A: Die Standardlieferung umfasst ein Analysezertifikat mit vollständigen chemischen Daten gemäß AA7075, einschließlich Zink- und Magnesiumgehalt auf zwei Dezimalstellen genau, Sauerstoffgehalt, Partikelgrößenverteilung (PSD) mittels Laserbeugung, Hall-Flow-Messung und Schüttdichte. Bei imprägnierten Varianten sind Unterlagen zum Imprägniermitteltyp und -gehalt enthalten; SEM-Morphologieberichte sind auf Anfrage erhältlich.
Frage 4: Wie hoch ist die Mindestbestellmenge für 7075-Pulver? A: Für die Parameterentwicklung stehen Probenmengen von 5–10 kg zur Verfügung. Produktionsaufträge beginnen in der Regel bei 25–50 kg, wobei für beimpfte Varianten und kundenspezifische chemische Zusammensetzungen Mindestmengen pro Produktionsdurchlauf erforderlich sind.
Frage 5: Kann die Zusammensetzung des 7075-Pulvers individuell angepasst werden? A: Ja. Zink und Magnesium können im oberen Spezifikationsbereich gezielt eingesetzt werden, um Verluste beim Druck auszugleichen; es stehen Varianten mit Nanopartikelbeimischung zur Verfügung, und Zr- oder Sc-modifizierte Derivate können im Rahmen maßgeschneiderter Zerstäubungsprozesse mit einer Mindestabnahmemenge hergestellt werden.
Frage 6: Wie lang ist die übliche Lieferzeit für Bestellungen von 7075-Pulver? A: Standardzuschnitte sind in der Regel ab Lager lieferbar oder innerhalb von 1–2 Wochen erhältlich. Beimpfte Varianten und kundenspezifische Zusammensetzungen erfordern in der Regel 4–8 Wochen, je nach Kampagnenplanung und Umfang der Zertifizierung.