Réponse rapide
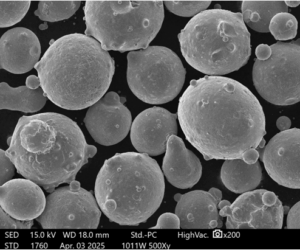
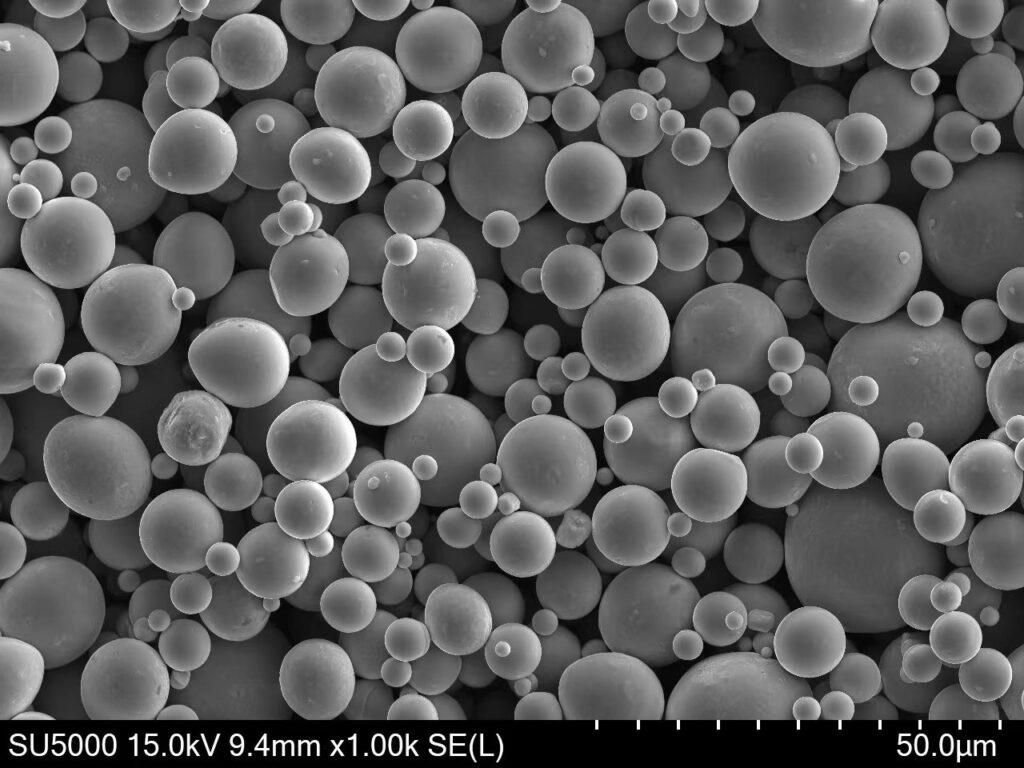
Poudre sphérique CM247LC PREP Il s'agit d'une poudre de superalliage de nickel à haute teneur en gamma prime, produite par le procédé à électrode rotative sous plasma, qui offre la résistance au fluage de l'alliage CM247LC utilisé pour la fabrication d'aubes moulées, sous forme de poudre ultra-propre et sans creuset, destinée à la fabrication additive et au pressage isostatique à chaud. Avec une teneur en gamma prime comprise entre environ 65 et 70 % en volume, cet alliage résiste à des températures de service allant de 1 000 à 1 050 °C et offre une résistance au fluage comparable à celle des matériaux moulés par solidification directionnelle. Le procédé PREP permet d’obtenir une sphéricité supérieure à 0,95, une teneur en oxygène inférieure ou égale à 150 ppm et pratiquement aucune inclusion céramique, ce qui fait de cette poudre le choix idéal pour la réparation d’aubes de turbine, les composants de la section chaude et les pièces rotatives à haute intégrité, où la propreté de la poudre détermine directement les performances en fatigue.
| Propriété | Valeur |
|---|---|
| Système d'alliage | Superalliage gamma-prime à base de nickel (qualité pour aubes moulées) |
| Fraction Gamma Prime | 65-70 vol. 1 TP3T |
| Densité | 8,54 g/cm³ |
| Granulométrie typique de la poudre | 45-106 µm (HIP/EBM), 53-150 µm (DED) |
| Sphéricité (PREP) | >= 0,95 |
| Teneur en oxygène | <= 150 ppm |
| Température de service maximale | 1 000-1 050 °C |
| Avantage clé | Résistance au fluage comparable à celle des lames, avec une pureté de la poudre obtenue sans creuset |
Qu'est-ce que la poudre sphérique CM247LC PREP et quels sont les avantages de ce matériau ?
Poudre sphérique CM247LC PREP appartient à la poudres à base de nickel et constitue la version issue de la métallurgie des poudres du CM247LC, un dérivé à faible teneur en carbone du superalliage coulé MAR-M247, initialement développé pour les aubes de turbine à solidification dirigée et monocristallines. Sa composition chimique a été délibérément conservée par rapport à celle de l’alliage moulé : une matrice de nickel renforcée par une très forte proportion de Ni3(Al,Ti,Ta) gamma prime ordonné, à laquelle s’ajoutent des éléments de solution solide lourds tels que le tungstène et le tantale, ainsi qu’un ensemble d’éléments aux joints de grains comprenant l’hafnium, le carbone, le bore et le zirconium.
La différence essentielle réside dans le mode de fabrication de la poudre. La procédé à électrode rotative à plasma (PREP) fait fondre l'extrémité d'une barre d'alliage en rotation à l'aide d'un arc plasma et projette les gouttelettes par centrifugation dans une chambre inerte. Comme aucun creuset ni aucune buse en céramique n'entre en contact avec la masse fondue, la poudre ne contient pas les inclusions céramiques qui limitent la résistance à la fatigue des poudres de superalliages obtenues par atomisation au gaz, et l'absorption d'oxygène reste exceptionnellement faible.
Dans le domaine de l'ingénierie des sections chaudes, cette combinaison offre des avantages concrets :
- Capacité thermique adaptée aux lames. Cet alliage conserve une résistance utile jusqu'à 1 000-1 050 °C, soit environ 300 °C de plus que la limite pratique de l'Inconel 718, ce qui le classe parmi les alliages de nickel imprimables les plus résistants du marché.
- Excellentes performances en matière de fluage et de rupture. Une teneur élevée en gamma prime, associée au renforcement par solution solide du W et du Ta, garantit une longue résistance à la rupture sous une contrainte prolongée à haute température, ce qui constitue le critère de conception principal pour les composants de turbine.
- Une pureté exceptionnelle de la poudre. Les particules PREP sont pratiquement exemptes de scories et d'inclusions réfractaires, ce qui augmente la résistance à la fatigue des matériaux consolidés et déposés par HIP.
- Excellente homogénéité microstructurale. La solidification rapide, sans creuset, produit des motifs de microségrégation homogènes qui réagissent de manière prévisible aux traitements thermiques d'homogénéisation et de vieillissement.
- Compatibilité entre les réparations et les additifs. Cette poudre est largement utilisée dans les procédés de dépôt par électro-érosion (DED) et de revêtement par laser pour la reconstruction des extrémités d'aubes et des aubes usées, où la compatibilité chimique avec l'alliage de base moulé est indispensable.
Il est important de noter que le CM247LC est un alliage de la catégorie des alliages non soudables : sa teneur élevée en Al et en Ti le rend sujet à la solidification et à la fissuration par vieillissement sous contrainte dans le cadre de la fusion sur lit de poudre. Il est donc principalement mis en œuvre par consolidation HIP, réparation par dépôt par électrode (DED), fusion par faisceau d’électrons avec préchauffage élevé et projection thermique, plutôt que par LPBF conventionnel, une distinction que les acheteurs doivent prendre en compte lors de la planification d’un programme de fabrication additive. Le choix du procédé, la stratégie de préchauffage avant impression et le traitement thermique post-impression doivent tous faire l’objet d’un accord avec le fournisseur de poudre avant le début d’une campagne de qualification, car les plages de paramètres développées pour les superalliages soudables ne s’appliquent pas à ce matériau.
Détails de la composition chimique et apports des éléments d'alliage
La composition du CM247LC est soigneusement équilibrée : environ la moitié des éléments d'alliage favorise la formation de gamma prime, tandis que le reste permet d'ajuster la résistance de la solution solide, la formation de carbures et la résistance à l'oxydation. La faible teneur en carbone par rapport au MAR-M247 améliore la coulabilité et la ductilité tout en conservant le renforcement par les carbures aux joints de grains.
Composition chimique du CM247LC
| Élément | Min (wt%) | Max (wt%) | Rôle |
|---|---|---|---|
| Ni | Balance | Balance | Matrice gamma FCC regroupant toutes les phases de renforcement |
| Cr | 7.8 | 8.4 | Résistance à l'oxydation et à la corrosion à chaud grâce à une couche de Cr₂O₃ |
| Co | 9.0 | 9.5 | Augmente la teneur en gamma prime solvus ; améliore la résistance au fluage et la stabilité microstructurale |
| Mo | 0.4 | 0.6 | Renforçateur en solution solide ; se répartit dans la matrice gamma |
| W | 9.2 | 9.8 | Renforçateur puissant sous forme de solution solide ; ralentit le fluage induit par la diffusion |
| Ta | 3.0 | 3.4 | Agent puissant favorisant la formation de la phase gamma prime ; améliore la résistance et la stabilité à haute température |
| Al | 5.4 | 5.8 | Agent de formation de gamma prime primaire ; forme une couche protectrice d'Al₂O₃ à haute température |
| Ti | 0.6 | 0.8 | Ancien gamma prime ; se substitue dans Ni₃(Al,Ti,Ta) |
| Hf | 1.2 | 1.6 | Renforce les joints de grains ; forme des carbures MC stables ; facilite la coulabilité |
| C | 0.05 | 0.09 | Il forme des carbures de type MC et M23C6 qui bloquent les joints de grains |
| B | 0.010 | 0.020 | Cohésion aux joints de grains ; améliore la ductilité à la rupture |
| Zr | 0.005 | 0.015 | Renforcement aux joints de grains ; élimine le soufre |
| O | – | 0.015 | Limite de qualité de la poudre ; maintenue au minimum grâce à la fusion PREP sans creuset |
Trois caractéristiques de cette composition chimique méritent l’attention des acheteurs. Premièrement, la teneur combinée en Al et Ti, comprise entre environ 6,2 et 6,6 % en poids, est ce qui classe cet alliage parmi les alliages difficiles à souder et justifie la prudence dans le choix du procédé mentionnée ci-dessus. Deuxièmement, la teneur en hafnium supérieure à 1 % en poids est inhabituelle parmi les superalliages imprimables et joue un rôle central dans la ductilité au fluage transversal de l’alliage sous forme polycristalline. Troisièmement, la teneur en oxygène inférieure à 150 ppm de la poudre PREP permet de maintenir la faible teneur en inclusions exigée par les applications de cet alliage où la fatigue est un facteur critique, ce que les procédés conventionnels atomisation par gaz (AG) des situations où les niveaux d'oxygène sont plus élevés, mais restent toutefois limités.
Propriétés physiques et mécaniques — Référence de la fiche technique complète
Les données ci-dessous regroupent les valeurs typiques de l'acier CM247LC consolidé par HIP et traité thermiquement, accompagnées, le cas échéant, des valeurs de référence issues d'une solidification directionnelle par coulée. Les propriétés réelles dépendent du procédé de consolidation, du traitement thermique et de l'orientation d'essai ; les données spécifiques à chaque lot doivent toujours être consultées dans le certificat d'analyse fourni par le fournisseur.
Propriétés principales
| Propriété | Valeur | Unité |
|---|---|---|
| Densité | 8.54 | g/cm3 |
| Plage de fusion | 1245-1370 | C |
| Gamma Prime Solvus | ~1230 | C |
| Conductivité thermique (RT) | ~10.5 | W/m·K |
| Coefficient de dilatation thermique (20-1 000 °C) | 16-18 x 10-6 | /K |
| Module d'Young (RT) | ~205 | GPa |
| Limite d'élasticité (à température ambiante, après traitement thermique) | 850-950 | MPa |
| Résistance à la traction (à température ambiante, après traitement thermique) | 1000-1100 | MPa |
| Allongement (RT) | 4-8 | % |
| Limite d'élasticité (870 °C) | 650-750 | MPa |
| Rupture sous contrainte (980 °C / 200 MPa) | >50 | h |
| Dureté (après traitement thermique) | 380-440 | HV |
| Température de service maximale | 1000-1050 | C |
Le profil des propriétés explique pourquoi cet alliage figure parmi les meilleurs matériaux à base de nickel imprimables. Sa résistance à température ambiante dépasse légèrement celle de l’Inconel 718, mais son avantage décisif apparaît au-delà de 800 °C, où la forte teneur en gamma prime lui permet de conserver sa limite d’élasticité et sa résistance au fluage bien après que les alliages durcis par précipitation, tels que le 718, ont subi un vieillissement excessif et se sont ramollis.
La ductilité constitue le compromis correspondant. Un allongement de 4 à 8 % est caractéristique d’un alliage de type « blade », et il est suffisant pour les composants de la section chaude conçus pour résister au fluage et à la fatigue à faible nombre de cycles plutôt qu’à une déformation plastique importante. C'est précisément la combinaison d'hafnium et de carbone aux limites des grains qui permet de maintenir une ductilité à la rupture acceptable lors d'une exposition prolongée à des températures élevées.
Pour les utilisateurs de la technologie AM, le solvus gamma prime situé vers 1 230 °C définit la plage de traitement thermique : le traitement de mise en solution doit s'approcher de cette température afin d'homogénéiser la microstructure telle qu'elle résulte de la consolidation, puis être suivi d'un vieillissement contrôlé visant à précipiter le gamma prime secondaire fin qui confère la résistance finale.
Fiche technique : liste des tolérances PSD et des nuances disponibles
La poudre CM247LC PREP est proposée dans des fractions granulométriques adaptées aux procédés HIP, DED, EBM et de projection, avec des tolérances de morphologie et de propreté plus strictes que celles des équivalents obtenus par atomisation au gaz.
Caractéristiques techniques disponibles
| Paramètres | Norme/Valeur |
|---|---|
| Distribution granulométrique (HIP/EBM) | 45 à 106 µm |
| Répartition granulométrique (DED/gaine) | 53-150 µm, 75-180 µm |
| Distribution granulométrique (projection thermique) | 20 à 75 µm |
| Sphéricité | >= 0,95 |
| Densité apparente | >= 4,8 g/cm³ |
| Densité du robinet | >= 5,3 g/cm³ |
| Débit dans le hall | <= 14 s/50 g |
| Teneur en oxygène | <= 150 ppm |
| Teneur en azote | <= 100 ppm |
| Taux de particules creuses | Très faible (solidification centrifuge) |
| Teneur en inclusions céramiques | Pratiquement nul (sans creuset) |
| Options de notation | Modèle standard CM247LC ; qualité supérieure à faible teneur en oxygène ; variantes Hf/B modifiées sur demande |
| Emballage | Emballage sous vide, rincé à l'argon, 5 à 50 kg |
| Composition personnalisée | Disponible sur demande |
La poudre PREP se caractérise par une distribution granulométrique plus étroite et plus grossière que celle de la poudre GA, avec relativement peu de particules inférieures à 20 µm. Cela constitue un avantage pour les procédés DED et HIP, où une poudre grossière, hautement sphérique et fluide améliore la stabilité d’alimentation et la densité de tassement ; toutefois, cela signifie que les utilisateurs du procédé LPBF recherchant des granulométries comprises entre 15 et 45 µm doivent discuter du rendement et des tarifs avec le fournisseur, car les fractions fines représentent une part moindre de la production de PREP.
Tous les lots sont livrés accompagnés d’une certification complète couvrant les analyses chimiques, la distribution granulométrique (PSD), la fluidité et la morphologie. Les qualités haut de gamme peuvent faire l’objet d’un contrôle supplémentaire par tomographie par rayons X (CT) visant à détecter les particules creuses, ainsi que d’une inspection renforcée des inclusions pour les applications impliquant des pièces en rotation.
Méthodes de production : atomisation et traitement des poudres
La production du CM247LC par le procédé PREP commence avec une barre d’alliage fondue et affinée par induction sous vide, qui est mise en rotation à grande vitesse à l’intérieur d’une chambre remplie de gaz inerte tandis qu’un arc plasma fait fondre son extrémité. La force centrifuge projette des gouttelettes de matière en fusion qui se sphéroïdisent et se solidifient en vol sans entrer en contact avec aucun matériau du creuset, de la buse ou des parois de la chambre. Ce mécanisme est à l’origine des deux qualités caractéristiques de la poudre : une contamination céramique pratiquement nulle et une absorption d’oxygène limitée à quelques centaines de parties par million, voire moins.
Pour un superalliage hautement allié tel que le CM247LC, la fusion sans creuset revêt une importance particulière. L’aluminium, le titane et l’hafnium réagissent tous avec les réfractaires à base d’oxyde ; la fusion par contact entraîne donc inévitablement l’apparition d’inclusions et un appauvrissement local en ces éléments. Le procédé PREP évite ces deux types de défaillance et permet d’obtenir une poudre dont la composition chimique correspond étroitement à celle des barres.
Le traitement de la poudre après son prélèvement s'effectue selon une séquence contrôlée :
- Classification Le tamisage et la séparation à l'air permettent d'isoler les fractions de taille souhaitées et d'éliminer les fines.
- Vérification du débit et de la densité vérifie le débit de Hall, la densité apparente et la densité de tassement par rapport aux spécifications du lot.
- Analyse chimique complète L'analyse par ICP-OES et par fusion sous gaz inerte permet de vérifier la présence des douze éléments contrôlés, ainsi que celle de l'oxygène et de l'azote, dans chaque lot.
- Morphologie et contrôle de surface L'analyse par SEM permet de confirmer la sphéricité, les niveaux satellites et l'absence d'oxydes en surface.
- Contrôle qualité interne La quantification des particules creuses s'effectue par coupe transversale métallographique ou par tomographie par rayons X.
- Conditionnement sous vide et à l'argon L'ajout d'un dessiccant protège la poudre de l'humidité et de l'oxydation pendant le stockage et le transport.
Le traitement thermique après consolidation suit les pratiques établies pour l’alliage moulé : une étape de mise en solution proche du solvus du gamma prime afin de dissoudre les phases ségréguées et le gamma prime eutectique, suivie d’une ou plusieurs étapes de vieillissement qui précipitent le gamma prime secondaire fin responsable de la résistance finale. Les acheteurs qui procèdent à la consolidation de la poudre par HIP doivent vérifier auprès du fournisseur si le cycle recommandé diffère des spécifications de l'alliage moulé, car la microstructure plus fine issue de l'atomisation peut se contenter de températures de mise en solution légèrement inférieures et de temps de maintien plus courts.
Lorsque les programmes le permettent, le CM247LC fabriqué par GA constitue une alternative moins coûteuse offrant des découpes plus précises ; une comparaison entre les deux méthodes est présentée sur la page Poudres GA page. Pour les pièces rotatives HIP, la réparation des aubes et les programmes de qualification dans lesquels la teneur en inclusions est limitée par contrat, la spécification PREP reste la norme par défaut.
Applications par secteur : aérospatiale, médecine et énergie
La poudre sphérique CM247LC PREP est destinée à un ensemble restreint d'applications à forte valeur ajoutée, dans lesquelles la résistance thermique et la propreté justifient le coût élevé de cette poudre haut de gamme. Des informations sur le contexte sectoriel sont disponibles sur le applications page.
Parties chaudes des turbines aérospatiales. L'application principale concerne la fabrication et la réparation d'aubes et de pales de turbine. Le revêtement par dépôt électrolytique (DED) et par laser, à l’aide de poudre CM247LC de composition chimique adaptée, permet de reconstruire les extrémités d’aubes usées et les segments d’ailettes endommagés sur des composants à solidification directionnelle et monocristallins, en rétablissant leur géométrie pour un coût bien inférieur à celui d’un remplacement. La poudre consolidée par HIP permet également de produire des composants de section chaude de forme quasi-définitive, tels que des segments d’étanchéité et des pièces de remplacement pour petites pièces moulées structurelles.
Turbines à gaz industrielles et énergie. Les turbines de production d’électricité fonctionnent à des températures de combustion similaires à celles des moteurs aéronautiques, mais avec des intervalles de révision bien plus longs, ce qui favorise l’utilisation de composants issus de la métallurgie des poudres HIP présentant des performances de fluage équivalentes à celles des pièces moulées. Les composants de la chambre de combustion, les pièces de transition et les carénages de turbine font l’objet de travaux de qualification actifs, et les nuances de poudre destinées à la projection thermique servent de couches de liaison et de revêtements résistants à l’oxydation.
Turbocompresseurs et machines tournantes. Les roues de turbine des turbocompresseurs haute performance fonctionnent à la limite de température des superalliages moulés, et le CM247LC consolidé par HIP permet d’obtenir des roues présentant des microstructures plus fines et plus homogènes que celles obtenues par moulage. La faible teneur en inclusions de la poudre PREP est ici déterminante, car les roues de turbocompresseur sont des pièces rotatives soumises à la fatigue.
Médecine et dentisterie (secteur émergent). Bien que les superalliages de nickel ne soient pas des matériaux destinés à l'implantation, le secteur de l'outillage dentaire et médical utilise des alliages de nickel résistants aux hautes températures pour la fabrication de matrices destinées au formage à chaud, et des programmes de recherche évaluent actuellement la poudre de superalliage PREP pour des équipements destinés à des environnements stériles exposés à des cycles répétés de stérilisation à haute température. La pureté de la poudre PREP, obtenue sans creuset, permet de répondre aux exigences de documentation en matière de propreté imposées par ces secteurs réglementés.
Programmes de recherche et de formation. Le CM247LC figure parmi les alliages à haute teneur en gamma-prime les plus étudiés dans la littérature consacrée à la fabrication additive, car il marque la limite de l'imprimabilité pour les systèmes à base de nickel durcis par précipitation. Les universités et les équipementiers du secteur des moteurs commandent spécifiquement la poudre PREP pour développer des stratégies de réduction des fissures, des réparations graduelles et des plages de traitement à haute température par EBM, ce qui en fait un élément incontournable des programmes de développement d’alliages avancés.
Comparaison avec d'autres nuances et autres options de systèmes d'alliages
En matière de choix des matériaux, le CM247LC est généralement comparé au superalliage soudable Inconel 718, aux alliages imprimables à haute résistance de la classe Rene 65 et à la composition de fonte MAR-M247, qui lui est étroitement apparentée.
Poudre CM247LC PREP par rapport aux alliages alternatifs
| Propriété | CM247LC (PREP) | Inconel 718 (GA) | MAR-M247 (moulé) | Hastelloy X (GA) |
|---|---|---|---|---|
| Densité (g/cm³) | 8.54 | 8.19 | 8.54 | 8.22 |
| Gamma Prime (vol. 1, TP3T) | 65-70 | ~15 | 65-70 | 0 |
| Température maximale de service (°C) | 1000-1050 | 700 | 1000-1050 | 1 100 (faible contrainte) |
| Résistance à la traction RT (MPa) | 1000-1100 | 1100-1300 | 950-1050 | 750-800 |
| Rupture par fluage (980 °C) | Excellent | Pauvre | Excellent | Modéré |
| Soudabilité / Compatibilité avec le procédé LPBF | Difficile | Excellent | Sans objet | Excellent |
| Propreté de la poudre (PREP) | Très élevé | N/A (norme GA) | N/A | N/A (norme GA) |
| Coût relatif de la poudre | Très élevé | Moyen | N/A | Moyen |
Par rapport à l'Inconel 718, le CM247LC est moins facile à usiner et présente une ductilité à basse température inférieure, mais offre une amélioration spectaculaire en termes de résistance thermique ; l'Inconel 718 ne peut pas être utilisé au-delà d'environ 700 °C, tandis que le CM247LC fonctionne à une température supérieure de 300 °C. Par rapport à l’Hastelloy X, cet alliage en solution solide s’imprime beaucoup plus facilement et supporte des températures de crête plus élevées sous faible contrainte, mais il ne bénéficie d’aucun renforcement par précipitation et ne peut supporter de charge significative dans des conditions d’utilisation limitées par le fluage. Par rapport à son matériau d’origine moulé, le MAR-M247, le procédé par poudre PREP offre une composition chimique équivalente avec une granulométrie plus fine, une teneur en inclusions plus faible et une capacité de fabrication « near-net-shape » que le moulage ne peut pas atteindre.
La logique de sélection est donc restreinte mais déterminante : lorsqu’un composant doit supporter une charge prolongée à plus de 900 °C et que le procédé utilisé est le HIP, le DED ou l’EBM avec un préchauffage élevé, la poudre CM247LC PREP figure parmi les meilleures options disponibles ; lorsque l'imprimabilité par LPBF ou le coût sont déterminants, les nuances soudables telles que la 718 restent le choix approprié.
Notre entreprise
Shanghai Truer Technology Co. est un fournisseur chinois spécialisé dans la fabrication additive, qui propose à la fois des équipements de production de poudre PREP et des poudres métalliques sphériques de haute qualité. Fondée en 2009, l'entreprise propose à la fois atomisation par gaz (AG) et PRÉPARATION des capacités de fabrication couvrant les alliages de nickel, les alliages de titane, les alliages d'aluminium, les aciers inoxydables, les alliages de cobalt, les alliages de cuivre, les alliages à haute entropie et les matériaux spéciaux.
Truer propose des services de développement d'alliages sur mesure, de prototypage en petites séries et de production à grande échelle pour des secteurs tels que l'aérospatiale, les implants médicaux, le pétrole et le gaz, ainsi que l'automobile. L'entreprise gère un centre d'innovation commun dédié à l'impression 3D métallique, en collaboration avec des instituts de recherche de premier plan.
Pour toute demande concernant la poudre sphérique CM247LC PREP ou tout autre besoin en matière de poudres métalliques, contacter l'équipe.
FAQ
Q1 : Quelle est la distribution granulométrique typique de la poudre sphérique CM247LC PREP ? R : La granulométrie standard du PREP est comprise entre 45 et 106 µm pour les procédés HIP et EBM, avec des fractions de 53 à 150 µm et de 75 à 180 µm pour le DED et le revêtement par laser. Le procédé PREP produit naturellement une distribution granulométrique grossière et étroite, avec très peu de particules fines inférieures à 20 µm, ce qui améliore la fluidité et la densité de tassement dans ces procédés.
Q2 : La poudre CM247LC peut-elle être utilisée dans les systèmes LPBF ? R : Le traitement par LPBF pose des difficultés, car la forte teneur en Al et en Ti rend l'alliage sensible à la solidification et à la fissuration par vieillissement sous contrainte. Il est principalement traité par HIP, par réparation DED et par EBM avec un préchauffage élevé, bien que des programmes de recherche utilisant des stratégies de balayage modifiées et des plaques de fabrication chauffées aient démontré une faisabilité limitée du LPBF.
Q3 : De quelles certifications dispose la poudre CM247LC PREP ? R : Chaque lot est livré avec un certificat d'analyse comprenant l'analyse chimique complète de douze éléments, la teneur en oxygène et en azote, la distribution granulométrique, le débit de Hall, ainsi que la densité apparente et la densité tassée. Pour les qualités haut de gamme, il est possible d'ajouter des rapports de morphologie au microscope électronique à balayage (MEB), un contrôle par tomographie par rayons X (CT) des particules creuses, ainsi qu'une documentation détaillée sur les inclusions.
Q4 : Quelle est la quantité minimale de commande (MOQ) pour la poudre CM247LC PREP ? R : Des quantités d'essai de 5 à 10 kg sont disponibles pour le développement de procédés et les lots de qualification. Les commandes de production sont généralement livrées dans des conteneurs scellés sous vide et rincés à l'argon, d'une contenance de 25 à 50 kg, dont le prix tient compte de la forte teneur en hafnium et en tantale de l'alliage.
Q5 : La composition du CM247LC peut-elle être personnalisée ? R : Oui. Les teneurs en hafnium, en bore et en carbone peuvent être ajustées à l’intérieur ou au-delà de la plage standard afin d’optimiser le comportement aux joints de grains pour des procédés de consolidation spécifiques. De plus, des variantes modifiées, conçues pour améliorer l’imprimabilité, peuvent être produites grâce au service de développement d’alliages sur mesure proposé par le fournisseur.
Q6 : Quel est le délai de livraison habituel pour les commandes de poudre CM247LC PREP ? R : Les compositions standard sont généralement expédiées dans un délai de deux à quatre semaines, ce qui tient compte du temps nécessaire à la préparation des barres d'alliage avant la conversion PREP. Les compositions sur mesure ou les grades de pureté supérieurs nécessitent généralement un délai de six à dix semaines, ce qui inclut la fusion des barres, la planification de l'atomisation et l'ensemble du dossier de certification.