簡単な回答
7075アルミニウム合金粉末 は、球状のAl-Zn-Mg-Cu原料(公称5.6%のZn、2.5%のMg、 1.6%のCu、残りがAl)であり、標準的な加工用アルミニウム合金の中で最も高い強度を誇り、粉末床溶融、粉末冶金、および溶射プロセスに適用されます。 LPBFにおけるその性能プロファイルは、「高い見返りと高い厳格さ」と表現するのが最も適切である。適切に加工され、T6熱処理を施した7075製プリント部品は、密度がわずか2.81 g/cm³でありながら、500~570 MPaの引張強度に達し、これはAlSi10Mgの約2倍である。 しかし、この合金の広い凝固範囲(477~635℃)と低いシリコン含有量により、一般的な印刷可能なアルミニウム合金の中で最も割れが生じやすいため、成功裏に製造するには、ビルドプレートの予熱を150~200℃に設定し、 慎重に設定されたパラメータ(通常、300~370 W、800~1200 mm/s、層厚30~40マイクロメートル)、そして多くの場合、結晶粒構造を微細化し、熱割れを抑制するナノ粒子を添加した粉末のバリエーションが必要となります。 粉末の仕様としては、PSDが15~53ミクロン、D50が35ミクロン近辺、真球度が92%以上、酸素含有量が0.08 wt%以下であることが求められ、また、アトマイズおよびプリント工程中に亜鉛とマグネシウムが優先的に蒸発するため、ロットごとに亜鉛・マグネシウムの化学組成が検証されている必要があります。 購入者は、7075を、真に500 MPa以上の強度を必要とする用途向けのプレミアム構造用材料として位置づけ、生産量を決める前に、供給業者が割れに敏感なアルミニウムグレードに関する経験を有していることを確認すべきである。.
7075アルミニウム合金粉末とは何か、その材料としての利点
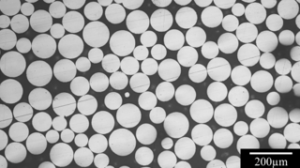
7075アルミニウム合金粉末 これは、航空宇宙分野における高強度アルミニウムの基準となった合金の粉末形態です。 AA7075、EN AW-7075、およびAlZn5.5MgCuとして規格化されており、7xxx系に属します。この系では亜鉛が主合金元素であり、マグネシウムと銅がこれを補完することで、従来のアルミニウム冶金学において最高レベルの強度を実現する析出硬化系を形成しています。 T6焼鈍処理を施した鍛造品として、翼桁から胴体フレームに至るまで、強度対重量比が鋼に迫り、かつ密度が3分の1という条件が求められる航空機構造部品において、数十年にわたり使用されてきました。.
~のファミリーの中で アルミニウム合金粉末 積層造形向けに提供されている7075は、性能の最先端に位置しています。積層造形用の標準的なアルミニウム合金であるAlSi10MgおよびAlSi7Mgは、造形性を重視して選ばれた鋳造由来の組成ですが、7075は強度を重視して選ばれた鍛造由来の組成です。 この背景は歴史的に一長一短をもたらしました。7075を用いた初期のLPBF(粉末層溶融法)の試みでは、深刻な凝固割れが発生し、この合金は粉末層溶融法において「溶接不能」なアルミニウムの典型例となってしまいました。 しかし、過去10年間にわたるプロセス開発、高温予熱、洗練されたスキャン戦略、そして特に粉末へのナノ粒子添加により、7075は「印刷不可能」から「量産可能」へと変貌を遂げ、現在ではAlSi10Mgの最大強度330 MPaでは不十分な構造用途にも活用されています。.
7075粉末の需要を後押しする実質的なメリットには、次のようなものがあります:
- あらゆる標準的なアルミニウム粉末の中で最も高い強度を持つ: T6の引張強度は500~570 MPaであり、比強度の点ではチタンTi6Al4Vに迫る性能を発揮しながら、コストはわずか数分の1に抑えられています。.
- 優れた比強度と比剛性:航空宇宙、モータースポーツ、防衛分野における、重量が重要な構造設計のための参考資料。.
- 優れた耐疲労性能: 周期荷重を受ける機体構造における長年にわたる実績。.
- 加工性: 機械加工後の表面は、厳しい公差内できれいに仕上げられ、ハイブリッドな「プリント→機械加工」ワークフローに適しています。.
- 確立された工学データ: 数十年にわたる実用実績があることで、プリント版派生製品の適合性に関する議論が容易になる。.
購入者は、これらの利点と、この合金の既知の制限事項(6xxx系合金に比べて耐食性が中程度であること、T6状態での応力腐食割れへの感受性(T73による過時効処理で軽減されるが、その代償として強度が多少低下する)、および亀裂発生の敏感性から求められる厳格な加工管理)とを比較検討すべきである。.
化学組成の概要と元素の機能に関する参考情報
7075は、一般的なアルミニウム構造用グレードの中で最も合金化度の高いものであり、その4つの主要元素はそれぞれ、強度と成形性の両方に寄与する一方で、それらを損なう可能性もはらんでいます。.
7075の化学組成
| エレメント | ミン (%) | マックス (%) | 役割 |
|---|---|---|---|
| 亜鉛 | 5.1 | 6.1 | 主要な強化要素。時効処理中にMgZn₂析出物を形成する |
| マグネシウム (Mg) | 2.1 | 2.9 | Znと結合して、エータ相析出系を形成する |
| 銅(Cu) | 1.2 | 2.0 | 強度および降水に対する応答性を高め、耐食性を低下させる |
| クロム(Cr) | 0.18 | 0.28 | 結晶組織の制御;応力腐食耐性の向上 |
| ケイ素 (Si) | – | 0.40 | 不純物。含有量が少なければ靭性は保たれるが、印刷には何の役にも立たない |
| 鉄(Fe) | – | 0.50 | 不純物;脆い金属間化合物の生成を防ぐため、その含有量を制限する |
| マンガン (Mn) | – | 0.30 | 不純物管理;微細な結晶粒の微細化 |
| チタン(Ti) | – | 0.20 | 溶融工程における粒子微細化装置 |
| アルミニウム(Al) | バランス | バランス | 基底行列 |
亜鉛:5.1~6.1% 強化システムを支える役割を果たす。 約465~480℃での溶体化処理中に、亜鉛とマグネシウムがマトリックスに溶解し、時効処理(T6:通常120℃)中に、これらは微細なエータプライム(MgZn₂)相として析出し、降伏強度を約500 MPaまで向上させる。 また、亜鉛は合金の加工上のリスク要因でもあります。亜鉛は凝固範囲を劇的に広げ、その蒸気圧により LPBF の溶融池内で選択的な蒸発を引き起こすため、印刷された部品の亜鉛含有量は、供給粉末よりも常に数十分の1パーセントほど低くなります。 信頼できる粉末メーカーは、これを補うために化学組成を仕様の上限半分に設定するよう努めており、購入者は認定審査の際に、粉末と成形品の両方の化学組成を確認する必要があります。.
マグネシウム:2.1~2.9% この元素は、析出順序において亜鉛と組み合わさり、その蒸発挙動も同様であるため、印刷時の組成変動の問題をさらに深刻化させる。証明書に記載されているZn:Mg比は、いずれかの元素単独よりも、品質を判断する上でより有益な指標となる。.
銅:1.2~2.0% 析出反応を促進・強化し、高温性能を向上させる一方で、この合金には2つの既知の弱点がある。すなわち、6xxx系合金に比べて一般耐食性が低下すること、および凝固時の高温割れ発生のリスクが高まることである。 銅を豊富に含む粒界膜は、7075のLPBF亀裂感受性の主な要因である。そのため、接種処理を施した粉末バリエーションでは、微細化を促進し、発生初期の亀裂を残存する溶融金属で充填することを目的としている。.
0.18~0.28%のクロム 加工処理中の再結晶および結晶粒構造を制御し、応力腐食割れ(SCC)耐性を向上させるため、7075-T73はSCC耐性のある過時効処理材として存在している。.
について シリコンがほぼ存在しないこと (最大0.40%)こそが、印刷性の根本的な要因です。シリコンこそが、LPBFにおいてAlSi10MgやAlSi7Mgに許容性を与える元素であり、7075には基本的にそれが欠けているのです。 この合金の粉末床溶融プロセスの設計、予熱、パラメータ、インオキュレーションなど、あらゆる要素は、この単一の組成上の現実を補うために存在している。.
設計用物理・機械的特性参考データ
7075の設計値は熱処理状態によって異なり、T6が最高強度を示し、T73は応力腐食耐性に優れたグレードです。以下の数値は、T6材の室温試験結果に基づいています。完全な熱処理を施し、適切に加工されたLPBF部品も、同様の範囲の値を達成します。.
主要物件
| プロパティ | 価値 | 単位 |
|---|---|---|
| 密度 | 2.81 | g/cm3 |
| 融点範囲 | 477-635 | ℃ |
| 熱伝導率(T6) | 130 | W/m・K |
| 電気伝導度 | 33 | % IACS |
| 熱膨張係数 | 23.5 | um/m*K |
| 弾性係数 | 71.7 | GPa |
| 引張強度(T6) | 500-570 | MPa |
| 降伏強度(T6) | 430-505 | MPa |
| 伸び(T6) | 7-11 | % |
| 硬度(T6) | 150 | HB |
| 疲労強度(10^7サイクル) | 160-200 | MPa |
について 強度・密度の組み合わせ これがデザインのキャッチコピーです。 引張強さ500~570 MPa、密度2.81 g/cm³を誇るT6 7075は、Ti6Al4Vに匹敵する比強度を持ちながら、1キログラムあたりの材料コストはおよそ5分の1に抑えられています。これが、チタンの耐熱性が求められない重量が重要な構造物において、T6 7075が主流となっている根本的な理由です。 71.7 GPaというアルミニウムに典型的な弾性率のため、剛性を重視した設計ではこの高強度の恩恵を受けられない。したがって、7075は特に強度が制限要因となる部分において、その価値を発揮する。.
について 融点範囲:477~635℃ これは一般的な構造用アルミニウム合金の中で最も広い範囲であり、LPBFにおける挙動の根本的な原因となっている。158度の凝固範囲があるということは、凝固中の溶融池が、熱収縮によって液膜が引き裂かれる「高温クラッキング」というメカニズムが生じる脆弱な半固体状態で、長期間留まることを意味する。 プロセス上の対策はすべて、この間隔に異なる側面からアプローチするものである。予熱により温度勾配と収縮応力を低減し、パラメータの微調整によって溶融池とその応力場を縮小させ、さらにナノ粒子接種剤 (通常、TiB2、TiC、またはZr系粒子を数パーセントの割合で粉末に混合したもの)は、微細な等軸結晶粒の核形成を促し、その結晶粒間の液体通路を開いたまま維持することで、亀裂が発生すると同時にそれを埋め戻す。.
T6状態における熱伝導率は130 W/m・K これがこの合金の主な非機械的限界である。6061やAlSi7Mgに比べて約20~25%低いため、7075は熱管理を最優先とする用途には不向きであり、LPBFでは急峻な温度勾配が生じる一因となるため、予熱戦略によってこれを管理する必要がある。.
温度の選択 設計上の配慮が必要である。T6は強度を最大化するが、持続的な引張応力下にある厚肉部、特に湿潤環境や海洋環境において、応力腐食割れ(SCC)の発生リスクが高い。一方、T73は過時効処理により、強度を約10~15%程度犠牲にする代わりに、SCCに対する耐性をほぼ完全に確保し、より優れた破壊靭性を得る。 航空宇宙分野では、主構造材にはデフォルトでT73タイプの焼戻し状態が採用されており、成形部品の認定プログラムでは、ピーク強度をデフォルトとするのではなく、焼戻し状態を明示的に指定すべきである。.
仕様書 PSDの許容差および利用可能なグレード一覧
7075粉末には、標準品と接種処理済みの品種があり、その仕様は合金の加工に対する感受性を反映しています。.
利用可能な仕様
| パラメータ | 標準/値 |
|---|---|
| LPBF/SLM用PSD | 15~53 µm(D10 約20、D50 約35、D90 約54) |
| DED用PSD | 45~106 μm |
| プレス・焼結法用PSD | 45~150 µm |
| 球形度 | >= 92% |
| ホールの流量 | <= 50 秒/50 g |
| 見かけ密度 | >= 1.35 g/cm³ |
| タップ密度 | >= 1.60 g/cm³ |
| 酸素含有量 | <= 0.08 wt%(プレミアム <= 0.05 wt%) |
| 化学の参考資料 | AA7075 / EN AW-7075 |
| 接種用変異株 | TiB₂ / TiC / Zr ナノ粒子の添加(0.1~1%) |
| パッケージング | 真空パックまたはアルゴンガス充填、5~25 kg |
について 15~53ミクロン LPBF切削 アルミニウム業界の慣例に従い、15ミクロン未満の微粉は10%未満に制限されています。 特に7075の場合、分布の一貫性は、通常の流動性に関する議論を超えて重要となります。割れが生じやすい合金では、層厚の均一性が熱勾配の均一性に直接影響するため、再発注仕様においては、ロット間のD50の安定性に特に注意を払う必要があります。.
接種グレードの選択肢 これらは、その材料に関する最も重要な調達上の決定事項となります。商業的なアプローチとしては、以下の3つがあります:
- 標準7075粉末, 、高い予熱および現像パラメータでプリント可能、コストが最も低く、購入者がパラメータ開発能力を有している場合に適している。.
- ナノ粒子を混入した7075, 、TiB₂、TiC、または同様の結晶粒微細化粒子を機械的に混合またはコーティングすることで、プロセスウィンドウが劇的に拡大し、従来のパラメータでも亀裂のない印刷が可能となるが、その分、価格にはかなりの割増が生じる。.
- 化学構造が改変された変異体, 、凝固時の結晶粒組織を改善するためにZn/Mg比を調整したり、微量の元素(Zr、Sc)を添加したりしたもので、受注生産によるアトマイズ加工で製造されます。.
社内にLPBF開発リソースを持たない購入者は、原則として前処理済みの材料を採用すべきです。パラメータ試験の失敗にかかるコストに比べれば、粉末の割高分はごくわずかです。.
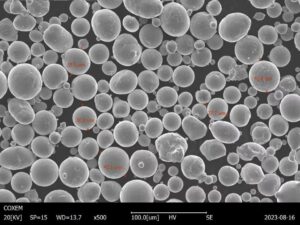
一括認証 ICP-OESによる全化学成分分析(亜鉛およびマグネシウムは小数点以下2桁まで記載)、不活性ガス溶融法による酸素分析、ISO 13320に準拠したレーザー回折法によるPSD測定、ASTM B213に準拠したホールフロー測定、およびSEMによる形態画像を含むべきである。 接種処理を施したバリエーションについては、接種剤の凝集が生地微細化メカニズムを阻害するため、証明書には接種剤の種類、含有量、および分布の検証結果も追加で記載する必要があります。 7075 の粉末再利用に関する規定は、アルミニウムの慣例に従いますが、制限はより厳格です。サイクルを重ねるごとに亜鉛とマグネシウムが減少して酸素が増加すると、成形性と経時強度の両方に直接悪影響を及ぼすため、サイクル数ではなく、酸素および亜鉛の推移線に基づいて再利用比率を決定する必要があります。.
製造プロセス:噴霧化のスクリーニングおよび熱処理
7075粉末は不活性ガス噴霧法によって製造されますが、溶融工程においては、亜鉛とマグネシウムを溶融物および粉末中に保持し続けることが最大の課題となっています。.
メルティング 不活性被覆ガス下で誘導炉を使用し、一次アルミニウムとマスターアロイを装入する。亜鉛とマグネシウムはいずれもアルミニウムの過熱温度で容易に気化するため、炉内処理では保持時間を最小限に抑え、揮発性元素は後段階で添加するとともに、鋳込み前の分析によって検証された装入量の計算に基づき、損失分を補正している。 ZnおよびMgの許容範囲の上半分の化学組成に収めることは、AMグレード7075向けの意図的な手法であり、顧客側の溶融プールで発生するさらなる蒸発を相殺するものである。.
ガスアトマイズ法(GA) 高圧のアルゴンまたは窒素ジェットを用いて溶融物を分散させる。 高品質なLPBFグレードにはアルゴンが、標準的な材料には窒素が好んで用いられる。密閉されたタワー環境により、適切に管理された製造工程では酸素吸収量を0.04~0.08 wt%に抑えることができ、液滴の急速な凝固によって、その後の時効処理に良好に反応する微細で過飽和な微細組織が形成される。.
スクリーニングと分類 微細なアルミニウム合金粉末に必須とされる、不活性雰囲気かつ防爆仕様の条件下で、噴霧後の粒度分布を市販規格の範囲内に調整した後、混合、認証を経て、乾燥剤を添えた真空包装またはアルゴンガス充填包装を行う。.
熱処理 部品メーカーで製造され、合金のバリューチェーンを完成させます。印刷または焼結された7075の標準的なサイクルは以下の通りです:
- 465~480℃での溶液処理 1~2時間かけて、Zn-Mg-Cu相を溶解させる。温度制御が極めて重要である。溶液領域は共晶融解開始点に近いため、温度が過剰に上昇すると、気孔の発生や物性の低下として現れる初期融解が生じる。.
- 水急冷 過飽和状態を維持するために。.
- 人工老化, 、最高強度を得るためにはT6処理を約120℃で24時間行うか、耐応力腐食性を得るためにはT73の2段階過時効処理を行う。.
- オプション 熱間静水圧プレス(HIP) 疲労に敏感な部品の溶体化処理を行う前に、約480~500℃、100 MPaのアルゴン雰囲気下で残留気孔を閉塞させる。.
自社内での製造を含む、一貫したプロセス能力を有するサプライヤー PREP粉末製造技術 特殊合金の各グレードについては、粉末そのものにとどまらず、顧客を幅広くサポートいたします。具体的には、割れのない、仕様通りの強度を持つ7075部品を安定して製造できるよう、接種処理を施した品種の選定、酸素含有量の許容範囲、および熱処理範囲に関するアドバイスを提供いたします。.
業界別アプリケーション:航空宇宙、医療、エネルギー分野
7075粉末の用途は、アルミニウムの重量面での課題とチタンのコスト面での課題のいずれもが経済性の観点から不適切となる分野に集中しており、その結果、500 MPaクラスのアルミニウムが最適な解決策となります。代表的な用途は、以下およびサプライヤーの アプリケーション ページを参照されたい。
業界別の代表的な用途
| 産業 | 代表的な部品 | なぜ7075パウダーなのか |
|---|---|---|
| 航空宇宙 | ブラケット、継手、リブ、無人航空機(UAV)の構造フレーム | アルミニウムにおける最高の強度対重量比、従来のデータ |
| 防衛と無人航空機(UAV) | 機体構造、兵器システムの構成部品 | 最小質量での強度、高速反復計算 |
| モータースポーツ | サスペンションアッパーアーム、構造接合部、トランスミッションケース | 500 MPa以上の強度、被削性 |
| 医療機器 | 手術用ロボットアーム、手術器具フレーム、移動補助具 | 剛性が高く、軽量で、強度のある構造部品 |
| エネルギー | ドローン点検用プラットフォームの構造、アクチュエータハウジング | 空中システム向けの軽量かつ高強度な素材 |
| 産業用ロボット | 高速アームセグメント、エンドエフェクタ | 可動部の軽量化 |
航空宇宙・防衛 アンカー需要。3Dプリントされた7075製ブラケット、継手、およびUAVの主要構造体は、AlSi10Mgでは達成できない強度レベルを活用しており、真の構造的統合を実現し、複数部品からなるアセンブリを500 MPaクラスの単一部品として3Dプリントすることを可能にしています。 UAVや徘徊型兵器の機体には、この合金が特に適しています。生産数量が少なく、重量に対する要求が極めて厳しく、荷重最適化された複雑な形状であり、調達コストの観点からチタンの採用が不向きだからです。認定プログラムでは、この合金の豊富な鍛造データ実績を活用しており、T73テンパーの選定は、機体における標準的なSCC対策に従っています。.
モータースポーツおよび高性能自動車 荷重が既知であり、極限値に達し、強度が制限要因となるサスペンションのアッパーアーム、構造上の接点、およびトランスミッション部品には、7075を使用してください。この合金の加工性は、レースで標準的なハイブリッドワークフローをサポートします。すなわち、ニアネット形状で3Dプリントし、ベアリング座や接合部を公差内に機械加工し、T6またはT73処理を施し、検査を経て、レースに投入するという流れです。.
医療・リハビリテーション技術 これは規模は小さいものの成長著しい分野です。手術用ロボットの構造アームやハイエンドの移動支援機器では、この合金の強度対重量比が活かされており、末端部の質量が1グラム増えるごとにモーターのトルクや制御帯域幅の負担となる可動構造部に採用されています。これらは生体埋め込み用ではなく機械的な用途であり、生体適合性は問題とならず、材料選定の根拠は純粋に構造的な観点に基づいています。.
エネルギーおよび産業用ロボット 同じ物理的原理が当てはまります。ドローン型点検プラットフォームや高速ロボットアームでは、可動部の質量低減が有効であり、その点において、7075の比強度は、AlSi10Mg(同断面では強度が不足)やチタン(大量生産には高価すぎる)の両方を上回っています。.
これらの分野において、判断基準は一貫しています。すなわち、設計が強度制限を受け、重量が重要視され、コスト制約がある場合、かつ熱処理の選定や表面処理によって腐食への曝露を管理できるのであれば、7075粉末は、他のどの印刷可能なアルミニウムにもない性能を発揮します。.
類似材料との比較および主な特性の違い
7075の代替材料としては、強度でこれを上回る「印刷可能なアルミニウム」系と、価格面ではこれに勝るスカンジウム合金に大別される。.
7075と類似のアルミニウムAM合金との比較
| プロパティ | 7075 | 6061 | AlSi10Mg | スカルモロイ |
|---|---|---|---|---|
| 主な合金元素 | Zn、Mg、Cu | Mg、Si、Cu | Si、Mg | Mg、Sc、Zr |
| 引張強度(T6/時効処理済み、MPa) | 500-570 | ~310 | 320-340 | 480-520 |
| 伸び(T6、%) | 7-11 | 8-12 | 4-7 | 10-14 |
| 密度(g/cm³) | 2.81 | 2.70 | 2.68 | 2.67 |
| LPBFの造形性 | 難しい(ひび割れしやすい) | 中程度 | 素晴らしい | グッド |
| 熱伝導率(W/m・K) | ~130 | ~167 | 120-150 | 130-150 |
| 耐食性 | 中程度(T73が改善) | 素晴らしい | グッド | 非常に良い |
| 疲労特性 | 非常に良い | グッド | 中程度 | 素晴らしい |
| 粉末の相対コスト | 中高 | 低い | 低い | 非常に高い |
6061 汎用的な代替材です。成形が格段に容易で、導電性と耐食性に優れ、安価ですが、引張強度は310 MPa付近で頭打ちになります。 6061で設計された部品は、同じ強度制限荷重下で7075よりも約70%多くの断面積を必要とするため、質量が重要な場面ではその利点が失われてしまう。.
AlSi10Mg これはプリント適性の面で群を抜いており、高い構造的要件を必要としない形状主導型の部品にとって適切なデフォルトの材料です。その引張強度の上限が330 MPaにとどまり、疲労特性も控えめであるため、7075が真価を発揮するような荷重条件では、この材料は単純に選択肢から外れてしまいます。.
スカルモロイ 7075と同等の強度を持ちながら、延性、疲労強度、耐食性に優れ、さらに重要な点として、化学組成に組み込まれたSc-Zrによる結晶粒微細化のおかげで、造形がはるかに容易です。これは、調達を決定づける2つの要素、すなわち粉末コスト(数倍高い)と供給基盤を除けば、ほぼすべての点で優れた材料です。 性能を最優先する予算を持つプログラムではScalmalloyが選ばれ、性能とコストのバランスを重視するプログラムでは、インオキュレーション処理を施した7075が選ばれます。.
選定基準: 形状重視の部品にはAlSi10Mg、導電性や溶接適合性が求められる場合は6061、予算の許す範囲で性能を最優先した最適化を行う場合はScalmalloy、そして500 MPaクラスのアルミニウム強度を一般的な材料コストで達成する必要がある場合は、その割れ発生の敏感さに伴うプロセス上の制約を受け入れつつ7075を採用する。.
当社
上海Truer Technology Co., Ltd 中国を拠点とする積層造形サプライヤーであり、PREP粉末製造装置と高品質な球状金属粉末を統合しています。2009年に設立された同社は、以下の両方を提供しており、 ガスアトマイズ法(GA) また、ニッケル合金、チタン合金、アルミニウム合金、ステンレス鋼、コバルト合金、銅合金、高エントロピー合金、および特殊材料にわたるPREP製造能力を有しています。.
高強度アルミニウム原料については、Truer社は7075、6061、2024、AlSi7Mg、AlSi10Mgおよび関連グレードを、LPBF、DED、粉末冶金用形状で供給しており、その化学組成は、造形中の亜鉛およびマグネシウムの蒸発を補うよう調整されています。 LPBFプロセスの適用範囲を拡大するためにインオキュレーション処理を施した7075のバリエーションは、カスタムキャンペーン製品としてご用意しており、すべてのロットには、小数点以下2桁までの全化学成分、酸素含有量、レーザー回折法による粒度分布(PSD)、ホールフロー、見かけ密度、およびご要望に応じてSEMによる組織像を記載した分析証明書が同梱されます。.
また、同社は航空宇宙、防衛、モータースポーツ、および産業分野の顧客向けに、カスタム合金の開発、小ロットの試作、および量産も提供しています。 主要な研究機関と共同で運営する金属3Dプリンティングの共同イノベーションセンターでは、7075 LPBFプログラムにおける予熱戦略やインオキュレーション評価を含め、き裂発生しやすいアルミニウム合金のパラメータ開発や熱処理の最適化を支援しています。.
7075アルミニウム合金粉末の仕様、接種処理を施した製品、またはサンプルに関するお問い合わせは、, チームにお問い合わせください 対象となるPSD、酸素限界、および年間生産量の推定値を明記してください。.
よくある質問
Q1:7075アルミニウム粉末の一般的な粒度分布はどのようなものですか? A: LPBFの標準的な切断サイズは15~53ミクロンで、D50は約35ミクロンです。DEDでは45~106ミクロンが使用され、プレス・焼結用グレードは45~150ミクロンで提供されています。 この割れが生じやすい合金においては、バッチ間のD50値の一貫性が特に重要です。.
Q2: 7075粉末は、SLMシステムとDEDシステムの両方で使用できますか? A: はい、プロセスに適合したPSDであれば可能です。ただし、LPBFを使用する場合は、厳密なプロセス設計が必要です。具体的には、ビルドプレートの予熱温度を150~200℃に設定し、スキャンパラメータを最適化し、ホットクラッキングを抑制するために、できればナノ粒子を添加した粉末を使用する必要があります。一方、DEDは冷却速度が遅く、入熱量が高いため、多少の許容範囲が広くなっています。.
Q3:7075粉末にはどのような認証が付いていますか? A: 標準納品物には、AA7075規格に基づく完全な化学分析結果(亜鉛およびマグネシウムの含有量を小数点以下2桁まで記載)、酸素含有量、レーザー回折法による粒度分布(PSD)、ホールフロー測定結果、および見かけ密度を記載した分析証明書が含まれます。接種処理が施された製品については、接種剤の種類および含有量に関する文書が含まれており、SEMによる形態報告書はご要望に応じてご提供可能です。.
Q4:7075粉末の注文における最小発注数量(MOQ)はどれくらいですか? A: パラメータ開発用に、5~10 kgのサンプルをご用意しています。生産注文は通常25~50 kgからとなりますが、接種済み製品や特注の化学組成については、キャンペーンごとの最低発注数量が設定されています。.
Q5:7075粉末の組成はカスタマイズできますか? A: はい。印刷時の損失を補うため、高仕様範囲において亜鉛やマグネシウムを重点的に配合することが可能です。また、ナノ粒子添加タイプもご用意しており、ZrやScで修飾した誘導体は、最低注文数量の条件付きで、カスタム噴霧加工として製造可能です。.
Q6:7075粉末の注文における一般的なリードタイムはどのくらいですか? A: 標準的なカット品は、通常、在庫あり、または1~2週間以内に手配可能です。接種済み製品や特注の化学組成の製品については、キャンペーンのスケジュールや認証の範囲にもよりますが、通常4~8週間かかります。.