Respuesta rápida
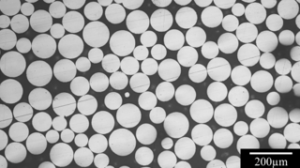
Polvo de aleación de aluminio 7075 es una materia prima esférica de Al-Zn-Mg-Cu (con un contenido nominal de 5,6% de Zn, 2,5% de Mg, 1,6% de Cu, y el resto de Al) que aporta la mayor resistencia de las aleaciones de aluminio forjado estándar a los procesos de fusión en lecho de polvo, metalurgia de polvos y pulverización térmica. Su perfil de rendimiento en LPBF se describe mejor como «alta recompensa, alta disciplina»: si se procesan adecuadamente y se someten a un tratamiento térmico T6, las piezas impresas de 7075 alcanzan una resistencia a la tracción de 500-570 MPa, aproximadamente el doble que la del AlSi10Mg, con una densidad de solo 2,81 g/cm³; pero el amplio intervalo de solidificación de la aleación (477-635 °C) y su bajo contenido en silicio la convierten en la más propensa a las grietas de entre las aleaciones de aluminio imprimibles más comunes, por lo que una producción satisfactoria requiere un precalentamiento de la placa de impresión de 150-200 °C, parámetros cuidadosamente definidos (normalmente entre 300 y 370 W, entre 800 y 1 200 mm/s y capas de entre 30 y 40 micras) y, en muchos casos, variantes de polvo inoculadas con nanopartículas que refinan la estructura del grano y evitan el desgarro en caliente. Las especificaciones del polvo deben exigir un PSD de 15-53 micras con un D50 cercano a las 35 micras, una esfericidad superior a 92%, un contenido de oxígeno inferior a 0,08 % en peso % y una composición química de zinc y magnesio verificada por lote, ya que ambos elementos se vaporizan preferentemente durante la atomización y la impresión. Los compradores deben considerar el 7075 como un material estructural de primera calidad para aplicaciones que realmente requieran aluminio de más de 500 MPa, y deben confirmar la experiencia del proveedor con grados de aluminio sensibles a las grietas antes de comprometerse con volúmenes de producción.
¿Qué es el polvo de aleación de aluminio 7075 y cuáles son las ventajas de este material?
Polvo de aleación de aluminio 7075 Es la forma en polvo de la aleación que definió el aluminio de alta resistencia para el sector aeroespacial. Normalizada como AA7075, EN AW-7075 y AlZn5,5MgCu, pertenece a la serie 7xxx, en la que el zinc es el principal elemento de aleación, complementado por magnesio y cobre para crear el sistema de endurecimiento por precipitación responsable de los niveles de resistencia más altos disponibles en la metalurgia convencional del aluminio. En el estado de temple T6 forjado, se ha utilizado durante décadas en estructuras aeronáuticas, desde los largueros de las alas hasta los bastidores del fuselaje, en todos aquellos casos en los que la relación resistencia-peso se aproxima a la del acero con una densidad tres veces menor.
Dentro de la familia de polvos de aleación de aluminio Entre las aleaciones de aluminio que se ofrecen para la fabricación aditiva, la 7075 se sitúa a la vanguardia en cuanto a rendimiento. Las aleaciones de aluminio estándar para la fabricación aditiva, AlSi10Mg y AlSi7Mg, son composiciones derivadas de la fundición elegidas por su facilidad de impresión; la 7075 es una composición derivada del forjado elegida por su resistencia. Históricamente, este origen ha tenido sus pros y sus contras: los primeros intentos de LPBF con el 7075 produjeron graves grietas de solidificación, y la aleación se convirtió en el ejemplo por excelencia de un aluminio “no soldable” en la fusión en lecho de polvo. El desarrollo del proceso durante la última década —el precalentamiento a alta temperatura, las estrategias de escaneo perfeccionadas y, en particular, la inoculación de nanopartículas en el polvo— ha hecho que el 7075 pase de ser imposible de imprimir a ser apto para la producción, y ahora se utiliza en aplicaciones estructurales en las que el límite máximo de 330 MPa del AlSi10Mg resulta insuficiente.
Entre las ventajas materiales que impulsan la demanda de polvo de 7075 se incluyen:
- El polvo de aluminio estándar con mayor resistencia: Resistencia a la tracción del T6 de entre 500 y 570 MPa, que se aproxima a la del titanio Ti6Al4V en términos de resistencia específica, a una fracción del coste.
- Excelente resistencia específica y rigidez: el material de referencia para el diseño estructural en el que el peso es un factor crítico en los sectores aeroespacial, del automovilismo y de la defensa.
- Buen comportamiento frente a la fatiga: una larga tradición en la fabricación de estructuras de fuselaje sometidas a cargas cíclicas.
- Maquinabilidad: las superficies mecanizadas posteriormente presentan un acabado limpio con tolerancias estrictas, lo que las hace idóneas para flujos de trabajo híbridos de «impresión y posterior mecanizado».
- Datos técnicos contrastados: Las décadas de trayectoria en el servicio de los productos forjados facilitan los argumentos a favor de la homologación de los productos derivados de los impresos.
Los compradores deben sopesar estas ventajas frente a las limitaciones documentadas de la aleación: su resistencia moderada a la corrosión en comparación con las aleaciones de la serie 6xxx, su susceptibilidad a la corrosión bajo tensión en el tratamiento T6 (que se mitiga mediante un envejecimiento adicional en el tratamiento T73, aunque a costa de una cierta pérdida de resistencia) y la disciplina de procesamiento que exige su sensibilidad a la formación de grietas.
Resumen de la composición química con referencia a la función de los elementos
La composición química del 7075 es la más aleada de entre los grados de aluminio estructural más comunes, y cada uno de sus cuatro elementos activos contribuye a la resistencia y a la capacidad de impresión, o bien las pone en peligro.
Composición química del 7075
| Elemento | Mín. (%) | Max (%) | Papel |
|---|---|---|---|
| Zinc (Zn) | 5.1 | 6.1 | Elemento de refuerzo principal; forma precipitados de MgZn₂ durante el envejecimiento |
| Magnesio (Mg) | 2.1 | 2.9 | Se combina con el zinc para formar el sistema de precipitación de la fase eta |
| Cobre (Cu) | 1.2 | 2.0 | Aumenta la resistencia y la respuesta a la precipitación; reduce la resistencia a la corrosión |
| Cromo (Cr) | 0.18 | 0.28 | Control de la estructura del grano; mejora la resistencia a la corrosión bajo tensión |
| Silicio (Si) | – | 0.40 | Impureza; un nivel bajo mantiene la tenacidad, pero no aporta nada a la impresión. |
| Hierro (Fe) | – | 0.50 | Impureza; se limita para evitar la formación de fases intermetálicas frágiles |
| Manganeso (Mn) | – | 0.30 | Control de impurezas; ligero refinamiento del grano |
| Titanio (Ti) | – | 0.20 | Refinador de grano en la práctica de la fundición |
| Aluminio (Al) | Saldo | Saldo | Matriz base |
Zinc a 5,1-6,11 TP3T sujeta el sistema de refuerzo. Durante el tratamiento de solubilización, a unos 465-480 °C, el zinc y el magnesio se disuelven en la matriz; durante el envejecimiento (T6: normalmente a 120 °C), se precipitan en forma de finas fases eta-prime (MgZn₂) que elevan el límite elástico hasta unos 500 MPa. El zinc también determina los riesgos de procesamiento de la aleación: amplía drásticamente el intervalo de solidificación y su presión de vapor provoca una evaporación selectiva en el baño de fusión del LPBF, por lo que las piezas impresas suelen presentar un contenido de zinc varias décimas de punto porcentual inferior al del polvo de alimentación. Los fabricantes de polvo de prestigio orientan la composición química hacia la mitad superior de las especificaciones para compensar este efecto, y los compradores deben verificar la composición química tanto del polvo como de las piezas impresas durante la cualificación.
Magnesio: 2,1-2,91 TP3T se combina con el zinc en la secuencia de precipitación y comparte su comportamiento de vaporización, lo que agrava el problema del cambio de composición durante la impresión. La relación Zn:Mg que figura en el certificado es un indicador de calidad más revelador que cualquiera de los dos elementos por separado.
Cobre a 1,2-2,01 TP3T acelera y refuerza la respuesta de precipitación y mejora el comportamiento a altas temperaturas, a costa de las dos debilidades reconocidas de la aleación: una menor resistencia a la corrosión general en comparación con las aleaciones de la serie 6xxx y una mayor susceptibilidad a la fisuración en caliente durante la solidificación. Las películas ricas en cobre en los límites de grano son uno de los principales factores que determinan la sensibilidad a la fisuración del 7075 en el proceso LPBF, razón por la cual las variantes de polvo inoculado tienen como objetivo el refinamiento del grano para rellenar las fisuras incipientes con el líquido restante.
Cromo: 0,18-0,281 TP3T controla la recristalización y la estructura granular durante el procesamiento por forjado y mejora la resistencia a la fisuración por corrosión bajo tensión; por ello, el 7075-T73 se presenta como el temple sobreenvejecido resistente a la SCC.
En práctica ausencia de silicio (0,40% como máximo) es el factor fundamental que determina la capacidad de impresión: el silicio es el elemento que hace que las aleaciones AlSi10Mg y AlSi7Mg sean tolerantes en el proceso LPBF, mientras que la aleación 7075 carece prácticamente de él. Todo lo relacionado con el diseño del proceso de fusión en lecho de polvo de la aleación —el precalentamiento, los parámetros y la inoculación— existe para compensar esa única realidad composicional.
Datos de referencia sobre propiedades físicas y mecánicas para el diseño
Los valores de diseño del 7075 dependen del estado de templado, siendo el T6 el que presenta la máxima resistencia y el T73 el que ofrece mayor resistencia a la corrosión bajo tensión. Los valores que figuran a continuación se basan en ensayos a temperatura ambiente realizados con material T6; las piezas fabricadas mediante LPBF y sometidas a un tratamiento térmico completo alcanzan los mismos rangos.
Propiedades clave
| Propiedad | Valor | Unidad |
|---|---|---|
| Densidad | 2.81 | g/cm3 |
| Intervalo de fusión | 477-635 | °C |
| Conductividad térmica (T6) | 130 | W/m*K |
| Conductividad eléctrica | 33 | % IACS |
| Coeficiente de dilatación térmica | 23.5 | um/m*K |
| Módulo de elasticidad | 71.7 | GPa |
| Resistencia a la tracción (T6) | 500-570 | MPa |
| Límite elástico (T6) | 430-505 | MPa |
| Alargamiento (T6) | 7-11 | % |
| Dureza (T6) | 150 | HB |
| Resistencia a la fatiga (10^7 ciclos) | 160-200 | MPa |
En combinación de fuerza y densidad Es el titular del diseño. Con una resistencia a la tracción de entre 500 y 570 MPa y una densidad de 2,81 g/cm³, el T6 7075 ofrece una resistencia específica comparable a la del Ti6Al4V a aproximadamente una quinta parte del coste del material por kilogramo, lo que constituye la razón fundamental por la que predomina en estructuras en las que el peso es un factor crítico y no se requiere la resistencia a las altas temperaturas del titanio. Su módulo de elasticidad de 71,7 GPa, típico del aluminio, implica que los diseños basados en la rigidez no se benefician de su alta resistencia, por lo que el 7075 justifica su mayor coste específicamente en secciones en las que la resistencia es el factor limitante.
En intervalo de fusión de 477 a 635 °C es el más amplio entre las aleaciones de aluminio estructurales habituales y la causa fundamental de su comportamiento en el proceso LPBF. Un intervalo de solidificación de 158 grados implica que los charcos de fusión en solidificación pasan un periodo prolongado en el vulnerable estado semisólido, en el que la contracción térmica rompe las películas líquidas, lo que constituye el mecanismo de agrietamiento en caliente. Las contramedidas del proceso abordan este intervalo desde diferentes ángulos: el precalentamiento reduce los gradientes térmicos y la tensión de contracción; los parámetros optimizados reducen el tamaño del baño de fusión y su campo de tensiones; y los inoculantes de nanopartículas (normalmente partículas a base de TiB₂, TiC o Zr mezcladas con el polvo en fracciones de un por ciento) nuclean granos finos equiaxiales cuyos canales líquidos intergranulares permanecen abiertos y rellenan las roturas a medida que se forman.
Conductividad térmica de 130 W/m*K en T6 Es la principal limitación no mecánica de la aleación: con un valor de aproximadamente 20-25% inferior al del 6061 y el AlSi7Mg, esto descarta al 7075 para aplicaciones en las que la gestión térmica sea prioritaria y, en el proceso LPBF, contribuye a la aparición de gradientes térmicos pronunciados que deben controlarse mediante estrategias de precalentamiento.
Selección del temple merece especial atención en el diseño. El T6 maximiza la resistencia, pero presenta susceptibilidad a la corrosión bajo tensión en secciones gruesas sometidas a tensión de tracción sostenida, especialmente en entornos húmedos o marinos; el T73, al someterse a un envejecimiento excesivo, sacrifica aproximadamente entre un 10 y un 15% de resistencia a cambio de una inmunidad casi total frente a la corrosión bajo tensión (SCC) y una mayor tenacidad a la fractura. En el sector aeroespacial se suele recurrir por defecto a los grados de temple del tipo T73 para la estructura primaria, y los programas de homologación de piezas impresas deberían especificar explícitamente el grado de temple en lugar de basarse por defecto en la resistencia máxima.
Lista de especificaciones, tolerancias y opciones de calidades disponibles en formato PSD
El polvo 7075 se suministra en variantes estándar e inoculadas, y las especificaciones reflejan la sensibilidad de la aleación al procesamiento.
Especificaciones disponibles
| Parámetro | Estándar/Valor |
|---|---|
| PSD para LPBF / SLM | 15-53 µm (D10 ~20, D50 ~35, D90 ~54) |
| PSD para DED | 45-106 µm |
| PSD para PM de prensado y sinterización | 45-150 µm |
| Esfericidad | >= 92% |
| Caudal de Hall | <= 50 s/50 g |
| Densidad aparente | >= 1,35 g/cm³ |
| Densidad del grifo | >= 1,60 g/cm³ |
| Contenido en oxígeno | <= 0,08 wt% (premium <= 0,05 wt%) |
| Referencia de química | AA7075 / EN AW-7075 |
| Variantes inoculadas | Añadidos de nanopartículas de TiB₂ / TiC / Zr (0,1-1%) |
| Embalaje | Envasados al vacío o rellenos de argón, de 5 a 25 kg |
En Corte LPBF de 15-53 micras Sigue la normativa habitual del sector del aluminio, según la cual las partículas finas inferiores a 15 micras deben limitarse a menos de 10%. En el caso concreto del 7075, la uniformidad de la distribución es importante más allá de los argumentos habituales relacionados con la fluidez: en las aleaciones sensibles a las grietas, la uniformidad del espesor de las capas afecta directamente a la uniformidad del gradiente térmico, por lo que la estabilidad del D50 de un lote a otro merece una atención especial en las especificaciones de los nuevos pedidos.
Opciones de calidades inoculadas constituyen la decisión más importante en cuanto al suministro de este material. Existen tres enfoques comerciales:
- Polvo estándar 7075, imprimible con parámetros de precalentamiento y revelado elevados, el coste más bajo, adecuado cuando el comprador dispone de capacidad para desarrollar los parámetros.
- 7075 con nanopartículas incorporadas, mezcladas mecánicamente o recubiertas con TiB₂, TiC o partículas similares que refinan el grano, lo que amplía considerablemente el margen de procesabilidad y permite una impresión sin grietas con parámetros convencionales, a un sobreprecio significativo.
- Variantes con química modificada, con relaciones Zn/Mg ajustadas o pequeñas adiciones (Zr, Sc) para mejorar la estructura granulométrica tras la solidificación, producidos mediante campañas de atomización a medida.
Los compradores que no dispongan de recursos internos para el desarrollo de LPBF deberían optar por el material inoculado; el sobrecoste del polvo es mínimo en comparación con el coste que supone el fracaso de las campañas de ajuste de parámetros.
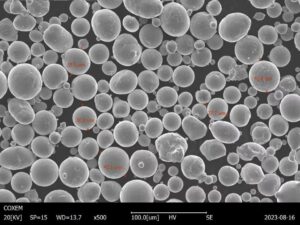
Certificación por lotes debería incluir un análisis químico completo mediante ICP-OES, con el zinc y el magnesio expresados con dos decimales; el oxígeno mediante fusión con gas inerte; la distribución del tamaño de las partículas (PSD) mediante difracción láser según la norma ISO 13320; el flujo de Hall según la norma ASTM B213; y imágenes morfológicas obtenidas mediante microscopía electrónica de barrido (SEM). En el caso de las variantes inoculadas, los certificados deben documentar además el tipo de inoculante, su contenido y la verificación de su distribución, ya que la aglomeración del inoculante anula el mecanismo de refinado del grano. Las normas de reutilización del polvo para el 7075 siguen las prácticas del aluminio, pero con límites más estrictos: la disminución de zinc y magnesio, junto con el aumento de oxígeno a lo largo de los ciclos, afecta directamente tanto a la imprimibilidad como a la resistencia tras el envejecimiento; por lo tanto, las líneas de tendencia del oxígeno y del zinc deben determinar las proporciones de renovación, en lugar del número de ciclos.
Proceso de fabricación: cribado por atomización y tratamiento térmico
El polvo 7075 se produce mediante atomización con gas inerte, y el proceso de fusión se enfrenta a un reto principal: mantener el zinc y el magnesio tanto en la masa fundida como en el polvo.
Fundición Utiliza hornos de inducción bajo gas inerte de cobertura, cargados con aluminio primario y aleaciones maestras. Tanto el zinc como el magnesio se vaporizan fácilmente a las temperaturas de sobrecalentamiento del aluminio, por lo que el procedimiento del horno minimiza el tiempo de mantenimiento de la temperatura, añade los elementos volátiles en una fase tardía y compensa las pérdidas mediante un cálculo de la carga verificado por un análisis previo al vertido. El ajuste de la composición química en la mitad superior de los intervalos de Zn y Mg es una práctica deliberada para el grado 7075 de AM, que compensa la evaporación adicional que se produce en el baño de fusión del cliente.
Atomización por gas (GA) desintegra el material fundido mediante chorros de argón o nitrógeno a alta presión. Se prefiere el argón para los grados de LPBF de alta calidad; el nitrógeno se utiliza para el material estándar. El entorno sellado de la torre limita la absorción de oxígeno a entre 0,04 y 0,08 % en peso en campañas bien gestionadas, y la rápida solidificación de las gotas produce una microestructura fina y supersaturada que responde bien al envejecimiento posterior.
Selección y clasificación clasificar la distribución tal y como se obtiene de la atomización en rangos comerciales, en condiciones inertes y a prueba de explosiones —requisito obligatorio para los polvos finos de aleaciones de aluminio—, para a continuación proceder a la mezcla, la certificación y el envasado al vacío o en atmósfera de argón con desecante.
Tratamiento térmico se lleva a cabo en la fábrica del fabricante de piezas y completa la cadena de valor de la aleación. El ciclo estándar para el 7075 impreso o sinterizado:
- Tratamiento de solubilización a 465-480 °C durante 1-2 horas, disolviendo las fases de Zn-Mg-Cu. El control de la temperatura es fundamental: el intervalo de temperatura se sitúa cerca del inicio de la fusión eutéctica, y un exceso de temperatura provoca una fusión incipiente que se manifiesta en forma de porosidad y deterioro de las propiedades.
- Enfriamiento con agua para mantener el estado de sobresaturación.
- Envejecimiento artificial, T6 a aproximadamente 120 °C durante 24 horas para obtener la máxima resistencia, o T73 con envejecimiento acelerado en dos etapas para garantizar la resistencia a la corrosión bajo tensión.
- Opcional prensado isostático en caliente (HIP) antes del tratamiento de solución de las piezas críticas en cuanto a fatiga, para eliminar la porosidad residual a una temperatura de entre 480 y 500 °C y una presión de 100 MPa de argón.
Proveedores con capacidad de proceso integrada, incluida la producción propia Tecnología de fabricación de polvo PREP En el caso de las fracciones de aleaciones especiales, podemos ofrecer a los clientes un apoyo que va más allá del propio polvo: asesoramiento sobre la selección de variantes inoculadas, los límites de oxígeno y los intervalos de tratamiento térmico que permiten fabricar de forma reproducible piezas de 7075 sin grietas y con la resistencia especificada.
Aplicaciones por sectores: aeroespacial, médico y energético
Las aplicaciones del polvo 7075 se concentran en aquellos casos en los que ni el peso del aluminio ni el coste del titanio resultan rentables, lo que convierte al aluminio de la clase de 500 MPa en la solución ideal. A continuación se resumen algunos usos representativos, así como en la página web del proveedor. aplicaciones página.
Aplicaciones típicas por sector
| Industria | Piezas representativas | ¿Por qué el polvo 7075? |
|---|---|---|
| Aeroespacial | Soportes, accesorios, nervaduras, estructuras de UAV | La mejor relación resistencia-peso del aluminio, datos históricos |
| Defensa y vehículos aéreos no tripulados | Estructuras del fuselaje, componentes de los sistemas de armamento | Resistencia con la menor masa posible, iteración rápida |
| Deportes de motor | Montantes de suspensión, nudos estructurales, cajas de transmisión | Resistencia superior a 500 MPa, maquinabilidad |
| Productos sanitarios | Brazos robóticos quirúrgicos, soportes para instrumentos, equipos de movilidad | Piezas estructurales rígidas, ligeras y resistentes |
| Energía | Estructuras de plataformas de inspección con drones, carcasas de actuadores | Resistencia y ligereza para sistemas aéreos |
| Robótica industrial | Segmentos de brazo de alta velocidad, efectores finales | Reducción de la masa en movimiento |
Aeroespacial y defensa demanda clave. Los soportes, accesorios y la estructura principal de los UAV impresos en 7075 aprovechan unos niveles de resistencia que el AlSi10Mg no puede alcanzar, lo que permite una auténtica consolidación estructural, con conjuntos de varias piezas impresos como piezas únicas de la clase de 500 MPa. Los fuselajes de los UAV y las municiones de vuelo prolongado son una aplicación especialmente idónea: bajos volúmenes de producción, extrema sensibilidad al peso, geometrías complejas optimizadas para la carga y una economía de adquisición que descarta el titanio. Los programas de homologación se basan en el amplio historial de datos sobre el forjado de la aleación, y la selección del estado T73 sigue la práctica estándar en materia de corrosión por tensocorrosión (SCC) en fuselajes.
Deportes de motor y automóviles de altas prestaciones Utiliza el 7075 para los montantes de la suspensión, los nudos estructurales y los componentes de transmisión en los que las cargas son conocidas, extremas y limitan la resistencia. La maquinabilidad de la aleación se adapta al flujo de trabajo híbrido habitual en las carreras: imprimir con un diseño «near-net», mecanizar los asientos de los cojinetes y las interfaces con la tolerancia requerida, T6 o T73, inspeccionar y competir.
Tecnología médica y de rehabilitación representa un segmento más reducido, pero en crecimiento: los brazos estructurales de los robots quirúrgicos y los equipos de movilidad de alta gama aprovechan la relación resistencia-peso de la aleación para estructuras móviles en las que cada gramo de masa distal supone un coste en términos de par motor y ancho de banda de control. Se trata de aplicaciones mecánicas, no de implantes; la biocompatibilidad no entra en juego y la lógica de selección es puramente estructural.
Energía y robótica industrial Se aplica el mismo principio físico: las plataformas de inspección con drones y los brazos robóticos de alta velocidad se benefician de la reducción de la masa en movimiento, donde la resistencia específica del 7075 supera tanto al AlSi10Mg (demasiado débil para la misma sección) como al titanio (demasiado caro para el volumen requerido).
En todos estos sectores, la regla de decisión es la misma: cuando el diseño está limitado por la resistencia, el peso es un factor crítico y el coste supone una restricción, y cuando la exposición a la corrosión se puede controlar mediante la selección del estado de temple y el tratamiento superficial, el polvo 7075 ofrece lo que ningún otro aluminio imprimible puede ofrecer.
Comparación con materiales similares y diferencias clave en sus propiedades
Las alternativas al 7075 se dividen en la familia de aluminio imprimible, que supera en resistencia, y la aleación de escandio, que ofrece un rendimiento superior a un precio más elevado.
7075 frente a aleaciones de aluminio similares para fabricación aditiva
| Propiedad | 7075 | 6061 | AlSi10Mg | Scalmalloy |
|---|---|---|---|---|
| Principales elementos de aleación | Zn, Mg, Cu | Mg, Si, Cu | Si, Mg | Mg, Sc, Zr |
| Resistencia a la tracción (T6/envejecido, MPa) | 500-570 | ~310 | 320-340 | 480-520 |
| Alargamiento (T6, %) | 7-11 | 8-12 | 4-7 | 10-14 |
| Densidad (g/cm³) | 2.81 | 2.70 | 2.68 | 2.67 |
| Imprimibilidad del LPBF | Difícil (propenso a agrietarse) | Moderado | Excelente | Bien |
| Conductividad térmica (W/m*K) | ~130 | ~167 | 120-150 | 130-150 |
| Resistencia a la corrosión | Moderado (T73 mejorado) | Excelente | Bien | Muy buena |
| Comportamiento ante la fatiga | Muy buena | Bien | Moderado | Excelente |
| Coste relativo del polvo | Medio-alto | Bajo | Bajo | Muy alta |
6061 Es la alternativa de uso general: mucho más fácil de imprimir, con mejor conductividad, mayor resistencia a la corrosión y más económica, pero con un límite máximo cercano a los 310 MPa. Las piezas diseñadas en 6061 necesitan aproximadamente un 70% más de área de sección que las de 7075 para soportar la misma carga limitada por la resistencia, lo que anula sus ventajas siempre que el peso sea un factor importante.
AlSi10Mg Es el campeón en cuanto a facilidad de impresión y la opción predeterminada adecuada para piezas basadas en la geometría que no requieren una gran resistencia estructural. Su resistencia máxima de 330 MPa y su modesto comportamiento frente a la fatiga lo excluyen, sencillamente, de los casos de carga en los que el 7075 demuestra su superioridad.
Scalmalloy combina la resistencia del 7075 con una mayor ductilidad, resistencia a la fatiga y a la corrosión y, lo que es más importante, una impresión mucho más sencilla gracias al refinamiento de grano de Sc-Zr integrado en su composición química. Es el mejor material en casi todos los aspectos, salvo en los dos que determinan la mayoría de las adquisiciones: el coste del polvo (varias veces superior) y la disponibilidad de suministro. Los programas con presupuestos que dan prioridad al rendimiento eligen Scalmalloy; los programas que buscan un equilibrio entre rendimiento y coste eligen el 7075 inoculado.
La regla de selección: AlSi10Mg para piezas en las que prima la geometría; 6061 para necesidades de conductividad e integración de soldaduras; Scalmalloy cuando el presupuesto permita una optimización que dé prioridad al rendimiento; y 7075 cuando sea necesario alcanzar una resistencia del aluminio de la clase de 500 MPa a un coste de material convencional, aceptando la disciplina de proceso que exige su sensibilidad a las grietas.
Nuestra compañía
Shanghai Truer Technology Co., Ltd es un proveedor de fabricación aditiva con sede en China que integra equipos de fabricación de polvo PREP y polvos metálicos esféricos de alta calidad. Fundada en 2009, la empresa ofrece tanto atomización por gas (GA) y capacidades de fabricación PREP en aleaciones de níquel, aleaciones de titanio, aleaciones de aluminio, aceros inoxidables, aleaciones de cobalto, aleaciones de cobre, aleaciones de alta entropía y materiales especiales.
En cuanto a la materia prima de aluminio de alta resistencia, Truer suministra los grados 7075, 6061, 2024, AlSi7Mg, AlSi10Mg y otros similares en formatos para LPBF, DED y metalurgia de polvos, con una composición química diseñada para compensar la evaporación de zinc y magnesio durante la impresión. Las variantes de 7075 inoculadas para mejorar los márgenes del proceso LPBF están disponibles como productos de campaña personalizados, y cada lote se envía con un certificado de análisis que incluye la composición química completa con dos decimales, el contenido de oxígeno, la distribución del tamaño de partícula (PSD) por difracción láser, el flujo de Hall, la densidad aparente y la morfología SEM, si así se solicita.
La empresa también ofrece servicios de desarrollo de aleaciones a medida, prototipos en lotes reducidos y producción a gran escala para clientes de los sectores aeroespacial, de defensa, del automovilismo y industrial. Un centro de innovación conjunto dedicado a la impresión 3D metálica, gestionado en colaboración con instituciones de investigación líderes, apoya el desarrollo de parámetros y la optimización del tratamiento térmico para aleaciones de aluminio propensas a la formación de grietas, incluyendo la estrategia de precalentamiento y la evaluación de la inoculación para los programas 7075 LPBF.
Para cualquier consulta sobre las especificaciones del polvo de aleación de aluminio 7075, las variantes inoculadas o la obtención de muestras, contactar con el equipo junto con tu PSD objetivo, el límite de oxígeno y la estimación del volumen anual.
Preguntas más frecuentes
P1: ¿Cuál es la distribución típica del tamaño de las partículas del polvo de aluminio 7075? R: El espesor estándar de corte en LPBF es de 15-53 micras, con un D50 cercano a las 35 micras; en DED se utilizan espesores de 45-106 micras, y los grados para prensado y sinterización están disponibles en espesores de 45-150 micras. La consistencia del D50 de un lote a otro es especialmente importante para esta aleación sensible a las grietas.
Pregunta 2: ¿Se puede utilizar el polvo 7075 tanto en sistemas SLM como en sistemas DED? R: Sí, siempre que el PSD se adapte al proceso, pero el uso de la tecnología LPBF requiere un diseño riguroso del proceso: precalentamiento de la placa de impresión a 150-200 °C, parámetros de escaneo optimizados y, preferiblemente, polvo inoculado con nanopartículas para evitar el agrietamiento por calor. La tecnología DED, con su enfriamiento más lento y mayor aporte de calor, es algo más tolerante.
Pregunta 3: ¿Con qué certificaciones cuenta el polvo 7075? R: El suministro estándar incluye un certificado de análisis con los datos químicos completos según la norma AA7075, con el contenido de zinc y magnesio expresado con dos decimales, el contenido de oxígeno, el PSD mediante difracción láser, el flujo de Hall y la densidad aparente. Las variantes inoculadas incluyen documentación sobre el tipo y el contenido del inoculante, y se pueden facilitar informes de morfología por microscopía electrónica de barrido (SEM) previa solicitud.
Pregunta 4: ¿Cuál es la cantidad mínima de pedido (MOQ) para el polvo 7075? R: Se ofrecen cantidades de muestra de entre 5 y 10 kg para el desarrollo de parámetros. Los pedidos de producción suelen partir de 25 a 50 kg, aunque las variantes inoculadas y las composiciones químicas personalizadas requieren cantidades mínimas por campaña.
Pregunta 5: ¿Se puede personalizar la composición del polvo 7075? R: Sí. El zinc y el magnesio pueden incluirse en la mitad superior de las especificaciones para compensar las pérdidas en la impresión; existen variantes con inoculación de nanopartículas, y se pueden producir derivados modificados con Zr o Sc mediante campañas de atomización a medida con un compromiso de cantidad mínima.
P6: ¿Cuál es el plazo de entrega habitual para los pedidos de polvo de aluminio 7075? R: Los cortes estándar suelen estar disponibles en stock o en un plazo de 1 a 2 semanas. Las variantes inoculadas y las composiciones químicas personalizadas suelen requerir entre 4 y 8 semanas, dependiendo de la programación de la campaña y del alcance de la certificación.