Réponse rapide
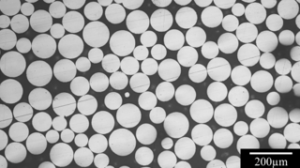
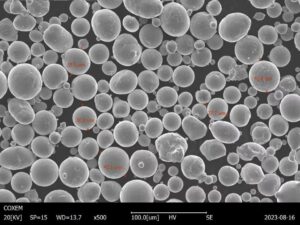
Poudre d'alliage d'aluminium 7075 Il s'agit d'une matière première sphérique à base d'Al-Zn-Mg-Cu (composition nominale : 5,6% de Zn, 2,5% de Mg, 1,6% de Cu, le reste étant de l’Al) qui permet d’utiliser l’alliage d’aluminium corroyé le plus résistant parmi les alliages standard dans les procédés de fusion sur lit de poudre, de métallurgie des poudres et de projection thermique. Ses performances dans le procédé LPBF peuvent être décrites comme « très gratifiantes, mais exigeantes » : lorsqu’elles sont correctement traitées et soumises à un traitement thermique T6, les pièces imprimées en 7075 atteignent une résistance à la traction de 500 à 570 MPa, soit environ le double de celle de l’AlSi10Mg, pour une densité de seulement 2,81 g/cm³ ; mais la large plage de solidification de l’alliage (477 à 635 °C) et sa faible teneur en silicium en font l’alliage d’aluminium imprimable le plus sujet aux fissures parmi les alliages courants ; ainsi, pour garantir une production réussie, il est nécessaire de préchauffer le plateau d’impression à une température comprise entre 150 et 200 °C, des paramètres soigneusement définis (généralement 300 à 370 W, 800 à 1 200 mm/s, couches de 30 à 40 microns) et, dans de nombreux cas, l’utilisation de variantes de poudre enrichies en nanoparticules qui affinent la structure granulaire et limitent la fissuration à chaud. Les spécifications de la poudre doivent exiger une distribution granulométrique (PSD) comprise entre 15 et 53 microns avec un D50 proche de 35 microns, une sphéricité supérieure à 92%, une teneur en oxygène inférieure à 0,08 % en poids%, et une composition en zinc et magnésium vérifiée pour chaque lot, car ces deux éléments se vaporisent préférentiellement lors de l’atomisation et de l’impression. Les acheteurs doivent considérer le 7075 comme un matériau structurel haut de gamme destiné aux applications qui nécessitent véritablement un aluminium de classe supérieure à 500 MPa, et doivent s’assurer de l’expérience du fournisseur avec les nuances d’aluminium sensibles à la fissuration avant de s’engager sur des volumes de production.
Qu'est-ce que la poudre d'alliage d'aluminium 7075 et quels sont les avantages de ce matériau ?
Poudre d'alliage d'aluminium 7075 Il s'agit de la forme en poudre de l'alliage qui a défini l'aluminium à haute résistance destiné à l'aérospatiale. Normalisé sous les références AA7075, EN AW-7075 et AlZn5,5MgCu, il appartient à la série 7xxx, dans laquelle le zinc est le principal élément d'alliage, associé au magnésium et au cuivre pour créer le système de durcissement par précipitation responsable des niveaux de résistance les plus élevés disponibles dans la métallurgie conventionnelle de l'aluminium. Sous l’état de traitement T6, il est utilisé depuis des décennies dans les structures aéronautiques, des longerons d’ailes aux châssis de fuselage, partout où le rapport résistance/poids doit se rapprocher de celui de l’acier, pour une densité trois fois inférieure.
Au sein de la famille des poudres d'alliage d'aluminium Parmi les alliages proposés pour la fabrication additive, le 7075 se situe à la pointe des performances. Les alliages d’aluminium par défaut utilisés en FA, l’AlSi10Mg et l’AlSi7Mg, sont des compositions issues de la fonderie, choisies pour leur imprimabilité ; le 7075 est quant à lui une composition issue de la forge, sélectionnée pour sa résistance. Historiquement, cet héritage a eu des effets contradictoires : les premières tentatives de LPBF sur le 7075 ont entraîné de graves fissures de solidification, et l’alliage est devenu l’exemple par excellence d’un aluminium “ non soudable ” dans la fusion sur lit de poudre. Les progrès réalisés au cours de la dernière décennie – préchauffage à haute température, stratégies de balayage affinées et, en particulier, l’inoculation de nanoparticules dans la poudre – ont permis de faire passer le 7075 du statut d’alliage « non imprimable » à celui d’alliage « apte à la production » ; il est désormais utilisé dans des applications structurelles où la résistance maximale de 330 MPa de l’AlSi10Mg constitue un obstacle.
Parmi les avantages techniques qui stimulent la demande de poudre 7075, on peut citer :
- La résistance la plus élevée parmi toutes les poudres d'aluminium standard: Résistance à la traction du T6 comprise entre 500 et 570 MPa, qui se rapproche de celle du titane Ti6Al4V en termes de résistance spécifique, pour un coût nettement inférieur.
- Excellente résistance spécifique et rigidité: l'ouvrage de référence pour la conception de structures où le poids est un critère essentiel dans les secteurs de l'aérospatiale, du sport automobile et de la défense.
- Bonnes performances en matière de résistance à la fatigue: une longue tradition dans la conception de structures de cellules soumises à des contraintes cycliques.
- Usinabilité: les surfaces usinées après impression présentent une finition nette et respectent des tolérances strictes, ce qui convient aux flux de travail hybrides combinant impression et usinage.
- Données techniques validées: des décennies d'expérience pratique facilitent la justification de la qualification des dérivés imprimés.
Les acheteurs doivent mettre en balance ces avantages et les limites avérées de cet alliage : une résistance à la corrosion modérée par rapport aux alliages de la série 6xxx, une sensibilité à la corrosion sous contrainte dans l'état T6 (atténuée par un survieillissement T73 au prix d'une légère perte de résistance), ainsi que la rigueur requise dans le traitement en raison de sa sensibilité à la fissuration.
Aperçu de la composition chimique avec référence aux fonctions des éléments
La composition chimique de l'alliage 7075 est la plus riche en éléments d'alliage parmi les nuances d'aluminium de structure courantes, et chacun de ses quatre éléments actifs contribue à la résistance et à l'imprimabilité, ou peut les compromettre.
Composition chimique de l'alliage 7075
| Élément | Min (%) | Max (%) | Rôle |
|---|---|---|---|
| Zinc (Zn) | 5.1 | 6.1 | Élément de renforcement principal ; forme des précipités de MgZn₂ lors du vieillissement |
| Magnésium (Mg) | 2.1 | 2.9 | Se combine avec le zinc pour former le système de précipitation de la phase eta |
| Cuivre (Cu) | 1.2 | 2.0 | Augmente la résistance mécanique et la réactivité aux précipitations ; réduit la résistance à la corrosion |
| Chrome (Cr) | 0.18 | 0.28 | Contrôle de la structure granulaire ; améliore la résistance à la corrosion sous contrainte |
| Silicium (Si) | – | 0.40 | Impureté ; en faible quantité, elle préserve la ténacité mais n'apporte rien à l'impression |
| Fer (Fe) | – | 0.50 | Impureté ; à limiter pour éviter la formation de phases intermétalliques fragiles |
| Manganèse (Mn) | – | 0.30 | Contrôle des impuretés ; affinage mineur du grain |
| Titane (Ti) | – | 0.20 | Affineur de grains dans la pratique de la fusion |
| Aluminium (Al) | Balance | Balance | Matrice de base |
Zinc : 5,1-6,11 TP3T assure la fixation du système de renforcement. Lors du traitement de mise en solution à une température comprise entre 465 et 480 °C, le zinc et le magnésium se dissolvent dans la matrice ; lors du vieillissement (T6 : généralement à 120 °C), ils précipitent sous forme de fines phases eta-prime (MgZn₂) qui élèvent la limite d'élasticité à environ 500 MPa. Le zinc détermine également les risques liés au traitement de l’alliage : il élargit considérablement la plage de solidification et sa pression de vapeur provoque une évaporation sélective dans le bain de fusion LPBF ; ainsi, les pièces imprimées présentent systématiquement une teneur en zinc inférieure de plusieurs dixièmes de pour cent à celle de la poudre d’alimentation. Les fabricants de poudre réputés orientent la composition chimique vers la moitié supérieure des spécifications pour compenser ce phénomène, et les acheteurs doivent vérifier la composition chimique tant de la poudre que des pièces imprimées lors de la qualification.
Magnésium : 2,1-2,91 TP3T Il s'associe au zinc dans la séquence de précipitation et présente le même comportement à la vaporisation, ce qui accentue le problème de variation de composition lors de l'impression. Le rapport Zn:Mg indiqué sur le certificat constitue un indicateur de qualité plus pertinent que chacun de ces éléments pris isolément.
Cuivre : 1,2-2,01 TP3T accélère et renforce la réaction de précipitation et améliore les performances à haute température, au prix des deux faiblesses reconnues de l’alliage : une résistance à la corrosion générale réduite par rapport aux alliages de la série 6xxx, et une sensibilité accrue à la fissuration à chaud pendant la solidification. Les films riches en cuivre aux limites des grains constituent un facteur principal de la sensibilité à la fissuration du 7075 lors du LPBF ; c’est pourquoi les variantes de poudre inoculée visent à affiner le grain afin de combler les fissures naissantes avec le liquide résiduel.
Chrome : 0,18-0,281 TP3T Il permet de contrôler la recristallisation et la structure granulaire lors du formage et améliore la résistance à la fissuration par corrosion sous contrainte ; c'est pourquoi le 7075-T73 est considéré comme le traitement de vieillissement poussé offrant la meilleure résistance à la fissuration par corrosion sous contrainte.
Les quasi-absence de silicium (0,401 TP3T au maximum) : c’est là le facteur fondamental qui détermine l’imprimabilité. Le silicium est l’élément qui rend les alliages AlSi10Mg et AlSi7Mg tolérants au LPBF, alors que l’alliage 7075 en est pratiquement dépourvu. Tous les aspects de la conception du procédé de fusion sur lit de poudre de cet alliage – préchauffage, paramètres, inoculation – ont pour but de compenser cette seule réalité liée à la composition.
Données de référence sur les propriétés physiques et mécaniques pour la conception
Les valeurs de conception de l'alliage 7075 dépendent du traitement thermique : le T6 offre la résistance mécanique maximale, tandis que le T73 est la nuance résistante à la corrosion sous contrainte. Les valeurs ci-dessous correspondent à des essais réalisés à température ambiante sur un matériau de type T6 ; les pièces LPBF correctement usinées après un traitement thermique complet atteignent les mêmes plages de valeurs.
Propriétés principales
| Propriété | Valeur | Unité |
|---|---|---|
| Densité | 2.81 | g/cm3 |
| Intervalle de fusion | 477-635 | °C |
| Conductivité thermique (T6) | 130 | W/m*K |
| Conductivité électrique | 33 | % IACS |
| Coefficient de dilatation thermique | 23.5 | um/m*K |
| Module d'élasticité | 71.7 | GPa |
| Résistance à la traction (T6) | 500-570 | MPa |
| Limite d'élasticité (T6) | 430-505 | MPa |
| Allongement (T6) | 7-11 | % |
| Dureté (T6) | 150 | HB |
| Résistance à la fatigue (10^7 cycles) | 160-200 | MPa |
Les combinaison résistance-densité Tel est le titre de la présentation technique. Avec une résistance à la traction de 500 à 570 MPa et une densité de 2,81 g/cm³, le T6 7075 offre une résistance spécifique comparable à celle du Ti6Al4V pour un coût de matériau par kilogramme environ cinq fois inférieur, ce qui explique pourquoi il domine les structures où le poids est un critère essentiel et où la résistance thermique du titane n’est pas requise. Son module d’élasticité de 71,7 GPa, typique de l’aluminium, signifie que les conceptions axées sur la rigidité ne tirent aucun avantage de cette haute résistance ; le 7075 justifie donc son surcoût spécifiquement dans les sections où la résistance est un facteur limitant.
Les intervalle de fusion compris entre 477 et 635 °C C'est l'intervalle de solidification le plus large parmi les alliages d'aluminium structurels courants, et c'est la cause première de son comportement en LPBF. Un intervalle de solidification de 158 degrés signifie que les bains de fusion en cours de solidification passent une période prolongée dans un état semi-solide vulnérable, où la contraction thermique déchire les films liquides : c'est le mécanisme de fissuration à chaud. Les mesures correctives mises en œuvre s'attaquent toutes à cet intervalle sous différents angles : le préchauffage réduit les gradients thermiques et les contraintes de contraction, l'affinage des paramètres réduit la taille du bain de fusion et son champ de contraintes, et les inoculants à base de nanoparticules (généralement des particules à base de TiB₂, de TiC ou de Zr incorporées à la poudre à des concentrations de l’ordre de quelques fractions de pour cent) favorisent la nucléation de grains fins et équiaxes dont les canaux liquides intergranulaires restent ouverts et comblent les déchirures au fur et à mesure de leur formation.
Conductivité thermique de 130 W/m*K dans l'état T6 C'est la principale limitation non mécanique de cet alliage : avec une valeur de 20 à 251 TP3T inférieure à celle du 6061 et de l'AlSi7Mg, cela exclut le 7075 des applications où la gestion thermique est prioritaire, et dans le procédé LPBF, cela contribue à la formation de gradients thermiques importants que les stratégies de préchauffage doivent compenser.
Choix de la trempe mérite une attention particulière lors de la conception. Le T6 optimise la résistance mécanique, mais présente une sensibilité à la fissuration par corrosion sous contrainte (SCC) dans les sections épaisses soumises à une contrainte de traction prolongée, en particulier dans les environnements humides ou marins ; le T73, issu d’un vieillissement poussé, sacrifie environ 10 à 15% de résistance mécanique au profit d’une quasi-immunité à la SCC et d’une meilleure ténacité à la rupture. Dans le secteur aérospatial, on utilise par défaut des états de trempe de type T73 pour les structures primaires, et les programmes de qualification des pièces imprimées devraient spécifier explicitement l’état de trempe plutôt que de se baser par défaut sur la résistance maximale.
Fiche technique : liste des tolérances PSD et des nuances disponibles
La poudre 7075 est disponible en versions standard et inoculée, les spécifications tenant compte de la sensibilité de l’alliage au traitement.
Caractéristiques techniques disponibles
| Paramètres | Norme/Valeur |
|---|---|
| PSD pour LPBF / SLM | 15-53 µm (D10 ~20, D50 ~35, D90 ~54) |
| PSD pour DED | 45 à 106 µm |
| PSD pour la fabrication par moulage et frittage | 45 à 150 µm |
| Sphéricité | >= 92% |
| Débit dans le hall | <= 50 s/50 g |
| Densité apparente | >= 1,35 g/cm³ |
| Densité du robinet | >= 1,60 g/cm³ |
| Teneur en oxygène | <= 0,08 wt% (prime <= 0,05 wt%) |
| Ouvrage de référence en chimie | AA7075 / EN AW-7075 |
| Variants vaccinés | Ajouts de nanoparticules de TiB₂ / TiC / Zr (0,1-1%) |
| Emballage | Sous vide ou sous argon, de 5 à 25 kg |
Les Découpe LPBF de 15 à 53 microns conforme aux normes en vigueur dans l'industrie de l'aluminium, les particules fines inférieures à 15 microns étant limitées à moins de 10%. Pour le 7075 en particulier, la régularité de la distribution revêt une importance qui va au-delà des considérations habituelles liées à la fluidité : dans les alliages sensibles aux fissures, l’uniformité de l’épaisseur des couches influe directement sur l’uniformité du gradient thermique ; la stabilité du D50 d’un lot à l’autre mérite donc une attention particulière dans les spécifications de réapprovisionnement.
Options de qualité des semences traitées constituent le choix le plus important en matière d'approvisionnement de ce matériau. Il existe trois approches commerciales :
- Poudre standard 7075, imprimable avec des paramètres de préchauffage et de développement optimisés, coût minimal, adapté aux acheteurs disposant de capacités de développement des paramètres.
- 7075 enrichi en nanoparticules, mélangés mécaniquement ou enduits de TiB₂, de TiC ou de particules similaires permettant un affinage du grain, ce qui élargit considérablement la fenêtre de traitement et permet une impression sans fissures avec des paramètres conventionnels, moyennant un surcoût significatif.
- Variantes à composition chimique modifiée, avec des rapports Zn/Mg ajustés ou des ajouts mineurs (Zr, Sc) visant à améliorer la structure granulaire à l'état solidifié, obtenus dans le cadre de campagnes d'atomisation sur mesure.
Les acheteurs ne disposant pas de ressources internes pour le développement de la technologie LPBF devraient privilégier les matériaux pré-inoculés ; le surcoût lié à la poudre est minime par rapport au coût des campagnes de paramétrage infructueuses.
Certification par lots doit inclure une analyse chimique complète par ICP-OES, avec le zinc et le magnésium exprimés avec deux décimales, l’oxygène par fusion sous gaz inerte, la distribution granulométrique (PSD) par diffraction laser conformément à la norme ISO 13320, le flux de Hall selon la norme ASTM B213, ainsi que l’imagerie morphologique par microscopie électronique à balayage (MEB). Pour les variantes inoculées, les certificats doivent en outre documenter le type d’inoculant, sa teneur et la vérification de sa répartition, car l’agglomération de l’inoculant neutralise le mécanisme d’affinage du grain. Les règles de réutilisation de la poudre pour le 7075 suivent les pratiques en vigueur pour l’aluminium, avec des limites plus strictes : l’appauvrissement en zinc et en magnésium, associé à l’augmentation de la teneur en oxygène au fil des cycles, nuit directement à la fois à l’imprimabilité et à la résistance après vieillissement ; par conséquent, ce sont les courbes de tendance de l’oxygène et du zinc qui doivent déterminer les ratios de renouvellement plutôt que le nombre de cycles.
Procédé de fabrication : criblage par atomisation et traitement thermique
La poudre 7075 est produite par atomisation sous gaz inerte, le processus de fusion se heurtant à un défi majeur : conserver le zinc et le magnésium dans la masse fondue et dans la poudre.
Fusion utilise des fours à induction sous gaz inerte, chargés d'aluminium primaire et d'alliages maîtres. Le zinc et le magnésium se vaporisent facilement aux températures de surchauffe de l'aluminium ; c'est pourquoi la procédure de fusion minimise le temps de maintien, ajoute les éléments volatils en fin de charge et compense les pertes grâce à un calcul de la charge vérifié par une analyse préalable à la coulée. Le fait de situer la composition chimique dans la moitié supérieure des plages de Zn et Mg relève d’une pratique délibérée pour l’alliage 7075 de qualité AM, compensant ainsi l’évaporation supplémentaire qui se produit dans le bain de fusion du client.
Atomisation au gaz (GA) désintègre la masse fondue dans des jets d’argon ou d’azote à haute pression. L’argon est privilégié pour les nuances LPBF haut de gamme ; l’azote est utilisé pour les matériaux standard. L’environnement hermétique de la tour limite l’absorption d’oxygène à 0,04-0,08 % en poids dans les campagnes bien menées, et la solidification rapide des gouttelettes produit une microstructure fine et sursaturée qui réagit bien au vieillissement ultérieur.
Sélection et classification répartir la distribution granulométrique telle qu’obtenue par atomisation en différentes gammes commerciales, dans des conditions inertes et antidéflagrantes, obligatoires pour les poudres fines d’alliages d’aluminium, puis procéder au mélange, à la certification et au conditionnement sous vide ou sous argon avec un dessiccant.
Traitement thermique est réalisé chez le fabricant de pièces et complète la chaîne de valeur de l'alliage. Le cycle standard pour le 7075 imprimé ou fritté :
- Traitement de mise en solution à une température comprise entre 465 et 480 °C pendant 1 à 2 heures, ce qui entraîne la dissolution des phases Zn-Mg-Cu. Le contrôle de la température est essentiel : la fenêtre de solution se situe à proximité du seuil de fusion eutectique, et tout dépassement de cette limite provoque une fusion naissante qui se traduit par l'apparition de porosité et une dégradation des propriétés.
- Trempe à l'eau pour maintenir l'état de sursaturation.
- Vieillissement artificiel, T6 à environ 120 °C pendant 24 heures pour obtenir une résistance mécanique maximale, ou T73 (vieillissement en deux étapes) pour la résistance à la corrosion sous contrainte.
- Facultatif pressage isostatique à chaud (HIP) avant le traitement de mise en solution des pièces sensibles à la fatigue, afin d'éliminer la porosité résiduelle à une température comprise entre environ 480 et 500 °C et sous une pression de 100 MPa d'argon.
Fournisseurs disposant de capacités de production intégrées, y compris en interne Technologie de fabrication de poudre PREP En ce qui concerne les fractions d'alliages spéciaux, nous pouvons accompagner nos clients au-delà de la simple fourniture de poudre : nous les conseillons sur le choix des variantes inoculées, les limites d'oxygène et les plages de traitement thermique permettant d'obtenir de manière reproductible des pièces en 7075 exemptes de fissures et présentant la résistance requise par les spécifications.
Applications par secteur : aérospatiale, médecine et énergie
Les applications de la poudre 7075 se concentrent dans les domaines où le poids de l'aluminium et le coût du titane ne justifient pas l'investissement, ce qui fait de l'aluminium de classe 500 MPa la solution idéale. Les utilisations représentatives sont résumées ci-dessous et sur le site du fournisseur. applications page.
Applications typiques par secteur d'activité
| L'industrie | Pièces représentatives | Pourquoi la poudre 7075 ? |
|---|---|---|
| Aérospatiale | Supports, raccords, nervures, châssis structurels pour drones | Meilleur rapport résistance/poids de l'aluminium, données historiques |
| Défense et drones | Structures de cellule, composants de systèmes d'armement | Résistance pour une masse minimale, itération rapide |
| Sport automobile | Montants de suspension, nœuds structurels, carters de transmission | Résistance supérieure à 500 MPa, usinabilité |
| Dispositifs médicaux | Bras de robots chirurgicaux, supports d'instruments, équipements de mobilité | Éléments structurels rigides, légers et résistants |
| L'énergie | Structures de plateformes d'inspection par drone, boîtiers d'actionneurs | Légèreté et résistance pour les systèmes aériens |
| Robotique industrielle | Segments de bras à grande vitesse, effecteurs terminaux | Réduction de la masse en mouvement |
Aérospatiale et défense demande de référence. Les supports, raccords et structures primaires de drones imprimés en 7075 exploitent des niveaux de résistance que l'AlSi10Mg ne peut atteindre, permettant ainsi une véritable consolidation structurelle : des assemblages composés de plusieurs pièces sont imprimés sous la forme de pièces uniques de classe 500 MPa. Les cellules de drones et de munitions vagabondes constituent une application particulièrement bien adaptée : faibles volumes, sensibilité extrême au poids, géométries complexes optimisées en fonction de la charge et contraintes économiques d’approvisionnement qui excluent le titane. Les programmes de qualification s’appuient sur le vaste historique de données relatives au travail de cet alliage, et le choix du traitement thermique T73 suit les pratiques standard en matière de corrosion sous contrainte (SCC) pour les cellules d’aéronefs.
Sport automobile et automobiles hautes performances Utilisez l’alliage 7075 pour les montants de suspension, les nœuds structurels et les composants de transmission soumis à des charges connues, extrêmes et limitant la résistance. L’usinabilité de cet alliage s’adapte parfaitement au flux de travail hybride standard dans le domaine de la course automobile : impression « near-net », usinage des sièges de roulements et des interfaces selon les tolérances requises, traitement thermique T6 ou T73, contrôle, puis mise en course.
Technologie médicale et de rééducation représente un segment plus restreint mais en pleine croissance : les bras structurels des robots chirurgicaux et les équipements de mobilité haut de gamme exploitent le rapport résistance/poids de cet alliage pour les structures mobiles, où chaque gramme de masse distale se fait au détriment du couple moteur et de la bande passante de contrôle. Il s'agit d'applications mécaniques, et non d'implants ; la biocompatibilité n'entre donc pas en ligne de compte, et le choix est dicté uniquement par des considérations structurelles.
Énergie et robotique industrielle Les mêmes principes physiques s'appliquent : les plateformes d'inspection par drone et les bras robotiques à grande vitesse tirent parti de la réduction de la masse en mouvement, l'allonge spécifique de l'alliage 7075 étant supérieure à celle de l'AlSi10Mg (trop faible pour une section équivalente) et du titane (trop coûteux pour ce volume).
Dans tous ces secteurs, le critère de choix est le même : lorsque la conception est soumise à des contraintes de résistance, de poids et de coût, et lorsque l’exposition à la corrosion peut être maîtrisée grâce au choix du traitement thermique et au traitement de surface, la poudre 7075 offre des performances qu’aucun autre aluminium imprimable ne peut égaler.
Comparaison avec des matériaux similaires et principales différences de propriétés
Les alternatives au 7075 se répartissent entre la gamme des aluminiums usinables, dont il surpasse la résistance, et l'alliage au scandium, qui le surpasse en termes de performances, mais à un coût plus élevé.
Le 7075 comparé à des alliages d'aluminium similaires destinés à la fabrication additive
| Propriété | 7075 | 6061 | AlSi10Mg | Scalmalloy |
|---|---|---|---|---|
| Principaux éléments d'alliage | Zn, Mg, Cu | Mg, Si, Cu | Si, Mg | Mg, Sc, Zr |
| Résistance à la traction (T6/vieilli, MPa) | 500-570 | ~310 | 320-340 | 480-520 |
| Allongement (T6, %) | 7-11 | 8-12 | 4-7 | 10-14 |
| Densité (g/cm³) | 2.81 | 2.70 | 2.68 | 2.67 |
| Imprimabilité du LPBF | Difficile (sujet aux fissures) | Modéré | Excellent | Bon |
| Conductivité thermique (W/m·K) | ~130 | ~167 | 120-150 | 130-150 |
| Résistance à la corrosion | Modéré (T73 amélioré) | Excellent | Bon | Très bon |
| Comportement en fatigue | Très bon | Bon | Modéré | Excellent |
| Coût relatif de la poudre | Moyen-élevé | Faible | Faible | Très élevé |
6061 C'est l'alternative polyvalente : nettement plus facile à imprimer, meilleure conductivité, meilleure résistance à la corrosion et peu coûteuse, mais avec une limite de résistance proche de 310 MPa. Les pièces conçues en 6061 nécessitent une section transversale environ 70% plus importante que celles en 7075 pour une charge identique limitée par la résistance, ce qui annule ses avantages dès lors que la masse est un facteur déterminant.
AlSi10Mg C'est le champion de l'imprimabilité et le choix par défaut idéal pour les pièces à géométrie complexe ne présentant pas d'exigences structurelles élevées. Sa résistance maximale de 330 MPa et ses performances modestes en matière de fatigue l'excluent tout simplement des cas de charge où le 7075 fait ses preuves.
Scalmalloy Il allie la résistance du 7075 à une meilleure ductilité, une meilleure résistance à la fatigue et à la corrosion, et surtout, une impression bien plus aisée grâce à l’affinage du grain par Sc-Zr intégré à sa composition chimique. C’est le meilleur matériau sur presque tous les plans, à l’exception des deux critères qui déterminent la plupart des achats : le coût de la poudre (plusieurs fois supérieur) et la disponibilité de l’approvisionnement. Les programmes dont les budgets privilégient avant tout les performances choisissent le Scalmalloy ; ceux qui recherchent un équilibre entre performances et coûts optent pour le 7075 inoculé.
Règle de sélection : AlSi10Mg pour les pièces à géométrie complexe, 6061 pour les besoins en matière de conductivité et d’intégration par soudage, Scalmalloy lorsque le budget permet une optimisation axée sur la performance, et 7075 lorsqu’il est nécessaire d’atteindre une résistance de l’aluminium de l’ordre de 500 MPa à un coût de matériau standard, en acceptant les contraintes de processus imposées par sa sensibilité à la fissuration.
Notre entreprise
Shanghai Truer Technology Co. est un fournisseur chinois spécialisé dans la fabrication additive, qui propose à la fois des équipements de production de poudre PREP et des poudres métalliques sphériques de haute qualité. Fondée en 2009, l'entreprise propose à la fois atomisation par gaz (AG) ainsi que ses capacités de fabrication PREP pour les alliages de nickel, les alliages de titane, les alliages d'aluminium, les aciers inoxydables, les alliages de cobalt, les alliages de cuivre, les alliages à haute entropie et les matériaux spéciaux.
Pour les matières premières en aluminium à haute résistance, Truer fournit les nuances 7075, 6061, 2024, AlSi7Mg, AlSi10Mg et d’autres nuances apparentées sous forme de barres destinées à la LPBF, à la DED et à la métallurgie des poudres, dont la composition chimique est spécialement adaptée pour compenser l’évaporation du zinc et du magnésium pendant l’impression. Des variantes du 7075 inoculées, permettant d’élargir les marges de process en LPBF, sont disponibles sous forme de produits sur mesure, et chaque lot est livré avec un certificat d’analyse indiquant la composition chimique complète à deux décimales, la teneur en oxygène, la distribution granulométrique (PSD) par diffraction laser, le flux de Hall, la densité apparente et, sur demande, la morphologie au microscope électronique à balayage (MEB).
L'entreprise propose également le développement d'alliages sur mesure, la fabrication de prototypes en petites séries et la production à grande échelle pour des clients issus des secteurs de l'aérospatiale, de la défense, du sport automobile et de l'industrie. Un centre d'innovation commun dédié à l'impression 3D métallique, géré en collaboration avec des instituts de recherche de premier plan, soutient le développement de paramètres et l'optimisation des traitements thermiques pour les alliages d'aluminium sensibles à la fissuration, notamment la stratégie de préchauffage et l'évaluation de l'inoculation pour les programmes LPBF 7075.
Pour toute question concernant les caractéristiques techniques de la poudre d'alliage d'aluminium 7075, les variantes inoculées ou les échantillons, contacter l'équipe en indiquant votre PSD cible, la limite d'oxygène et l'estimation du volume annuel.
FAQ
Q1 : Quelle est la distribution granulométrique typique de la poudre d'aluminium 7075 ? R : La taille standard des particules pour le procédé LPBF est comprise entre 15 et 53 microns, avec un D50 proche de 35 microns ; le procédé DED utilise des particules de 45 à 106 microns, et les nuances destinées au pressage et au frittage sont disponibles dans une plage de 45 à 150 microns. La cohérence de la valeur D50 d'un lot à l'autre est particulièrement importante pour cet alliage sensible à la fissuration.
Q2 : La poudre 7075 peut-elle être utilisée à la fois dans les systèmes SLM et DED ? R : Oui, à condition que le PSD soit adapté au procédé, mais l'utilisation du LPBF nécessite une conception rigoureuse du procédé : préchauffage du plateau d'impression à 150-200 °C, paramètres de balayage optimisés et, de préférence, une poudre enrichie en nanoparticules pour limiter la fissuration à chaud. Le DED, avec son refroidissement plus lent et son apport thermique plus élevé, est un peu plus tolérant.
Q3 : Quelles sont les certifications dont bénéficie la poudre 7075 ? R : La livraison standard comprend un certificat d'analyse présentant les résultats chimiques complets conformes à la norme AA7075, avec les teneurs en zinc et en magnésium exprimées à deux décimales près, la teneur en oxygène, la distribution granulométrique (PSD) par diffraction laser, le débit de Hall et la densité apparente. Pour les variantes inoculées, la documentation précise le type et la teneur de l'inoculant ; des rapports sur la morphologie au microscope électronique à balayage (MEB) sont disponibles sur demande.
Q4 : Quelle est la quantité minimale de commande (MOQ) pour la poudre 7075 ? R : Des échantillons de 5 à 10 kg sont disponibles pour la mise au point des paramètres. Les commandes de production commencent généralement à 25-50 kg, les variantes inoculées et les formulations sur mesure nécessitant des quantités minimales par campagne.
Q5 : La composition de la poudre 7075 peut-elle être personnalisée ? R : Oui. Le zinc et le magnésium peuvent être ciblés dans la moitié supérieure de la spécification afin de compenser les pertes liées à l'impression ; des variantes d'inoculation de nanoparticules sont disponibles, et des dérivés modifiés au Zr ou au Sc peuvent être produits dans le cadre de campagnes d'atomisation sur mesure, moyennant un engagement de quantité minimale.
Q6 : Quel est le délai de livraison habituel pour les commandes de poudre 7075 ? R : Les découpes standard sont généralement disponibles en stock ou dans un délai de 1 à 2 semaines. Les variantes inoculées et les compositions chimiques sur mesure nécessitent généralement un délai de 4 à 8 semaines, en fonction du calendrier de la campagne et de l'étendue de la certification.