Resposta rápida
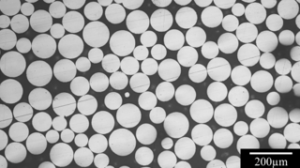
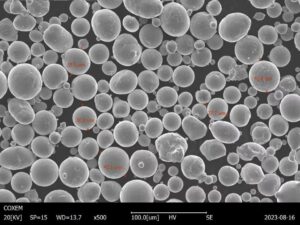
Pó de liga de alumínio 7075 é uma matéria-prima esférica de Al-Zn-Mg-Cu (com teores nominais de 5,6% de Zn, 2,5% de Mg, 1,6% de Cu, o restante em Al) que permite aplicar as mais resistentes das ligas de alumínio forjado padrão em processos de fusão em leito de pó, metalurgia do pó e pulverização térmica. Seu perfil de desempenho na LPBF pode ser descrito como de alto retorno e alta exigência: quando processadas adequadamente e submetidas ao tratamento térmico T6, as peças impressas em 7075 atingem resistência à tração de 500 a 570 MPa — aproximadamente o dobro da AlSi10Mg —, com uma densidade de apenas 2,81 g/cm³; mas a ampla faixa de solidificação da liga (477–635 °C) e o baixo teor de silício a tornam a mais propensa a rachaduras entre as ligas de alumínio comuns imprimíveis; portanto, uma produção bem-sucedida requer pré-aquecimento da placa de construção a 150–200 °C, parâmetros cuidadosamente definidos (normalmente 300 a 370 W, 800 a 1.200 mm/s, camadas de 30 a 40 mícrons) e, em muitos casos, variantes de pó inoculadas com nanopartículas que refinam a estrutura granular e suprimem o rompimento a quente. As especificações do pó devem exigir um PSD de 15 a 53 mícrons com D50 próximo a 35 mícrons, esfericidade acima de 92%, teor de oxigênio abaixo de 0,08% em peso% e composição química de zinco-magnésio verificada por lote, pois ambos os elementos se vaporizam preferencialmente durante a atomização e a impressão. Os compradores devem tratar o 7075 como um material estrutural premium para aplicações que realmente necessitem de alumínio da classe 500+ MPa e devem confirmar a experiência do fornecedor com classes de alumínio sensíveis a trincas antes de se comprometerem com volumes de produção.
O que é o pó de liga de alumínio 7075 e quais são as vantagens desse material
Pó de liga de alumínio 7075 é a forma em pó da liga que definiu o alumínio de alta resistência para o setor aeroespacial. Padronizada como AA7075, EN AW-7075 e AlZn5,5MgCu, ela pertence à série 7xxx, na qual o zinco é o principal elemento de liga, complementado por magnésio e cobre para criar o sistema de endurecimento por precipitação responsável pelos mais altos níveis de resistência disponíveis na metalurgia convencional do alumínio. No estado T6 forjado, ela tem sido utilizada há décadas em estruturas de aeronaves, desde longarinas de asa até estruturas de fuselagem, sempre que a relação resistência/peso se aproxima da do aço, com um terço da densidade.
Dentro da família de pós de liga de alumínio Entre as ligas de alumínio oferecidas para manufatura aditiva, a 7075 está na vanguarda do desempenho. As ligas de alumínio padrão para manufatura aditiva, AlSi10Mg e AlSi7Mg, são composições derivadas de fundição, escolhidas por sua facilidade de impressão; a 7075 é uma composição derivada de material forjado, escolhida por sua resistência. Historicamente, essa herança teve dois lados: as primeiras tentativas de LPBF com a 7075 produziram graves fissuras de solidificação, e a liga tornou-se o exemplo clássico de um alumínio “não soldável” na fusão em leito de pó. O desenvolvimento do processo na última década — pré-aquecimento em alta temperatura, estratégias de varredura aprimoradas e, principalmente, a inoculação de nanopartículas no pó — transformou a 7075 de um material não imprimível em um material apto para produção, e agora ela é utilizada em aplicações estruturais nas quais o limite máximo de 330 MPa da AlSi10Mg a torna inadequada.
Os benefícios materiais que impulsionam a demanda pelo pó 7075 incluem:
- A maior resistência entre todos os pós de alumínio padrão: Resistência à tração do T6 de 500 a 570 MPa, aproximando-se do titânio Ti6Al4V em termos de resistência específica, a uma fração do custo.
- Excelente resistência específica e rigidez: o material de referência para projetos estruturais em que o peso é um fator crítico nos setores aeroespacial, de automobilismo e de defesa.
- Bom desempenho em termos de fadiga: longa tradição na fabricação de estruturas de aeronaves com carga cíclica.
- Usinabilidade: as superfícies submetidas à usinagem posterior apresentam um acabamento preciso, com tolerâncias rigorosas, sendo adequadas para fluxos de trabalho híbridos do tipo “imprimir e depois usinar”.
- Dados técnicos comprovados: décadas de histórico comprovado de desempenho facilitam a aceitação de derivados impressos.
Os compradores devem ponderar esses benefícios em relação às limitações documentadas da liga: a resistência moderada à corrosão em comparação com as ligas da série 6xxx, a suscetibilidade à corrosão sob tensão na condição T6 (atenuada pelo envelhecimento prolongado T73, com certa perda de resistência) e a rigorosa disciplina de processamento exigida por sua sensibilidade à fissuração.
Visão geral da composição química com referência às funções dos elementos
A composição química da liga 7075 é a mais rica em elementos de liga entre as classes comuns de alumínio estrutural, e cada um de seus quatro elementos ativos contribui para — ou prejudica — tanto a resistência quanto a capacidade de impressão.
Composição química do 7075
| Elemento | Mín. (%) | Max (%) | Função |
|---|---|---|---|
| Zinco (Zn) | 5.1 | 6.1 | Elemento de reforço primário; forma precipitados de MgZn₂ durante o envelhecimento |
| Magnésio (Mg) | 2.1 | 2.9 | Combina-se com o Zn para formar o sistema de precipitação da fase eta |
| Cobre (Cu) | 1.2 | 2.0 | Aumenta a resistência e a resposta à precipitação; reduz a resistência à corrosão |
| Cromo (Cr) | 0.18 | 0.28 | Controle da estrutura granular; melhora a resistência à corrosão sob tensão |
| Silício (Si) | – | 0.40 | Impureza; um baixo nível preserva a resistência, mas não contribui em nada para a impressão |
| Ferro (Fe) | – | 0.50 | Impureza; limitada para evitar fases intermetálicas frágeis |
| Manganês (Mn) | – | 0.30 | Controle de impurezas; refinamento leve do grão |
| Titânio (Ti) | – | 0.20 | Refinador de grãos na prática de fundição |
| Alumínio (Al) | Equilíbrio | Equilíbrio | Matriz base |
Zinco a 5,1-6,11 TP3T fixa o sistema de reforço. Durante o tratamento de solução, em torno de 465 a 480 °C, o zinco e o magnésio se dissolvem na matriz; durante o envelhecimento (T6: tipicamente a 120 °C), eles se precipitam como fases finas de eta-prime (MgZn₂), que elevam o limite de escoamento para cerca de 500 MPa. O zinco também define os riscos de processamento da liga: ele amplia drasticamente a faixa de congelamento e sua pressão de vapor causa evaporação seletiva na baía de fusão do LPBF, de modo que as peças impressas apresentam rotineiramente teores de zinco várias décimas de um por cento inferiores aos do pó de alimentação. Fabricantes de pó conceituados ajustam a composição química para a metade superior da especificação a fim de compensar isso, e os compradores devem verificar a composição química tanto do pó quanto da peça impressa durante a qualificação.
Magnésio em 2,1-2,9% forma uma parceria com o zinco na sequência de precipitação e apresenta o mesmo comportamento de vaporização, o que agrava o problema da variação na composição durante a impressão. A relação Zn:Mg indicada no certificado é um indicador de qualidade mais informativo do que qualquer um dos elementos isoladamente.
Cobre a 1,2-2,01 TP3T acelera e intensifica a resposta de precipitação e melhora o desempenho em altas temperaturas, em detrimento das duas fraquezas reconhecidas da liga: resistência reduzida à corrosão geral em comparação com as ligas da série 6xxx e maior suscetibilidade à fissuração a quente durante a solidificação. As camadas nos limites de grão ricas em cobre são o principal fator responsável pela sensibilidade à fissuração da 7075 em LPBF; é por isso que as variantes de pó inoculadas visam o refinamento de grão para preencher fissuras incipientes com o líquido remanescente.
Cromo na faixa de 0,18 a 0,281 TP3T controla a recristalização e a estrutura granular durante o processamento de forjamento e melhora a resistência à corrosão sob tensão; é por isso que o 7075-T73 é considerado o temperado com envelhecimento prolongado resistente à corrosão sob tensão.
O quase ausência de silício (máximo de 0,40%) é o fator fundamental para a imprimibilidade: o silício é o elemento que torna o AlSi10Mg e o AlSi7Mg tolerantes no processo LPBF, enquanto o 7075 carece essencialmente dele. Tudo no projeto do processo de fusão em leito de pó da liga — pré-aquecimento, parâmetros, inoculação — existe para compensar essa única realidade composicional.
Dados de referência sobre propriedades físicas e mecânicas para projeto
Os valores de projeto para o 7075 dependem do estado de tempera, sendo que o T6 apresenta a resistência máxima e o T73 é a versão resistente à corrosão sob tensão. Os valores abaixo refletem os testes realizados à temperatura ambiente com o material T6; peças LPBF bem processadas, após tratamento térmico completo, atingem as mesmas faixas.
Principais propriedades
| Propriedade | Valor | Unidade |
|---|---|---|
| Densidade | 2.81 | g/cm3 |
| Intervalo de fusão | 477-635 | °C |
| Condutividade térmica (T6) | 130 | W/m*K |
| Condutividade elétrica | 33 | % IACS |
| Coeficiente de expansão térmica | 23.5 | um/m*K |
| Módulo de elasticidade | 71.7 | GPa |
| Resistência à tração (T6) | 500-570 | MPa |
| Limite de escoamento (T6) | 430-505 | MPa |
| Alongamento (T6) | 7-11 | % |
| Dureza (T6) | 150 | HB |
| Resistência à fadiga (10^7 ciclos) | 160-200 | MPa |
O combinação de resistência e densidade é o destaque do projeto. Com resistência à tração de 500 a 570 MPa e densidade de 2,81 g/cm³, o T6 7075 oferece resistência específica comparável à do Ti6Al4V a aproximadamente um quinto do custo do material por quilograma, razão fundamental pela qual ele domina estruturas em que o peso é um fator crítico e onde a capacidade térmica do titânio não é necessária. O módulo de elasticidade de 71,7 GPa, típico do alumínio, significa que projetos orientados para a rigidez não se beneficiam da alta resistência; portanto, o 7075 justifica seu preço mais elevado especificamente em seções onde a resistência é o fator limitante.
O intervalo de fusão de 477 a 635 °C é o mais amplo entre as ligas de alumínio estruturais comuns e a causa principal de seu comportamento no LPBF. Um intervalo de solidificação de 158 graus significa que as poças de fusão em solidificação permanecem por um período prolongado no estado semissólido vulnerável, no qual a contração térmica rompe as camadas de líquido — o mecanismo de fissuração a quente. Todas as contramedidas do processo atacam esse intervalo de diferentes ângulos: o pré-aquecimento reduz os gradientes térmicos e a tensão de contração; parâmetros refinados reduzem a poça de fusão e seu campo de tensão; e inoculantes de nanopartículas (normalmente partículas à base de TiB₂, TiC ou Zr misturadas ao pó em frações de um por cento) nucleiam grãos finos e equiaxiais, cujos canais líquidos intergranulares permanecem abertos e preenchem as fissuras à medida que elas se formam.
Condutividade térmica de 130 W/m*K no T6 Essa é a principal limitação não mecânica da liga: com um valor de aproximadamente 20-25% inferior ao do 6061 e do AlSi7Mg, isso desqualifica o 7075 para aplicações em que o gerenciamento térmico é prioritário e, no processo LPBF, contribui para gradientes térmicos acentuados que devem ser controlados por estratégias de pré-aquecimento.
Seleção do temperamento merece atenção no projeto. O T6 maximiza a resistência, mas apresenta suscetibilidade à corrosão sob tensão (SCC) em seções espessas sob tensão de tração prolongada, particularmente em ambientes úmidos ou marinhos; o envelhecimento excessivo do T73 sacrifica aproximadamente 10-15% de resistência em troca de quase total imunidade à SCC e melhor tenacidade à fratura. A prática aeroespacial adota por padrão os tipos de temperamento T73 para a estrutura primária, e os programas de qualificação de peças usinadas devem especificar explicitamente o tipo de temperamento, em vez de adotar por padrão a resistência máxima.
Lista de especificações, tolerâncias e opções de classes disponíveis do PSD
O pó 7075 é fornecido nas variantes padrão e inoculada, com especificações que refletem a sensibilidade da liga ao processamento.
Especificações disponíveis
| Parâmetro | Padrão/Valor |
|---|---|
| PSD para LPBF / SLM | 15-53 µm (D10 ~20, D50 ~35, D90 ~54) |
| PSD para DED | 45-106 µm |
| PSD para PM de prensagem e sinterização | 45-150 µm |
| Esfericidade | >= 92% |
| Vazão do Hall | <= 50 s/50 g |
| Densidade aparente | >= 1,35 g/cm³ |
| Densidade da torneira | >= 1,60 g/cm³ |
| Teor de oxigênio | <= 0,08 wt% (prêmio <= 0,05 wt%) |
| Referência em química | AA7075 / EN AW-7075 |
| Variantes inoculadas | Adições de nanopartículas de TiB₂ / TiC / Zr (0,1-1%) |
| Embalagem | Seladas a vácuo ou preenchidas com argônio, de 5 a 25 kg |
O Corte LPBF de 15 a 53 mícrons segue a convenção da indústria do alumínio, com partículas finas abaixo de 15 mícrons limitadas a menos de 10%. Especificamente para o 7075, a consistência da distribuição é importante além dos argumentos habituais relacionados ao fluxo: em ligas sensíveis a trincas, a uniformidade da espessura da camada afeta diretamente a uniformidade do gradiente térmico; portanto, a estabilidade do D50 entre lotes merece atenção especial nas especificações de novos pedidos.
Opções de classes de inoculação representam a decisão mais importante em relação ao fornecimento do material. Existem três abordagens comerciais:
- Pó padrão 7075, imprimível com parâmetros de pré-aquecimento e revelação predefinidos, custo mais baixo, adequado para casos em que o comprador possui capacidade de desenvolvimento de parâmetros.
- 7075 com nanopartículas incorporadas, misturados mecanicamente ou revestidos com TiB₂, TiC ou partículas semelhantes para refinar o grão, ampliando drasticamente a janela de processo e permitindo a impressão sem rachaduras em parâmetros convencionais, com um acréscimo significativo no preço.
- Variantes com composição química modificada, com proporções ajustadas de Zn/Mg ou pequenas adições (Zr, Sc) para melhorar a estrutura granular após a solidificação, produzidos por meio de campanhas de atomização sob encomenda.
Os compradores que não dispõem de recursos internos para o desenvolvimento de LPBF devem optar, por padrão, pelo material inoculado; o custo adicional do pó é insignificante quando comparado ao custo de campanhas de parâmetros malsucedidas.
Certificação em lote deve incluir análise química completa por ICP-OES, com zinco e magnésio relatados com duas casas decimais; oxigênio por fusão em gás inerte; PSD por difração a laser, conforme a norma ISO 13320; fluxo de Hall, conforme a norma ASTM B213; e imagens morfológicas por SEM. Para variantes inoculadas, os certificados devem documentar adicionalmente o tipo de inoculante, seu teor e a verificação da distribuição, uma vez que a aglomeração do inoculante anula o mecanismo de refinamento de grãos. A disciplina de reutilização do pó para o 7075 segue a prática do alumínio com limites mais restritivos: a redução de zinco e magnésio, aliada ao aumento de oxigênio ao longo dos ciclos, afeta diretamente tanto a imprimibilidade quanto a resistência após envelhecimento; portanto, as linhas de tendência do oxigênio e do zinco devem determinar as taxas de renovação, em vez do número de ciclos.
Processo de fabricação: triagem por atomização e tratamento térmico
O pó 7075 é produzido por atomização com gás inerte, sendo que o processo de fusão apresenta um desafio principal: manter o zinco e o magnésio na massa fundida e no pó.
Derretimento utiliza fornos de indução sob gás inerte de cobertura, carregados com alumínio primário e ligas-mestre. Tanto o zinco quanto o magnésio se vaporizam facilmente nas temperaturas de superaquecimento do alumínio; por isso, a prática no forno minimiza o tempo de retenção, adiciona os elementos voláteis no final do processo e compensa as perdas por meio do cálculo da carga, verificado por análise pré-fundição. A composição química que se situa na metade superior das faixas de Zn e Mg é uma prática deliberada para o alumínio 7075 de grau AM, compensando a evaporação adicional que ocorre na poça de fusão do cliente.
Atomização a gás (GA) desintegra a massa fundida em jatos de argônio ou nitrogênio de alta pressão. O argônio é preferido para os tipos premium de LPBF; o nitrogênio é utilizado para materiais padrão. O ambiente selado da torre limita a absorção de oxigênio a 0,04-0,08 % em peso em campanhas bem conduzidas, e a rápida solidificação das gotículas produz a microestrutura fina e supersaturada que responde bem ao envelhecimento subsequente.
Triagem e classificação dividir a distribuição do produto atomizado em faixas comerciais, em condições inertes e à prova de explosão — exigidas para pós finos de ligas de alumínio —, seguido de mistura, certificação e embalagem a vácuo ou com argônio, com dessecante.
Tratamento térmico é executado na fábrica do fabricante de peças e completa a cadeia de valor da liga. O ciclo padrão para o 7075 impresso ou sinterizado:
- Tratamento de solubilização a 465-480 °C por 1 a 2 horas, dissolvendo as fases de Zn-Mg-Cu. O controle da temperatura é fundamental: a janela de solução situa-se próxima ao início da fusão eutética, e um excesso de temperatura causa fusão incipiente, visível na forma de porosidade e deterioração das propriedades.
- Têmpera com água para manter a condição de supersaturação.
- Envelhecimento artificial, T6 a aproximadamente 120 °C por 24 horas para obter resistência máxima, ou envelhecimento prolongado em duas etapas T73 para resistência à corrosão sob tensão.
- Opcional prensagem isostática a quente (HIP) antes do tratamento em banho de solução para peças críticas em termos de fadiga, fechando a porosidade residual a uma temperatura de aproximadamente 480-500 °C e pressão de 100 MPa em argônio.
Fornecedores com capacidade de processo integrada, inclusive interna Tecnologia de fabricação de pó PREP No caso de frações de ligas especiais, podemos oferecer aos clientes um suporte que vai além do próprio pó: assessoria na seleção de variantes inoculadas, limites de oxigênio e intervalos de tratamento térmico que garantem a reprodução de peças 7075 sem trincas e com a resistência prevista nas especificações.
Aplicações por setor: setores aeroespacial, médico e de energia
As aplicações do 7075 em pó concentram-se nos casos em que tanto o peso do alumínio quanto o custo do titânio não se justificam economicamente, deixando o alumínio da classe de 500 MPa como a solução ideal. As utilizações mais comuns estão resumidas abaixo e no site do fornecedor aplicativos página.
Aplicações típicas por setor
| Setor | Peças representativas | Por que o pó 7075? |
|---|---|---|
| Aeroespacial | Suportes, conexões, nervuras, estruturas de UAV | Maior relação resistência/peso do Al, dados históricos |
| Defesa e UAVs | Estruturas da fuselagem, componentes do sistema de armamento | Resistência com massa mínima, iteração rápida |
| Esportes motorizados | Montantes da suspensão, nós estruturais, caixas de transmissão | Resistência superior a 500 MPa, usinabilidade |
| Dispositivos médicos | Braços de robôs cirúrgicos, suportes para instrumentos, equipamentos de mobilidade | Peças estruturais rígidas, leves e resistentes |
| Energia | Estruturas de plataformas de inspeção por drone, carcaças de atuadores | Resistência em um design leve para sistemas aéreos |
| Robótica industrial | Segmentos de braço de alta velocidade, efetores finais | Redução da massa em movimento |
Aeroespacial e defesa demanda de referência. Suportes, conexões e a estrutura primária de UAVs impressos em 7075 exploram níveis de resistência que o AlSi10Mg não consegue atingir, permitindo uma verdadeira consolidação estrutural, com conjuntos de várias peças impressos como peças únicas da classe 500 MPa. As estruturas de UAVs e munições de permanência prolongada são uma aplicação particularmente adequada: baixos volumes, extrema sensibilidade ao peso, geometrias complexas otimizadas para carga e critérios econômicos de aquisição que descartam o titânio. Os programas de qualificação se baseiam no vasto histórico de dados de peças forjadas da liga, e a seleção do tempero T73 segue as práticas padrão de SCC (corrosão sob tensão) para estruturas aeronáuticas.
Esportes motorizados e veículos de alto desempenho Utilize a liga 7075 para montantes de suspensão, nós estruturais e componentes de transmissão em que as cargas sejam conhecidas, extremas e limitadas pela resistência. A usinabilidade da liga é compatível com o padrão de fluxo de trabalho híbrido utilizado nas corridas: imprima peças “near-net”, usine assentos de rolamentos e interfaces dentro das tolerâncias, aplique o tratamento térmico T6 ou T73, inspecione e corra.
Tecnologia médica e de reabilitação representa um segmento menor, mas em crescimento: os braços estruturais de robôs cirúrgicos e os equipamentos de mobilidade de alta tecnologia utilizam a relação resistência-peso da liga para estruturas móveis, nas quais cada grama de massa distal compromete o torque do motor e a largura de banda de controle. Trata-se de aplicações mecânicas, e não de implantes; a biocompatibilidade não é um fator relevante, e a lógica de seleção é puramente estrutural.
Energia e robótica industrial aplicam os mesmos princípios físicos: plataformas de inspeção baseadas em drones e braços robóticos de alta velocidade se beneficiam da redução da massa em movimento, onde a resistência específica do 7075 supera tanto o AlSi10Mg (muito fraco para a mesma seção) quanto o titânio (muito caro para o volume).
Em todos esses setores, o critério de decisão é o mesmo: quando o projeto é limitado pela resistência, o peso é um fator crítico e há restrições de custo, e quando a exposição à corrosão pode ser controlada por meio da seleção do tipo de liga e do tratamento de superfície, o alumínio 7075 em pó oferece o que nenhum outro alumínio imprimível é capaz de oferecer.
Comparação com materiais semelhantes e principais diferenças nas propriedades
As alternativas ao 7075 dividem-se entre a família de alumínios usináveis, que ele supera em resistência, e a liga de escândio, que o supera em desempenho, mas a um preço mais elevado.
7075 x ligas de alumínio semelhantes para manufatura aditiva
| Propriedade | 7075 | 6061 | AlSi10Mg | Scalmalloy |
|---|---|---|---|---|
| Principais elementos de liga | Zn, Mg, Cu | Mg, Si, Cu | Si, Mg | Mg, Sc, Zr |
| Resistência à tração (T6/envelhecido, MPa) | 500-570 | ~310 | 320-340 | 480-520 |
| Alongamento (T6, %) | 7-11 | 8-12 | 4-7 | 10-14 |
| Densidade (g/cm³) | 2.81 | 2.70 | 2.68 | 2.67 |
| Imprimibilidade do LPBF | Difícil (propenso a rachaduras) | Moderado | Excelente | Bom |
| Condutividade térmica (W/m·K) | ~130 | ~167 | 120-150 | 130-150 |
| Resistência à corrosão | Moderado (T73 aprimorado) | Excelente | Bom | Muito bom |
| Desempenho em condições de fadiga | Muito bom | Bom | Moderado | Excelente |
| Custo relativo do pó | Médio-alto | Baixa | Baixa | Muito alto |
6061 é a alternativa de uso geral: muito mais fácil de imprimir, com melhor condutividade, melhor resistência à corrosão e de baixo custo, mas com limite máximo próximo a 310 MPa. Peças projetadas em 6061 precisam de aproximadamente 70% mais área de seção do que as em 7075 para a mesma carga limitada pela resistência, o que anula suas vantagens sempre que a massa for um fator importante.
AlSi10Mg é o campeão em termos de imprimibilidade e a opção padrão correta para peças baseadas em geometria sem grandes exigências estruturais. Seu limite máximo de 330 MPa e seu desempenho modesto em termos de fadiga simplesmente o excluem dos casos de carga em que o 7075 se destaca.
Scalmalloy combina a resistência do 7075 com melhor ductilidade, resistência à fadiga e à corrosão e, fundamentalmente, uma impressão muito mais fácil graças ao refinamento de grãos com Sc-Zr incorporado à sua composição química. É o melhor material em quase todos os aspectos, exceto nos dois que determinam a maioria das aquisições: custo do pó (várias vezes mais alto) e base de fornecimento. Programas com orçamentos que priorizam o desempenho escolhem o Scalmalloy; programas que buscam equilibrar desempenho e custo optam pelo 7075 inoculado.
Regra de seleção: AlSi10Mg para peças com geometria complexa, 6061 para necessidades de condutividade e integração de soldas, Scalmalloy quando o orçamento permitir uma otimização que priorize o desempenho, e 7075 quando for necessário atingir uma resistência do alumínio da classe de 500 MPa a um custo de material convencional, aceitando a disciplina de processo exigida por sua sensibilidade à fissuração.
Nossa empresa
Shanghai Truer Technology Co., Ltd é uma fornecedora de manufatura aditiva sediada na China que integra equipamentos de produção de pó PREP e pós metálicos esféricos de alta qualidade. Fundada em 2009, a empresa oferece tanto atomização a gás (GA) e capacidades de fabricação PREP em ligas de níquel, ligas de titânio, ligas de alumínio, aços inoxidáveis, ligas de cobalto, ligas de cobre, ligas de alta entropia e materiais especiais.
Para matérias-primas de alumínio de alta resistência, a Truer fornece as classes 7075, 6061, 2024, AlSi7Mg, AlSi10Mg e outras similares em formatos para LPBF, DED e metalurgia do pó, com composição química projetada para compensar a evaporação de zinco e magnésio durante a impressão. Variantes inoculadas do 7075, destinadas a melhorar as janelas de processo da LPBF, estão disponíveis como produtos personalizados para campanhas específicas, e cada lote é enviado com um certificado de análise que abrange a composição química completa com precisão de duas casas decimais, teor de oxigênio, PSD por difração a laser, fluxo de Hall, densidade aparente e morfologia por SEM, mediante solicitação.
A empresa também oferece desenvolvimento de ligas personalizadas, prototipagem em pequenos lotes e produção em escala para clientes dos setores aeroespacial, de defesa, de automobilismo e industrial. Um centro de inovação conjunto para impressão 3D em metal, operado em parceria com instituições de pesquisa líderes, apoia o desenvolvimento de parâmetros e a otimização do tratamento térmico para ligas de alumínio sensíveis a trincas, incluindo estratégias de pré-aquecimento e avaliação de inoculação para programas 7075 LPBF.
Para dúvidas sobre as especificações do pó de liga de alumínio 7075, variantes inoculadas ou amostragem, entre em contato com a equipe com seu PSD alvo, limite de oxigênio e estimativa de volume anual.
Perguntas frequentes
P1: Qual é a distribuição típica do tamanho das partículas do pó de alumínio 7075? R: O corte padrão para LPBF é de 15 a 53 mícrons, com D50 próximo a 35 mícrons; o DED utiliza 45 a 106 mícrons; e os tipos para prensagem e sinterização estão disponíveis na faixa de 45 a 150 mícrons. A consistência do D50 entre lotes é particularmente importante para essa liga sensível a trincas.
P2: O pó 7075 pode ser usado tanto em sistemas SLM quanto em sistemas DED? R: Sim, desde que o PSD seja adequado ao processo; no entanto, o uso do LPBF exige um projeto de processo rigoroso: pré-aquecimento da placa de impressão entre 150 e 200 °C, parâmetros de varredura bem definidos e, de preferência, pó inoculado com nanopartículas para suprimir a fissuração a quente. O DED, com seu resfriamento mais lento e maior aporte de calor, é um pouco mais tolerante.
P3: Quais certificações o pó 7075 possui? R: O fornecimento padrão inclui um certificado de análise com composição química completa em conformidade com a norma AA7075, com teores de zinco e magnésio precisos até duas casas decimais, teor de oxigênio, distribuição granulométrica (PSD) por difração a laser, fluxo de Hall e densidade aparente. As variantes inoculadas incluem documentação sobre o tipo e o teor do inoculante, e relatórios de morfologia por microscópio eletrônico de varredura (SEM) estão disponíveis mediante solicitação.
P4: Qual é a quantidade mínima de pedido (MOQ) para o pó 7075? R: Estão disponíveis amostras de 5 a 10 kg para o desenvolvimento de parâmetros. As encomendas de produção geralmente começam em 25 a 50 kg, sendo que as variantes inoculadas e as formulações personalizadas exigem quantidades mínimas por campanha.
P5: É possível personalizar a composição do pó 7075? R: Sim. É possível ajustar as concentrações de zinco e magnésio na metade superior da especificação para compensar as perdas na impressão; há variantes disponíveis com adição de nanopartículas; e derivados modificados com Zr ou Sc podem ser produzidos por meio de campanhas de atomização personalizadas, com um compromisso de quantidade mínima.
P6: Qual é o prazo de entrega normal para pedidos de pó 7075? R: Os cortes padrão geralmente estão disponíveis em estoque ou em um prazo de 1 a 2 semanas. As variantes inoculadas e as composições químicas personalizadas normalmente levam de 4 a 8 semanas, dependendo do cronograma da campanha e do escopo da certificação.