إجابة سريعة
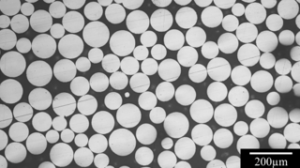
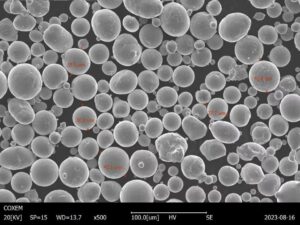
مسحوق سبائك الألومنيوم 7075 هي مادة خام كروية مكونة من الألومنيوم والزنك والمغنيسيوم والنحاس (تحتوي اسمياً على 5.6% من الزنك، و2.5% من المغنيسيوم، 1.6% من النحاس، والباقي من الألومنيوم) توفر أقوى خصائص سبائك الألومنيوم المشكلة القياسية في عمليات انصهار طبقة المسحوق، والميتالورجيا المسحوقية، والرش الحراري. ويمكن وصف أداءها في عملية LPBF بأنها ذات عائد عالٍ وتتطلب دقة عالية: فالأجزاء المصنوعة من سبائك 7075 التي تمت معالجتها بشكل صحيح ومعالجتها حرارياً وفقاً لمعيار T6، تصل قوة شدها إلى 500-570 ميجا باسكال، أي ما يقارب ضعف قوة شد سبائك AlSi10Mg، بكثافة تبلغ 2.81 غ/سم³ فقط؛ ولكن نطاق التجميد الواسع للسبائك (477-635 درجة مئوية) ومحتواها المنخفض من السيليكون يجعلها الأكثر عرضة للتشقق بين سبائك الألومنيوم الشائعة القابلة للطباعة، لذا يتطلب الإنتاج الناجح تسخين لوحة البناء مسبقًا إلى 150-200 درجة مئوية، ومعلمات تم تطويرها بعناية (عادةً ما تتراوح بين 300-370 واط، و800-1200 مم/ثانية، وطبقات بسماكة 30-40 ميكرون)، وفي كثير من الحالات، أنواع مسحوق مضاف إليها جسيمات نانوية تعمل على تحسين بنية الحبيبات ومنع التمزق الساخن. يجب أن تتضمن مواصفات المسحوق توزيع حجمي (PSD) يتراوح بين 15 و53 ميكرون مع قيمة D50 قريبة من 35 ميكرون، وكروية أعلى من 92%، ومحتوى أكسجين أقل من 0.08 بالوزن%، والتحقق من التركيب الكيميائي للزنك والمغنيسيوم لكل دفعة لأن كلا العنصرين يتبخران بشكل تفضيلي أثناء الترذيذ والطباعة. يجب على المشترين التعامل مع 7075 باعتباره مادة هيكلية ممتازة للتطبيقات التي تحتاج فعليًا إلى ألومنيوم من فئة 500+ ميجا باسكال، كما يجب عليهم التأكد من خبرة المورد في التعامل مع درجات الألومنيوم الحساسة للتشقق قبل الالتزام بكميات الإنتاج.
ما هو مسحوق سبائك الألومنيوم 7075 وما هي مزايا هذه المادة؟
مسحوق سبائك الألومنيوم 7075 وهي الشكل المسحوق للسبائك التي تُعرف بأنها الألومنيوم عالي القوة المستخدم في صناعة الطيران. وقد تم توحيد مواصفاتها تحت الرموز AA7075 وEN AW-7075 وAlZn5.5MgCu، وهي تنتمي إلى سلسلة 7xxx حيث يُعد الزنك العنصر الرئيسي في السبائك، مدعومًا بالمغنيسيوم والنحاس لإنشاء نظام التصلب بالترسيب المسؤول عن أعلى مستويات القوة المتاحة في علم المعادن التقليدي للألومنيوم. وفي حالة التصلب T6 المُشكل، استُخدمت هذه السلسلة لعقود في هياكل الطائرات، بدءًا من عوارض الأجنحة وصولًا إلى هياكل جسم الطائرة، في جميع الأماكن التي تقترب فيها متطلبات نسبة القوة إلى الوزن من تلك الخاصة بالفولاذ، مع كثافة تبلغ ثلث كثافة الفولاذ.
ضمن عائلة مساحيق سبائك الألومنيوم من بين السبائك المتاحة للتصنيع الإضافي، تحتل سبيكة 7075 الصدارة من حيث الأداء. أما سبائك الألومنيوم الافتراضية المستخدمة في التصنيع الإضافي، وهي AlSi10Mg وAlSi7Mg، فهي تركيبات مشتقة من الصب تم اختيارها لسهولة طباعتها؛ في حين أن سبيكة 7075 هي تركيبة مشتقة من الألومنيوم المطروق تم اختيارها لقوتها. وقد كان لهذا الإرث تأثيران متباينان تاريخيًا: فقد أدت المحاولات المبكرة للطباعة باستخدام تقنية LPBF على سبيكة 7075 إلى حدوث تشققات شديدة أثناء التصلب، وأصبحت السبيكة المثال النموذجي للألومنيوم “غير القابل للحام” في عملية انصهار طبقة المسحوق. أدى تطوير العملية على مدار العقد الماضي، والتسخين المسبق بدرجات حرارة عالية، واستراتيجيات المسح المحسّنة، ولا سيما تلقيح المسحوق بالجسيمات النانوية، إلى تحويل 7075 من مادة غير قابلة للطباعة إلى مادة قابلة للإنتاج، وهي تُستخدم الآن في التطبيقات الهيكلية التي يُعد فيها الحد الأقصى لقوة AlSi10Mg البالغ 330 ميجا باسكال غير كافٍ.
تشمل المزايا المادية التي تحفز الطلب على مسحوق 7075 ما يلي:
- أعلى درجة صلابة بين جميع أنواع مسحوق الألومنيوم القياسي: تبلغ قوة الشد لـ T6 ما بين 500 و570 ميجا باسكال، وتقترب من قوة التيتانيوم Ti6Al4V من حيث القوة النوعية، وذلك بجزء بسيط من التكلفة.
- قوة وصلابة نوعية ممتازة: المرجع الأساسي للتصميم الهيكلي الذي يراعي اعتبارات الوزن في مجالات الفضاء والفضاء الجوي ورياضة السيارات والدفاع.
- أداء جيد في مقاومة التعب: تراث عريق في مجال هياكل الطائرات ذات الأحمال الدورية.
- قابلية التصنيع: تتميز الأسطح التي خضعت للمعالجة الآلية بلمسة نهائية نظيفة ووفقًا لتفاوتات ضيقة، مما يجعلها مناسبة لسير العمل الهجين الذي يجمع بين الطباعة والمعالجة الآلية.
- البيانات الهندسية الثابتة: إن تاريخ الخدمة الممتد على مدى عقود يسهل الحجج المتعلقة بمواصفات المشتقات المطبوعة.
ينبغي على المشترين الموازنة بين هذه المزايا والقيود الموثقة لهذه السبيكة، مثل مقاومتها المعتدلة للتآكل مقارنةً بسبائك السلسلة 6xxx، وقابليتها للتآكل تحت الإجهاد في الحالة T6 (والتي يتم التخفيف من حدتها من خلال عملية الشيخوخة الزائدة T73 على حساب قدر من القوة)، فضلاً عن دقة المعالجة التي تتطلبها حساسيتها للتشقق.
نظرة عامة على التركيب الكيميائي مع مرجع لوظائف العناصر
تُعد التركيبة الكيميائية لسبائك 7075 الأكثر احتواءً على العناصر المضافة بين درجات الألومنيوم الهيكلية الشائعة، ويسهم كل عنصر من العناصر النشطة الأربعة المكونة لها في تعزيز القوة وقابلية الطباعة أو يهدد كل منهما.
التركيب الكيميائي لسبائك 7075
| العنصر | مين (%) | ماكس (%) | الدور |
|---|---|---|---|
| الزنك (Zn) | 5.1 | 6.1 | عنصر تقوية أساسي؛ يشكل رواسب MgZn₂ أثناء عملية الشيخوخة |
| المغنيسيوم (Mg) | 2.1 | 2.9 | يتحد مع الزنك لتشكيل نظام الترسيب في الطور إيتا |
| النحاس (النحاس) | 1.2 | 2.0 | يزيد من القوة والاستجابة للترسيب؛ ويقلل من مقاومة التآكل |
| الكروم (Cr) | 0.18 | 0.28 | التحكم في بنية الحبيبات؛ يحسن مقاومة التآكل الناتج عن الإجهاد |
| السيليكون (Si) | – | 0.40 | الشوائب؛ المستوى المنخفض يحافظ على المتانة لكنه لا يساعد في الطباعة بأي شكل من الأشكال |
| الحديد (Fe) | – | 0.50 | الشوائب؛ يتم الحد منها لتجنب ظهور أطوار معدنية مشتركة هشة |
| المنجنيز (Mn) | – | 0.30 | التحكم في الشوائب؛ تحسين دقة الحبيبات بشكل طفيف |
| التيتانيوم (Ti) | – | 0.20 | جهاز تكرير الحبوب في عملية الصهر |
| الألومنيوم (Al) | الرصيد | الرصيد | المصفوفة الأساسية |
الزنك عند 5.1-6.1% يثبت نظام التعزيز. أثناء المعالجة بالحل عند درجة حرارة تتراوح بين 465 و480 درجة مئوية، يذوب الزنك والمغنيسيوم في المصفوفة؛ وأثناء عملية الشيخوخة (T6: عادةً عند 120 درجة مئوية)، يترسبان على شكل مراحل دقيقة من إيتا-برايم (MgZn2) التي ترفع مقاومة الخضوع إلى حوالي 500 ميجا باسكال. يحدد الزنك أيضًا مخاطر معالجة السبيكة: فهو يوسع نطاق التجميد بشكل كبير، ويؤدي ضغط بخاره إلى تبخر انتقائي في بركة الصهر في عملية LPBF، لذا فإن الأجزاء المطبوعة تحتوي عادةً على نسبة من الزنك أقل بعدة أعشار في المائة مقارنة بمسحوق التغذية. ويهدف منتجو المساحيق ذوو السمعة الطيبة إلى توجيه التركيب الكيميائي نحو النصف العلوي من المواصفات للتعويض عن ذلك، ويجب على المشترين التحقق من التركيب الكيميائي لكل من المسحوق والأجزاء المطبوعة أثناء عملية التأهيل.
المغنيسيوم عند 2.1-2.9% يتفاعل مع الزنك في تسلسل الترسيب ويشترك معه في سلوك التبخر، مما يضخم مشكلة التغير في التركيب أثناء الطباعة. وتُعد نسبة الزنك إلى المغنيسيوم الواردة في الشهادة مؤشراً أكثر دلالة على الجودة مقارنة بأي من العنصرين بمفرده.
النحاس عند 1.2-2.0% يعمل على تسريع وتعزيز استجابة الترسيب وتحسين الأداء في درجات الحرارة المرتفعة، على حساب نقطتي ضعف معروفتين في السبيكة: انخفاض مقاومة التآكل العام مقارنةً بسبائك 6xxx، وزيادة قابلية التصدع الحراري أثناء التصلب. تُعد الأغشية الغنية بالنحاس الموجودة على حدود الحبيبات أحد العوامل الرئيسية المسؤولة عن حساسية سبيكة 7075 للتشقق في عملية LPBF، ولهذا السبب تستهدف أنواع المساحيق المُلقحة تحسين حبيبات السبيكة لملء الشقوق الناشئة بالسائل المتبقي.
الكروم بنسبة تتراوح بين 0.18 و0.28% يضبط عملية إعادة التبلور وبنية الحبيبات أثناء المعالجة التشكيلية، ويحسن مقاومة التصدع الناتج عن التآكل تحت الإجهاد؛ ولهذا السبب يُعتبر 7075-T73 الحالة المقسّاة ذات التقادم الزائد المقاومة للتصدع الناتج عن التآكل تحت الإجهاد.
إن شبه انعدام السيليكون (0.40% كحد أقصى) هي الحقيقة الأساسية المتعلقة بقابلية الطباعة: فالسيليكون هو العنصر الذي يجعل سبائك AlSi10Mg وAlSi7Mg قابلة للتسامح في تقنية LPBF، بينما تفتقر سبيكة 7075 إلى هذا العنصر بشكل أساسي. كل ما يتعلق بتصميم عملية انصهار طبقة المسحوق الخاصة بالسبائك، من التسخين المسبق والمعلمات والتلقيح، موجود لتعويض تلك الحقيقة التركيبية الوحيدة.
بيانات مرجعية عن الخصائص الفيزيائية والميكانيكية لأغراض التصميم
تعتمد قيم التصميم لمادة 7075 على حالة الصلب، حيث تمثل حالة T6 ذروة القوة، بينما تمثل حالة T73 النوع المقاوم للتآكل الناتج عن الإجهاد. تعكس القيم الواردة أدناه نتائج الاختبارات التي أُجريت على مادة T6 في درجة حرارة الغرفة؛ وتحقق الأجزاء المصنعة بطريقة LPBF والمعالجة جيدًا، بعد إخضاعها لمعالجة حرارية كاملة، نفس النطاقات.
الخصائص الرئيسية
| الممتلكات | القيمة | الوحدة |
|---|---|---|
| الكثافة | 2.81 | جم/سم3 |
| نطاق الانصهار | 477-635 | درجة مئوية |
| الموصلية الحرارية (T6) | 130 | W/m*K |
| التوصيل الكهربائي | 33 | % IACS |
| معامل التمدد الحراري | 23.5 | أوم/م*ك |
| معامل المرونة | 71.7 | جيجا باسكال |
| قوة الشد (T6) | 500-570 | ميجا باسكال |
| حد الخضوع (T6) | 430-505 | ميجا باسكال |
| الاستطالة (T6) | 7-11 | % |
| الصلابة (T6) | 150 | HB |
| مقاومة الإجهاد (10^7 دورة) | 160-200 | ميجا باسكال |
إن الجمع بين القوة والكثافة هذا هو العنوان الرئيسي للتصميم. بمعدل شد يتراوح بين 500 و570 ميجا باسكال وكثافة تبلغ 2.81 جرام/سم³، يوفر T6 7075 قوة نوعية مماثلة لـ Ti6Al4V بتكلفة مادية تبلغ حوالي خمس تكلفة الكيلوغرام الواحد من هذا الأخير، وهو السبب الأساسي لسيطرته على الهياكل التي يُعد الوزن فيها عاملاً حاسماً ولا تتطلب قدرة التيتانيوم على تحمل درجات الحرارة. ويبلغ معامل المرونة 71.7 جيجاباسكال، وهو معدل نموذجي للألومنيوم، مما يعني أن التصميمات التي تعتمد على الصلابة لا تستفيد شيئًا من القوة العالية؛ لذا فإن مادة 7075 تبرر تكلفتها المرتفعة بشكل خاص في الأجزاء التي تكون القوة فيها عاملاً محددًا.
إن نطاق انصهار يتراوح بين 477 و635 درجة مئوية وهو الأوسع نطاقًا بين سبائك الألومنيوم الهيكلية الشائعة، ويُعد السبب الجذري لسلوكه في عملية LPBF. ففاصل التجميد البالغ 158 درجة يعني أن برك الصهر المتصلبة تقضي فترة طويلة في الحالة شبه الصلبة المعرضة للتلف، حيث يؤدي الانكماش الحراري إلى تمزيق الأغشية السائلة، وهي آلية التصدع الحراري. تستهدف جميع الإجراءات المضادة في العملية هذا الفاصل من جوانب مختلفة: حيث يقلل التسخين المسبق من التدرجات الحرارية وإجهاد الانكماش، وتؤدي المعلمات المحسنة إلى تقليص بركة الصهر ومجال إجهادها، كما تعمل مادة التلقيح بالجسيمات النانوية (عادةً جسيمات TiB2 أو TiC أو جسيمات قائمة على الزركونيوم (Zr) ممزوجة في المسحوق بنسب تبلغ أجزاء من النسبة المئوية) تنشئ حبيبات دقيقة متساوية المحاور تبقى القنوات السائلة بين حبيباتها مفتوحة وتملأ التمزقات فور تكوّنها.
الموصلية الحرارية تبلغ 130 واط/م*كلفن في الحالة T6 وهذا هو القيد غير الميكانيكي الرئيسي لهذه السبيكة: حيث تقل قوة 7075 بمقدار 20-25% تقريبًا عن 6061 وAlSi7Mg، مما يجعلها غير مناسبة للتطبيقات التي تعطي الأولوية لإدارة الحرارة، كما أنها تسهم في تقنية LPBF في حدوث تدرجات حرارية حادة يتعين على استراتيجيات التسخين المسبق التعامل معها.
اختيار درجة الحرارة يستحق اهتمامًا خاصًّا في التصميم. يضمن النوع T6 أقصى قدر من القوة، لكنه ينطوي على قابلية للتشقق الناتج عن التآكل تحت الإجهاد في المقاطع السميكة عند التعرض لإجهاد شد مستمر، لا سيما في البيئات الرطبة أو البحرية؛ أما النوع T73 الذي يخضع لعملية شيخوخة مفرطة، فيضحي بنسبة تتراوح بين 10 و15% من القوة تقريبًا مقابل مناعة شبه تامة ضد التشقق الناتج عن التآكل تحت الإجهاد (SCC) ومقاومة كسر أفضل. تتبع الممارسات في مجال الفضاء الجوي بشكل افتراضي درجات الصلابة من النوع T73 للهياكل الأساسية، وينبغي أن تحدد برامج تأهيل الأجزاء المطبوعة درجة الصلابة بشكل صريح بدلاً من الاعتماد افتراضيًا على القوة القصوى.
قائمة المواصفات والتفاوتات المسموح بها لملف PSD وخيارات الدرجات المتاحة
يتم توفير مسحوق 7075 في صيغتين: القياسية والمُلقَّحة، مع مراعاة المواصفات التي تعكس حساسية معالجة هذه السبيكة.
المواصفات المتوفرة
| المعلمة | المعيار/القيمة |
|---|---|
| ملف PSD لـ LPBF / SLM | 15-53 ميكرومتر (D10 ~20، D50 ~35، D90 ~54) |
| PSD لـ DED | 45-106 ميكرومتر |
| ملف PSD لتصنيع المواد باستخدام تقنية الضغط والتلبيد | 45-150 ميكرومتر |
| الكروية | >= 92% |
| معدل التدفق في القاعة | <= 50 ثانية/50 غرام |
| الكثافة الظاهرة | >= 1.35 غ/سم³ |
| كثافة الحنفية | >= 1.60 غ/سم³ |
| محتوى الأكسجين | <= 0.08 wt% (القيمة المضافة <= 0.05 wt%) |
| مرجع في الكيمياء | AA7075 / EN AW-7075 |
| المتغيرات المُلقَّحة | إضافات جسيمات نانوية من TiB₂ / TiC / Zr (0.1-1%) |
| التعبئة والتغليف | مغلفة بالفراغ أو مملوءة بالأرجون، 5-25 كجم |
إن قطع باستخدام تقنية LPBF بحجم 15-53 ميكرون يتبع المعايير المتبعة في صناعة الألومنيوم، حيث تقتصر الجسيمات الدقيقة التي يقل حجمها عن 15 ميكرون على أقل من 10%. بالنسبة لسبائك 7075 على وجه التحديد، فإن اتساق التوزيع يكتسب أهمية تتجاوز الحجج المعتادة المتعلقة بالتدفق: ففي السبائك المعرضة للتشقق، يؤثر توحيد سماكة الطبقة بشكل مباشر على توحيد التدرج الحراري، لذا فإن استقرار قيمة D50 من دفعة إلى أخرى يستحق اهتمامًا خاصًا في مواصفات إعادة الطلب.
خيارات درجات التلقيح تمثل أهم قرار يتعلق بتوريد المواد. وهناك ثلاث طرق تجارية:
- مسحوق 7075 القياسي, ، قابلة للطباعة باستخدام إعدادات التسخين المسبق والتحميض العالية، وأقل تكلفة، ومناسبة عندما يمتلك المشتري القدرة على تطوير المعلمات.
- 7075 المُلقَّح بجسيمات نانوية, ، أو التي تم مزجها ميكانيكيًا أو طلاءها بـ TiB₂ أو TiC أو جسيمات مماثلة لتصفيح الحبيبات، مما يوسع نطاق العملية بشكل كبير ويتيح الطباعة دون تشققات باستخدام المعلمات التقليدية، مقابل علاوة سعرية ملموسة.
- المتغيرات ذات التركيب الكيميائي المعدل, ، مع تعديل نسب الزنك/المغنيسيوم أو إضافة كميات ضئيلة (الزركونيوم، السكanduim) لتحسين بنية الحبيبات بعد التصلب، ويتم إنتاجها في عمليات رش مخصصة.
ينبغي على المشترين الذين لا يمتلكون موارد داخلية لتطوير تقنية LPBF أن يلتزموا باستخدام المواد المُلقحة؛ فزيادة تكلفة المسحوق ضئيلة مقارنةً بتكلفة حملات المعلمات الفاشلة.
الشهادة الجماعية يجب أن تشمل التحليل الكيميائي الكامل بواسطة تقنية ICP-OES مع الإبلاغ عن محتوى الزنك والمغنيسيوم بدقة رقمين عشريين، وقياس الأكسجين بواسطة انصهار الغاز الخامل، وتحديد توزيع الحبيبات (PSD) بواسطة حيود الليزر وفقًا للمعيار ISO 13320، واختبار تدفق هول وفقًا للمعيار ASTM B213، والتصوير المورفولوجي بواسطة المجهر الإلكتروني الماسح (SEM). بالنسبة للمتغيرات المُلقحة، يجب أن توثق الشهادات بالإضافة إلى ذلك نوع المادة المُلقحة ومحتواها والتحقق من توزيعها، لأن تكتل المادة المُلقحة يُعطل آلية تنقية الحبيبات. تتبع قواعد إعادة استخدام مسحوق 7075 الممارسات المتبعة في صناعة الألومنيوم مع حدود أكثر صرامة: حيث يؤدي نضوب الزنك والمغنيسيوم بالإضافة إلى ارتفاع نسبة الأكسجين عبر الدورات إلى الإضرار المباشر بكل من قابلية الطباعة وقوة التحمل مع تقدم العمر، لذا يجب أن تحكم خطوط اتجاه الأكسجين والزنك نسب التجديد بدلاً من عدد الدورات.
عملية التصنيع: الغرّسة والغربلة والمعالجة الحرارية
يُنتج مسحوق 7075 عن طريق التذويب بالغاز الخامل، حيث يواجه عملية الصهر تحديًا رئيسيًّا واحدًا: الحفاظ على الزنك والمغنيسيوم في المادة المنصهرة وفي المسحوق.
الذوبان تستخدم أفرانًا حثية تحت غاز خامل، تُعبأ بالألمنيوم الأولي وسبائك الأساس. يتبخر كل من الزنك والمغنيسيوم بسهولة عند درجات حرارة التسخين الزائد للألمنيوم، لذا فإن إجراءات التشغيل في الفرن تقلل من وقت الانتظار إلى أدنى حد، وتضيف العناصر المتطايرة في مرحلة متأخرة، وتعوّض عن الخسائر من خلال حساب الحمولة الذي يتم التحقق منه عن طريق التحليل قبل الصب. ويُعد تحقيق التركيب الكيميائي في النصف العلوي من النطاقات المخصصة للزنك والمغنيسيوم ممارسة متعمدة لدرجة AM 7075، مما يعوض عن التبخر الإضافي الذي يحدث في بركة الصهر الخاصة بالعميل.
الرذاذ الغازي (GA) يقوم بتفتيت المادة المنصهرة في نفاثات الأرجون أو النيتروجين عالية الضغط. ويُفضل استخدام الأرجون في درجات LPBF عالية الجودة؛ بينما يُستخدم النيتروجين في المواد القياسية. تحد بيئة البرج المُحكمة الإغلاق من امتصاص الأكسجين إلى 0.04-0.08 بالوزن في العمليات التي تُدار بشكل جيد، ويؤدي التصلب السريع للقطرات إلى تكوين بنية مجهرية دقيقة وفائقة التشبع تستجيب جيدًا لعملية الشيخوخة اللاحقة.
الفحص والتصنيف تقسيم التوزيع الحبيبي الناتج عن الرش إلى نطاقات تجارية في ظل ظروف خاملة ومقاومة للانفجار — وهو أمر إلزامي بالنسبة لمساحيق سبائك الألومنيوم الدقيقة — يلي ذلك عملية المزج، ثم الاعتماد، والتعبئة في عبوات مفرغة من الهواء أو مملوءة بالأرجون مع مادة مجففة.
المعالجة الحرارية يتم تنفيذه في مصنع الأجزاء ويكمل سلسلة قيمة السبائك. الدورة القياسية لسبائك 7075 المطبوعة أو المُتُكلسة:
- المعالجة بالمحلول عند درجة حرارة تتراوح بين 465 و480 درجة مئوية لمدة ساعة إلى ساعتين، مع إذابة أطوار الزنك والمغنيسيوم والنحاس. ويُعد التحكم في درجة الحرارة أمرًا بالغ الأهمية: حيث تقع نافذة المحلول بالقرب من نقطة بدء الانصهار الإيوتكتيكي، ويؤدي تجاوز هذه النقطة إلى انصهار مبكر يظهر في شكل مسامية وتدهور في الخصائص.
- التبريد بالماء للحفاظ على حالة التشبع الزائد.
- الشيخوخة الاصطناعية, ، أو المعالجة الحرارية T6 عند درجة حرارة تبلغ حوالي 120 درجة مئوية لمدة 24 ساعة للحصول على أقصى قوة، أو المعالجة الحرارية T73 ذات المرحلتين لتحقيق مقاومة التآكل الناتج عن الإجهاد.
- اختياري الكبس المتساوي الضغط الساخن المتساوي الضغط (HIP) قبل المعالجة بالمحلول للأجزاء الحساسة من حيث الإجهاد، يتم سد المسامية المتبقية عند درجة حرارة تتراوح بين 480 و500 درجة مئوية وضغط 100 ميجا باسكال من غاز الأرجون.
الموردون الذين يتمتعون بقدرات عملية متكاملة، بما في ذلك قدرات داخلية تقنية تصنيع مسحوق PREP بالنسبة لأجزاء السبائك المتخصصة، يمكننا تقديم الدعم للعملاء بما يتجاوز المسحوق نفسه: من خلال تقديم المشورة بشأن اختيار الأنواع المُلقَّحة، وحدود الأكسجين، ونطاقات المعالجة الحرارية التي تتيح إنتاج قطع من سبائك 7075 خالية من التشققات وبقوة تتوافق مع المواصفات بشكل قابل للتكرار.
التطبيقات حسب القطاع: قطاعات الفضاء والطيران والطب والطاقة
تتركز تطبيقات مسحوق 7075 في الحالات التي لا يستوفي فيها وزن الألومنيوم وتكلفة التيتانيوم متطلبات الجدوى الاقتصادية، مما يجعل الألومنيوم من فئة 500 ميجا باسكال هو الحل الأمثل. وفيما يلي ملخص للاستخدامات النموذجية، كما هو موضح في موقع المورد التطبيقات الصفحة.
التطبيقات النموذجية حسب القطاع الصناعي
| الصناعة | أجزاء تمثيلية | لماذا مسحوق 7075؟ |
|---|---|---|
| الفضاء | الأقواس، والتجهيزات، والأضلاع، والهياكل الإنشائية للطائرات بدون طيار | أعلى نسبة قوة إلى وزن للألومنيوم، بيانات تاريخية |
| الدفاع والطائرات بدون طيار | هياكل جسم الطائرة، ومكونات أنظمة الأسلحة | قوة عند أدنى كتلة، تكرار سريع |
| رياضة السيارات | أعمدة التعليق، العقد الهيكلية، علب ناقل الحركة | قوة تزيد عن 500 ميجا باسكال، قابلية للتشغيل الآلي |
| الأجهزة الطبية | أذرع الروبوتات الجراحية، وإطارات الأدوات الجراحية، ومعدات التنقل | أجزاء هيكلية صلبة وخفيفة الوزن وقوية |
| الطاقة | هياكل منصات الفحص بالطائرات بدون طيار، وعلب المشغلات | متانة وخفة الوزن للأنظمة الهوائية |
| الروبوتات الصناعية | أجزاء الذراع عالية السرعة، والمؤثرات الطرفية | تقليل الكتلة المتحركة |
الفضاء والدفاع الطلب الأساسي. تستفيد الأقواس والوصلات المطبوعة من سبائك 7075، وكذلك الهيكل الأساسي للطائرات بدون طيار، من مستويات القوة التي لا يمكن لسبائك AlSi10Mg بلوغها، مما يتيح توطيدًا هيكليًا حقيقيًّا، وتجميعات متعددة القطع تُطبع كأجزاء فردية من فئة 500 ميجا باسكال. تعد هياكل الطائرات بدون طيار والذخائر المتسكعة مناسبة بشكل خاص لهذه السبيكة: حيث تتسم بكميات إنتاج منخفضة، وحساسية شديدة للوزن، وهندسة معقدة مُحسَّنة للحمل، واعتبارات اقتصادية في الشراء تستبعد استخدام التيتانيوم. تعتمد برامج التأهيل على سجل البيانات الواسع الخاص بالسبيكة في مجال التشكيل، ويتم اختيار درجة الصلابة T73 وفقًا للممارسات القياسية المتعلقة بتآكل التوتر التكسيري (SCC) في هياكل الطائرات.
رياضة السيارات والسيارات عالية الأداء استخدم السبيكة 7075 في أعمدة التعليق، والعقد الهيكلية، ومكونات نظام النقل حيث تكون الأحمال معروفة، وقاسية، ومحدودة من حيث القوة. وتدعم قابلية هذه السبيكة للتشغيل الآلي معيار سير العمل الهجين المتبع في سباقات السيارات: الطباعة بنمط «قريب من الشكل النهائي»، والتشغيل الآلي لمقاعد المحامل وواجهاتها وفقًا للتفاوت المسموح به، مع معالجة حرارية T6 أو T73، ثم الفحص، ثم المشاركة في السباق.
تكنولوجيا الطب وإعادة التأهيل ويمثل هذا قطاعًا أصغر حجمًا ولكنه آخذ في النمو: حيث تستخدم الأذرع الهيكلية للروبوتات الجراحية ومعدات التنقل المتطورة نسبة القوة إلى الوزن التي تتميز بها هذه السبيكة في الهياكل المتحركة، حيث يُستهلك كل جرام من الكتلة البعيدة عزم دوران المحرك وعرض النطاق الترددي للتحكم. وهذه تطبيقات ميكانيكية وليست زراعية، ولا تدخل التوافقية الحيوية في الاعتبار، كما أن منطق الاختيار يعتمد على العوامل الهيكلية بحتة.
الطاقة والروبوتات الصناعية تطبق نفس المبادئ الفيزيائية: تستفيد منصات الفحص التي تعتمد على الطائرات بدون طيار وأذرع الروبوتات عالية السرعة من تقليل الكتلة المتحركة، حيث تتفوق القوة النوعية لمادة 7075 على كل من AlSi10Mg (التي تعتبر ضعيفة جدًّا بالنسبة لنفس المقطع) والتيتانيوم (الذي يعتبر باهظ الثمن بالنسبة لهذا الحجم).
في جميع هذه القطاعات، تكون قاعدة اتخاذ القرار متسقة: عندما يكون التصميم مقيدًا بالقوة، وحيث يكون الوزن عاملاً حاسماً، والتكلفة مقيدة، وعندما يكون التعرض للتآكل قابلاً للتحكم من خلال اختيار درجة الصلابة والمعالجة السطحية، فإن مسحوق 7075 يقدم ما لا يمكن لأي نوع آخر من الألومنيوم القابل للطباعة تقديمه.
المقارنة مع المواد المماثلة والاختلافات الرئيسية في الخصائص
تنقسم البدائل المتاحة لطراز 7075 إلى فئة الألومنيوم القابل للصب، الذي يتفوق عليه من حيث القوة، وسبائك السكانديوم التي تتفوق عليه من حيث الأداء مقابل السعر.
7075 مقارنةً بسبائك الألومنيوم المماثلة المستخدمة في التصنيع الإضافي
| الممتلكات | 7075 | 6061 | AlSi10 ملغ | سكالمالوي |
|---|---|---|---|---|
| العناصر الرئيسية المكونة للسبائك | الزنك، المغنيسيوم، النحاس | المغنيسيوم، السيليكون، النحاس | السيليكون، المغنيسيوم | المغنيسيوم، السكريوم، الزركونيوم |
| قوة الشد (T6/مُعالج حرارياً، ميجا باسكال) | 500-570 | ~310 | 320-340 | 480-520 |
| الاستطالة (T6، %) | 7-11 | 8-12 | 4-7 | 10-14 |
| الكثافة (جم/سم³) | 2.81 | 2.70 | 2.68 | 2.67 |
| قابلية الطباعة وفقًا لمعيار LPBF | صعب (عرضة للتشقق) | معتدل | ممتاز | جيد |
| الموصلية الحرارية (وات/م*كلفن) | ~130 | ~167 | 120-150 | 130-150 |
| مقاومة التآكل | معتدل (تحسن T73) | ممتاز | جيد | جيد جداً |
| الأداء في ظروف الإجهاد | جيد جداً | جيد | معتدل | ممتاز |
| التكلفة النسبية للمسحوق | متوسط إلى مرتفع | منخفضة | منخفضة | عالية جداً |
6061 وهو البديل متعدد الاستخدامات: أسهل بكثير في الطباعة، ويتمتع بموصلية أفضل، ومقاومة أفضل للتآكل، ورخيص الثمن، لكن حد أقصى قوته يبلغ حوالي 310 ميجا باسكال. تحتاج الأجزاء المصممة من مادة 6061 إلى مساحة مقطع أكبر بنحو 70% مقارنةً بمادة 7075 لتحمل نفس الحمل المحدود بالقوة، مما يلغي مزاياها في الحالات التي يكون فيها الوزن عاملاً مهمًا.
AlSi10 ملغ وهي الأفضل من حيث قابلية الطباعة، وتُعد الخيار الافتراضي المناسب للأجزاء التي تعتمد على الشكل الهندسي دون متطلبات هيكلية عالية. إن حدها الأقصى البالغ 330 ميجا باسكال وأدائها المتواضع في مقاومة الإجهاد يستبعدانها ببساطة من حالات التحميل التي تبرز فيها مزايا سبيكة 7075.
سكالمالوي تضاهي قوة مادة 7075 مع ليونة أفضل، ومقاومة أفضل للتعب والتآكل، والأهم من ذلك، سهولة أكبر بكثير في الطباعة بفضل صقل الحبيبات باستخدام السكليوم والزركونيوم (Sc-Zr) المدمج في تركيبتها الكيميائية. وهي المادة الأفضل من جميع النواحي تقريبًا باستثناء العاملين اللذين يحددان معظم عمليات الشراء: تكلفة المسحوق (التي تزيد بعدة أضعاف) وقاعدة التوريد. تختار البرامج التي تضع الأداء في مقدمة أولويات ميزانياتها سكالالوي (Scalmalloy)؛ بينما تختار البرامج التي توازن بين الأداء والتكلفة سبيكة 7075 المُلقحة.
قاعدة الاختيار: AlSi10Mg للأجزاء التي تعتمد على الشكل الهندسي، و6061 لتلبية احتياجات الموصلية وتكامل اللحام، وScalmalloy عندما تسمح الميزانية بتحقيق الأداء الأمثل، و7075 عندما يتعين تحقيق قوة الألومنيوم من فئة 500 ميجا باسكال بتكلفة المواد السائدة، مع قبول الانضباط في العملية الذي تتطلبه حساسيته للتشقق.
شركتنا
شركة شنغهاي تروير تكنولوجي المحدودة (Shanghai Truer Technology Co., Ltd.) هي شركة مقرها الصين متخصصة في مجال التصنيع الإضافي، وتجمع بين معدات تصنيع مسحوق PREP ومساحيق معدنية كروية عالية الجودة. تأسست الشركة في عام 2009، وتقدم كلاً من الرذاذ الغازي (GA) وكذلك قدرات التصنيع باستخدام تقنية PREP في مجال سبائك النيكل، وسبائك التيتانيوم، وسبائك الألومنيوم، والفولاذ المقاوم للصدأ، وسبائك الكوبالت، وسبائك النحاس، وسبائك الانتروبيا العالية، والمواد المتخصصة.
بالنسبة لمواد الألومنيوم عالية القوة، توفر شركة Truer أنواعًا مثل 7075 و6061 و2024 وAlSi7Mg وAlSi10Mg والدرجات ذات الصلة في شكل قطع مخصصة لتقنيات LPBF وDED ومعدنية مسحوقية، مع تركيبة كيميائية مصممة خصيصًا لتعويض تبخر الزنك والمغنيسيوم أثناء الطباعة. تتوفر أنواع 7075 المُلقَّحة لتحسين نطاقات عملية LPBF كمنتجات مخصصة للحملات، ويتم شحن كل دفعة مع شهادة تحليل تغطي التركيب الكيميائي الكامل بدقة حتى رقمين عشريين، ومحتوى الأكسجين، وتوزيع الحجم الجسيمي (PSD) بواسطة حيود الليزر، وتدفق هول، والكثافة الظاهرية، والمورفولوجيا بالمجهر الإلكتروني الماسح (SEM) عند الطلب.
كما توفر الشركة خدمات تطوير السبائك حسب الطلب، وإنتاج نماذج أولية بكميات صغيرة، والإنتاج على نطاق واسع لعملاء قطاعات الفضاء والدفاع ورياضة السيارات والقطاع الصناعي. ويدعم مركز الابتكار المشترك للطباعة ثلاثية الأبعاد للمعادن، الذي يتم تشغيله بالتعاون مع مؤسسات بحثية رائدة، تطوير المعلمات وتحسين المعالجة الحرارية لسبائك الألومنيوم المعرضة للتشقق، بما في ذلك استراتيجية التسخين المسبق وتقييم التلقيح لبرامج 7075 LPBF.
للاستفسارات المتعلقة بمواصفات مسحوق سبائك الألومنيوم 7075، أو الأنواع المُلقَّحة، أو أخذ العينات،, اتصل بالفريق مع ملف PSD المستهدف، وحد الأكسجين، وتقدير الحجم السنوي.
التعليمات
السؤال 1: ما هو التوزيع النموذجي لأحجام الجسيمات لمسحوق الألومنيوم 7075؟ ج: يتراوح سمك القطع القياسي في تقنية LPBF بين 15 و53 ميكرونًا، مع قيمة D50 تقترب من 35 ميكرونًا، بينما تستخدم تقنية DED سمكًا يتراوح بين 45 و106 ميكرونًا، وتتوفر درجات مخصصة للضغط والتلبيد بسمك يتراوح بين 45 و150 ميكرونًا. ويعد اتساق قيمة D50 من دفعة إلى أخرى أمرًا بالغ الأهمية بشكل خاص بالنسبة لهذه السبيكة المعرضة للتشقق.
السؤال 2: هل يمكن استخدام مسحوق 7075 في كل من أنظمة SLM وDED؟ ج: نعم، شريطة أن يكون نظام PSD متوافقًا مع العملية؛ لكن استخدام تقنية LPBF يتطلب تصميمًا دقيقًا للعملية: تسخين لوحة البناء مسبقًا إلى 150-200 درجة مئوية، ومعايير مسح متطورة، ويفضل استخدام مسحوق مضاف إليه جسيمات نانوية للحد من التشقق الحراري. أما تقنية DED، بفضل تبريدها الأبطأ ومدخلها الحراري الأعلى، فهي أكثر تسامحًا إلى حد ما.
السؤال 3: ما هي الشهادات التي تصاحب مسحوق 7075؟ ج: يشمل التوريد القياسي شهادة تحليل تتضمن التركيب الكيميائي الكامل وفقًا لمعيار AA7075، مع تحديد نسبة الزنك والمغنيسيوم بدقة تصل إلى رقمين عشريين، ومحتوى الأكسجين، وتوزيع الحجم الجسيمي (PSD) باستخدام تقنية حيود الليزر، وقياس التدفق باستخدام جهاز هول، والكثافة الظاهرية. أما الأنواع المُلقحة، فتتضمن وثائق توضح نوع المادة المُلقحة ومحتواها، كما تتوفر تقارير التشكل المجهري (SEM) عند الطلب.
السؤال 4: ما هو الحد الأدنى لكمية الطلب (MOQ) لشراء مسحوق 7075؟ ج: تتوفر عينات بكميات تتراوح بين 5 و10 كجم لأغراض تطوير المعلمات. وعادةً ما تبدأ أوامر الإنتاج بكميات تتراوح بين 25 و50 كجم، مع ضرورة توفر كميات دنيا للحملات الإنتاجية بالنسبة للأنواع المُلقحة والتركيبات الكيميائية المخصصة.
السؤال 5: هل يمكن تخصيص تركيبة مسحوق 7075؟ ج: نعم. يمكن التركيز على الزنك والمغنيسيوم في النصف العلوي من المواصفات لتعويض خسائر الطباعة، كما تتوفر متغيرات تلقيح الجسيمات النانوية، ويمكن إنتاج مشتقات معدلة بالزركونيوم (Zr) أو السكريوم (Sc) كحملات رش مخصصة مع التزام بحد أدنى للكمية.
السؤال 6: ما هي المدة الزمنية المعتادة لتجهيز طلبات مسحوق 7075؟ ج: عادةً ما تكون القطع القياسية متوفرة من المخزون أو في غضون أسبوع إلى أسبوعين. أما الأنواع المُلقحة والتركيبات الكيميائية المخصصة فتستغرق عادةً من 4 إلى 8 أسابيع، اعتمادًا على جدول الحملة ونطاق الاعتماد.